Fabricantes de pasta de solda SMT.

Focado em processos de soldagem SMT, um fornecedor completo de soluções de soldagem eletrônica.

Aqui você encontra conhecimento sobre Material de solda, incluindo, entre outros, métodos de uso, técnicas de instalação, solução de problemas e muito mais. Focado em processos de soldagem SMT. Se você não encontrar o que precisa, entre em contato conosco a qualquer momento.
Os parâmetros de refluxo da pasta de solda afetam diretamente a molhabilidade da junta de solda, a taxa de vazios e a confiabilidade do componente. Uma taxa de aquecimento excessivamente rápida pode facilmente causar cordões de solda e empenamento do PCB, enquanto a temperatura de pico insuficiente leva à soldagem a frio, e a temperatura de pico excessivamente alta danificará os dispositivos sensíveis ao calor. In linhas de produção reais, o perfil de refluxo da pasta de solda precisa ser ajustado dinamicamente de acordo com o modelo da pasta de solda, espessura do PCB e layout do componente.
Publicado: 2012-07-19In soldagem de placa de circuito, pasta de solda, fio de solda e barra de solda têm suas próprias funções dedicadas: a pasta de solda é usada exclusivamente para soldagem por refluxo de colocação SMT, o fio de solda é adequado para soldagem de retoque manual e retrabalho, e a barra de solda é limitada ao pré-estanhamento em soldagem por onda ou revestimento de estanho em dissipadores de calor de alta potência. A seleção do material de solda errado levará a defeitos comuns na linha de produção de alta frequência, como juntas de solda fria, pontes e umidade insuficiente.
Publicado: 2012-05-18Baseando-se nos dados medidos da linha de produção, os fabricantes de solda otimizam continuamente as propriedades reológicas e o desempenho de refluxo das pastas de solda. Para resolver problemas comuns, como posicionamento de componentes 01005, esvaziamento do fundo QFN e baixa umidade em placas OSP, eles fornecem pastas de solda personalizadas com viscosidade ajustável, índice tixotrópico e conteúdo de metal, ao mesmo tempo que fornecem fios e barras de solda para fornecer uma gama completa de materiais de solda.
Publicado: 2012-04-18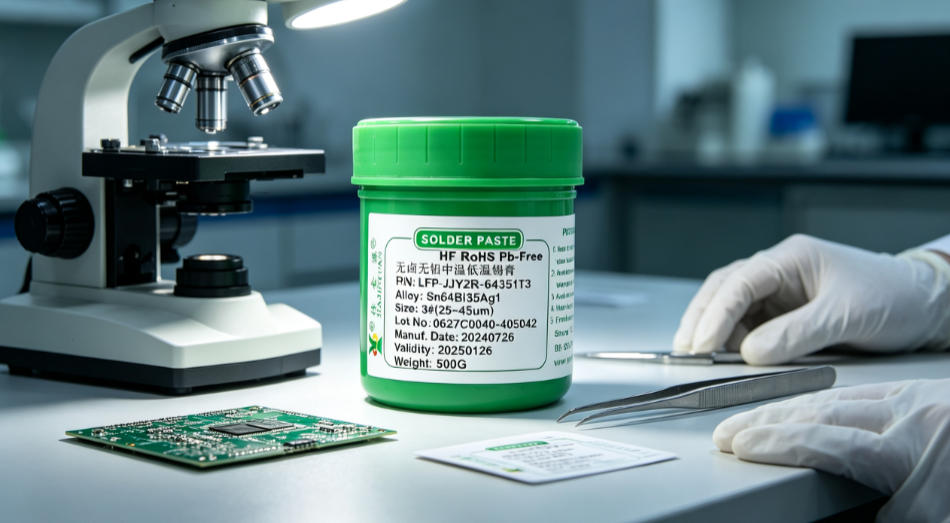
Falhas comuns de consumíveis de soldagem em fábricas de eletrônicos atingem diretamente os pontos problemáticos da linha de produção, cobrindo desalinhamento de impressão de pasta de solda, colapso, oxidação e esfola, respingos de solda de fio de solda, formação de gelo, umedecimento deficiente, atividade insuficiente de pasta de solda e resíduos de branqueamento, etc. Combinados com 20 anos de experiência prática em SMT, são fornecidas soluções de ajuste de parâmetros e controle de material imediatamente executáveis.
Publicado: 2012-04-18
A atividade excessivamente alta da pasta de solda pode causar riscos de soldagem, como vazios nas juntas de solda, corrosão de componentes, respingos de esferas de solda e resíduos de branqueamento na superfície da PCB. Isto é especialmente verdadeiro em ambientes de alta temperatura e alta umidade, onde o risco de contaminação iônica é exacerbado, afetando diretamente o rendimento de primeira passagem da linha SMT e a confiabilidade do produto a longo prazo.
Publicado: 2012-02-20Para resolver defeitos de alta frequência, como juntas de solda fria, marcas de exclusão e desalinhamento ao soldar componentes 01005 em pequenas placas de precisão em produtos eletrônicos de consumo, esta solução se concentra na otimização da abertura do estêncil, na correspondência de propriedades reológicas da pasta de solda e no controle de circuito fechado da pressão do eixo Z da máquina de colocação. Ao reduzir a espessura do estêncil de 0,1 mm para 0,08 mm e combiná-lo com a pasta de solda JiaJinYuan J-105F com um índice tixotrópico de 2,35, o rendimento de soldagem na primeira passagem dos componentes 01005 aumenta de 82,6% para 97,3%, evitando o risco de descascamento da almofada causado pela pressão excessiva do rodo.
Publicado: 2012-01-23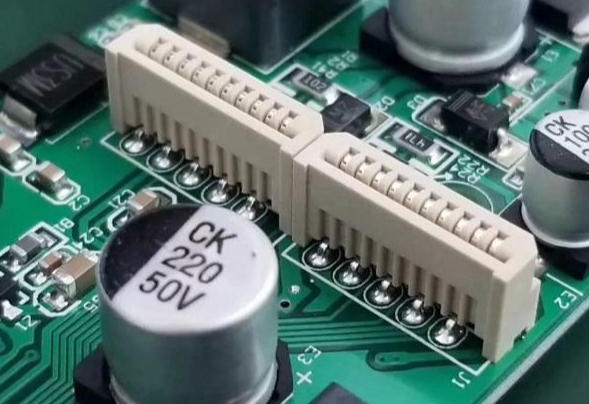
A frequência de adição de barras de solda por onda depende do volume médio diário de soldagem, da flutuação de temperatura do pote de solda e da taxa de acúmulo de impurezas. Normalmente, barras de solda adicionais precisam ser reabastecidas a cada 8 a 12 horas. Durante o reabastecimento, é necessário limpar simultaneamente a escória, calibrar o nível do líquido e garantir que as novas barras de solda sejam pré-aquecidas acima de 180°C antes de serem imersas lentamente, para evitar ondas de solda instáveis ou oxidação agravada causada pelo impacto do material frio.
Publicado: 2011-12-24A soldagem por imersão é um processo central para soldagem de pinos PCBA de alto volume. A composição, o ponto de fusão e o controle de oxidação das barras de solda por onda determinam diretamente a molhabilidade da junta de solda e a taxa de junta de solda a frio. As barras de solda por onda Jia Jinyuan podem manter um desvio de altura da onda de solda de ≤0,3 mm e uma taxa de geração de escória de solda inferior a 1,2% durante 8 horas consecutivas de produção, reduzindo significativamente a frequência de retrabalho do acessório.
Publicado: 2011-07-29Jia Jinyuan fornece testes gratuitos de amostras de solda e serviços de envio de amostras. Todos os testes de amostras de solda são conduzidos de forma síncrona em linhas reais de colocação de SMT e linhas de produção de soldagem por onda, cobrindo pacotes convencionais como 0201 a QFN48. Os dados de rendimento medidos podem ser rastreados até a curva de temperatura do forno e a imagem original AOI de cada lote. Os resultados do teste da amostra de solda estão diretamente relacionados à abertura do estêncil existente do cliente, configuração da temperatura de soldagem por refluxo e compatibilidade de fluxo.
Publicado: 2011-06-14A soldagem da placa de circuito abrange processos básicos, como colocação de SMT, soldagem por onda e soldagem manual, cada um dos quais impõe requisitos rigorosos à precisão da impressão da pasta de solda, controle do perfil de temperatura, seleção de fluxo e tolerância à deformação da placa PCB. Os testes da linha de produção realizados por Jia Jinyuan mostram que, para dispositivos QFN com passo de 0,3 mm, um desvio de temperatura de pico de soldagem por refluxo superior a ± 2 ℃ causa juntas de solda fria, enquanto a profundidade de pressão do acessório de solda por onda insuficiente abaixo de 0,15 mm leva à altura de subida da junta de solda através do orifício caindo abaixo do valor padrão de 0,75 mm.
Publicado: 2011-05-22Nossa equipe técnica está sempre pronta para fornecer consultoria profissional na seleção de materiais de solda e soluções de processos SMT.