Производители паяльной пасты SMT.
Электронная почта:
sales@jjytinsolder.com

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Материал для пайки, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
Параметры оплавления паяльной пасты напрямую влияют на смачиваемость паяного соединения, количество пустот и надежность компонентов. Чрезмерно высокая скорость нагрева может легко вызвать шарики припоя и коробление печатной платы, в то время как недостаточная пиковая температура приводит к холодной пайке, а чрезмерно высокая пиковая температура повредит термочувствительные устройства. In на реальных производственных линиях профиль оплавления паяльной пасты необходимо динамически корректировать в соответствии с моделью паяльной пасты, толщиной печатной платы и расположением компонентов.
Опубликовано: 2012-07-19In пайка печатной платы, паяльная паста, припой и паяльный стержень имеют свои собственные функции: паяльная паста используется исключительно для пайки оплавлением SMT, припойная проволока подходит для ручной подкраски и доработки, а припойный стержень ограничивается предварительным лужением при пайке волной или оловянным покрытием на мощных радиаторах. Выбор неправильного материала припоя приведет к распространенным высокочастотным дефектам производственной линии, таким как холодные паяные соединения, перемычки и плохое смачивание.
Опубликовано: 2012-05-18Опираясь на данные измерений на производственных линиях, производители припоев постоянно оптимизируют реологические свойства и эффективность оплавления паяльных паст. Для решения распространенных проблем, таких как размещение компонентов 01005, пустоты в нижней части QFN и плохое смачивание плат OSP, они предоставляют индивидуальные паяльные пасты с регулируемой вязкостью, индексом тиксотропности и содержанием металла, а также поставляют припойную проволоку и стержни для поставки полного спектра паяльных материалов.
Опубликовано: 2012-04-18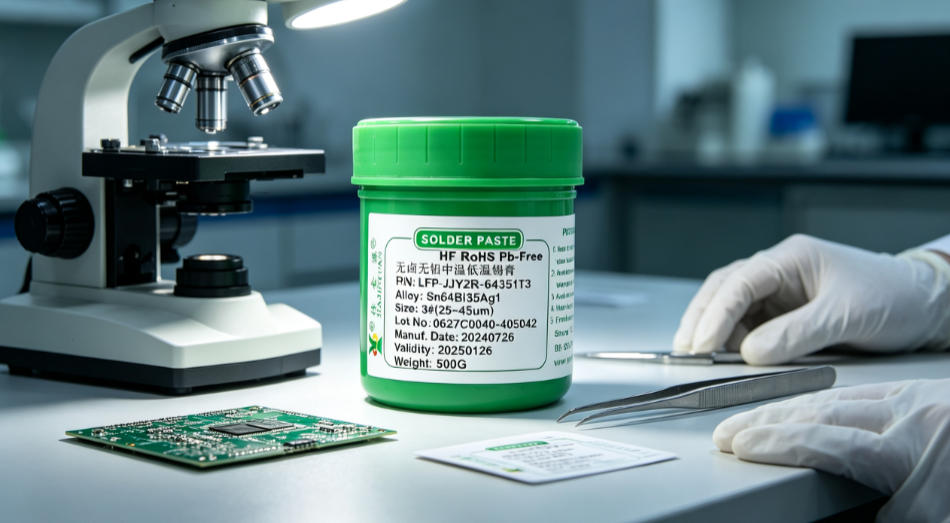
Распространенные неисправности расходных материалов для пайки на заводах электроники напрямую влияют на болевые точки производственной линии, включая несоосность печати паяльной пасты, разрушение, окисление и образование пленки, брызги припоя припоя, образование сосулек, плохое смачивание, недостаточную активность паяльной пасты и остатков отбеливания и т. д. В сочетании с 20-летним практическим опытом SMT предоставляются немедленно выполняемые решения по настройке параметров и контролю материала.
Опубликовано: 2012-04-18
Чрезмерно высокая активность паяльной пасты может вызвать такие опасности при сварке, как образование пустот в паяных соединениях, коррозия компонентов, разбрызгивание шариков припоя и появление остатков отбеливания на поверхности печатной платы. Это особенно актуально в средах с высокой температурой и высокой влажностью, где риск ионного загрязнения возрастает, что напрямую влияет на производительность линии SMT при первом проходе и долгосрочную надежность продукта.
Опубликовано: 2012-02-20Для устранения высокочастотных дефектов, таких как соединения холодной пайки, надгробия и несоосность при пайке компонентов 01005 на прецизионных небольших платах бытовой электроники, это решение фокусируется на оптимизации апертуры трафарета, согласовании реологических свойств паяльной пасты и замкнутом контуре управления давлением по оси Z устройства для размещения. Уменьшив толщину трафарета с 0,1 мм до 0,08 мм и адаптировав ее к паяльной пасте JiaJinYuan J-105F с индексом тиксотропности 2,35, выход пайки компонентов 01005 за первый проход увеличивается с 82,6% до 97,3%, при этом избегая риска отслаивания контактной площадки, вызванного чрезмерным давлением ракеля.
Опубликовано: 2012-01-23
Частота добавления стержней волновой пайки зависит от среднесуточного объема пайки, колебаний температуры ванны с припоем и скорости накопления примесей. Обычно дополнительные стержни припоя необходимо пополнять каждые 8–12 часов. Во время пополнения необходимо одновременно очистить от окалины, откалибровать уровень жидкости и убедиться, что новые стержни припоя предварительно нагреты до температуры выше 180°C перед медленным погружением, чтобы избежать нестабильных волн припоя или усиленного окисления, вызванного воздействием холодного материала.
Опубликовано: 2011-12-24Пайка погружением — это основной процесс пайки выводов печатных плат в больших объемах. Состав, температура плавления и контроль окисления паяных стержней, паяемых волной, напрямую определяют смачиваемость паяного соединения и скорость холодной пайки. Паяные стержни для пайки волновой пайкой Jia Jinyuan могут поддерживать отклонение высоты волны припоя ≤0,3 мм и уровень образования окалины менее 1,2% в течение 8 последовательных часов производства, что значительно снижает частоту доработок приспособлений.
Опубликовано: 2011-07-29Jia Jinyuan предоставляет бесплатные услуги по тестированию образцов припоя и отправке образцов по почте. Все испытания образцов припоя проводятся синхронно на реальных линиях размещения SMT и производственных линиях волновой пайки, включая основные корпуса, такие как от 0201 до QFN48. Измеренные данные по выходу можно проследить по температурной кривой печи и исходному изображению AOI каждой партии. Результаты испытаний образцов припоя напрямую связаны с имеющимся у клиента отверстием трафарета, температурой пайки оплавлением и совместимостью флюса.
Опубликовано: 2011-06-14Пайка печатных плат охватывает основные процессы, такие как размещение SMT, волновая пайка и ручная пайка, каждый из которых предъявляет строгие требования к точности печати паяльной пасты, контролю температурного профиля, выбору флюса и устойчивости к деформации печатной платы. Испытания производственной линии, проведенные Jia Jinyuan, показывают, что для устройств QFN с шагом 0,3 мм отклонение пиковой температуры пайки оплавлением, превышающее ± 2 ℃, приводит к образованию холодных паяных соединений, а недостаточная глубина запрессовки приспособления для волновой пайки менее 0,15 мм приводит к падению высоты подъема паяного соединения через сквозное отверстие ниже стандартного значения 0,75 мм.
Опубликовано: 2011-05-22Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.