SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 焊接材料,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
焊膏的回流焊参数直接影响焊点润湿性、空洞率和元件可靠性。加热速率过快容易造成焊珠和PCB翘曲,峰值温度不足会导致冷焊,峰值温度过高会损坏热敏器件。在实际生产线中,焊膏回流曲线需要根据焊膏型号、PCB厚度和元件布局进行动态调整。
发表: 2012-07-19在电路板焊接中,锡膏、焊锡丝、焊锡条各有其专门的作用:锡膏专门用于SMT贴片回流焊,焊锡丝适用于手工补焊和返修,焊锡条仅限于波峰焊预镀锡或大功率散热器涂锡。选择错误的焊接材料会导致常见的高频生产线缺陷,例如冷焊点、桥接和润湿不良。
发表: 2012-05-18依靠测量的生产线数据,焊料制造商不断优化焊膏的流变性能和回流性能。为了解决 01005 元件放置、QFN 底部空洞和 OSP 板上润湿不良等常见问题,他们提供具有可调节粘度、触变指数和金属含量的定制焊膏,同时还提供焊锡丝和焊锡条以提供全系列的焊接材料。
发表: 2012-04-18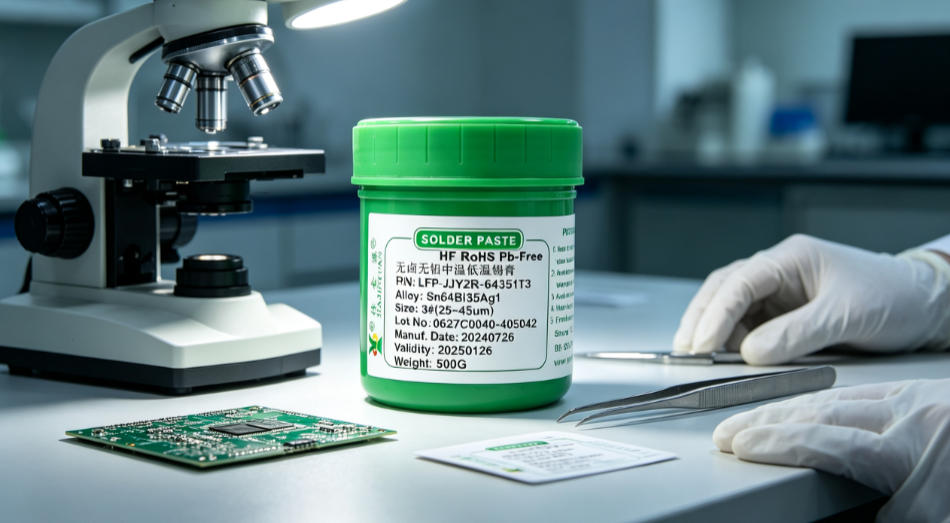
电子厂焊锡耗材常见故障直击产线痛点,涵盖锡膏印刷错位,塌陷,氧化结皮,焊锡丝飞溅,冰柱形成,润湿不良,锡膏活性不足,泛白残留等。结合20年SMT实践经验,提供即时可执行的参数调整和物料控制解决方案。
发表: 2012-04-18
焊膏活性过高会造成焊点空洞、元件腐蚀、焊球飞溅、PCB表面泛白残留等焊接危害。尤其是在高温高湿环境下,离子污染风险加剧,直接影响SMT线的一次合格率和产品的长期可靠性。
发表: 2012-02-20针对消费电子精密小板上01005元件焊接时出现的冷焊点、立碑、错位等高频缺陷,该解决方案重点关注钢网孔径优化、锡膏流变特性匹配以及贴片机Z轴压力闭环控制。通过将钢网厚度从0.1mm减至0.08mm,并搭配触变指数为2.35的佳金源J-105F锡膏,01005元件的首焊合格率从82.6%提高到97.3%,同时避免了刮刀压力过大导致焊盘剥落的风险。
发表: 2012-01-23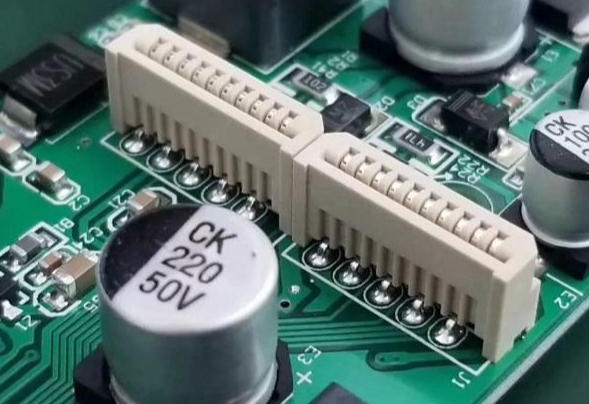
添加波峰焊条的频率取决于平均每天的焊接量、焊锡锅的温度波动以及杂质的积累率。通常,每 8 至 12 小时需要补充一次额外的焊条。补货时,需同时清理浮渣,校准液位,并保证新焊锡条预热至180℃以上后再慢慢浸入,以免造成锡波不稳定或冷料冲击造成氧化加剧。
发表: 2011-12-24浸焊是大批量PCBA引脚焊接的核心工艺。波峰焊焊锡条的成分、熔点、氧化控制等直接决定焊点润湿性和冷焊点率。佳金源波峰焊焊条在连续8小时生产过程中,可保持焊锡波高偏差≤0.3毫米,焊锡渣产生率低于1.2%,显着降低治具返工频率。
发表: 2011-07-29贾金源提供免费焊锡样品测试和样品邮寄服务。所有焊料样品测试均在真实SMT贴装线和波峰焊生产线上同步进行,涵盖0201至QFN48等主流封装。测得的良率数据可以追溯到每批次的炉温曲线和AOI原始图像。焊料样品测试结果与客户现有的钢网开孔、回流焊接温度设置和助焊剂兼容性直接相关。
发表: 2011-06-14电路板焊接涵盖SMT贴片、波峰焊、手工焊接等核心工艺,每一个工艺对锡膏印刷精度、温度分布控制、助焊剂选择、PCB板变形容限都有严格的要求。佳金源产线测试表明,对于0.3mm间距QFN器件,回流焊峰值温度偏差超过±2℃会导致虚焊点,而波峰焊夹具压入深度不足0.15mm会导致通孔焊点攀爬高度低于0.75mm标准值。
发表: 2011-05-22