Производители паяльной пасты SMT.
Электронная почта:
sales@jjytinsolder.com

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Оловянный слиток, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
Надгробие — один из наиболее стойких дефектов пайки на производственных линиях SMT. Его основная причина кроется в неравномерном нагреве обоих концов компонента-надгробия, что приводит к асинхронному плавлению паяльной пасты на паяных выводах и дисбалансу поверхностного натяжения, что впоследствии приводит к подъему одного конца компонента в вертикальное положение. Данные производственной линии Jia Jinyuan показывают, что эта проблема составляет более 73% микросхемных резисторов и конденсаторов 0402 и 0603 и особенно склонна к повторению при пайке оплавлением в атмосфере азота.
Опубликовано: 2021-01-05Паяльная паста ускоряет замену традиционных систем с содержанием свинца и бессвинца при низкотемпературной пайке. Среди них паяльная паста Sn-Bi стала предпочтительным выбором для гибких схем, термочувствительных устройств и смешанной сборки из разнородных материалов из-за ее эвтектической точки 138 ° C. Однако присущая ему хрупкость и недостаточная стойкость к термической усталости приводят к частому растрескиванию паяных соединений, особенно под воздействием комбинированного воздействия температурных циклов и механической вибрации, где недостатки надежности становятся заметными. Во время выбора инженерам необходимо одновременно оценить тип корпуса устройства, распределение толщины меди на печатной плате и степень соответствия наклона профиля оплавления.
Опубликовано: 2020-12-08Использование бессвинцового припоя в процессе погружения в олово может значительно улучшить паяемость и коррозионную стойкость клемм разъемов жгутов проводов, что соответствует требованиям по защите окружающей среды RoHS. Бессвинцовый припой JiaJinYuan серии SAC305 обеспечивает равномерный контроль толщины покрытия 8–12 мкм при температуре плавления 183 °C, адаптируясь к времени цикла производственных линий непрерывного погружения в олово для клемм с диаметром провода 0,3–1,2 мм.
Опубликовано: 2020-09-26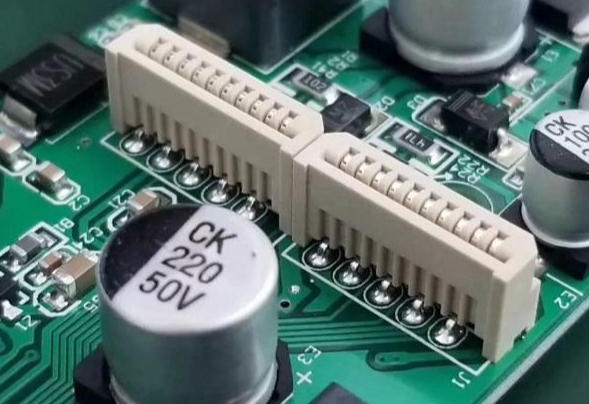
Наличие сотовых пор на поверхности оловянных брусков не обязательно является дефектом качества, и всестороннюю оценку следует принимать в сочетании с внешним видом припоя, процессом плавки и сценариями применения. Например, для оловянных брусков, выплавленных и отлитых в среде с низким содержанием кислорода, если на поверхностном слое имеются лишь крошечные поры в виде сот, которые не влияют на смачиваемость и непрерывность вытяжки, они находятся в пределах допустимого диапазона. Однако сотовые поры, сопровождающиеся окислительным шлаком, обрывом проволоки или плохим лужением, ясно указывают на то, что внутренняя чистота жести или процесс дегазации вышли из-под контроля.
Опубликовано: 2020-08-17In печать с мелким шагом, явление булавочной головки напрямую влияет на скорость переноса паяльной пасты и последующую точность размещения. Необходимо синхронно контролировать длину, морфологию и повторяемость булавочных головок при первичном контроле изделий, внутрипроизводственном патрульном контроле и очистке трафарета. Данные производственной линии из JJY показывают, что для устройств QFN с шагом 0,4 мм головка штыря, превышающая 0,15 мм, вызывает риск образования перемычек припоем.
Опубликовано: 2020-07-24Проверка первого изделия — это первый шаг к предотвращению ошибок на производственной линии SMT. Необходимо одновременно проверить соответствие моделей материала и спецификации, толщину и смещение печати паяльной пасты, отклонение XYθ положений размещения, а также соответствие температуры и времени в каждой зоне профиля оплавления технологическому окну паяльной пасты JiaJinYuan. Любая неточность в любой ссылке приведет к необратимым дефектам, таким как холодная пайка, надгробие или холодная пайка при массовом производстве.
Опубликовано: 2020-07-12
После окисления припойной проволоки происходит плохое смачивание припоя и частые поломки припоя во время волочения проволоки. На производственных линиях обычно используется мелкая наждачная бумага для легкого шлифования с последующей протиркой безводным этанолом для быстрого восстановления активной поверхности. Хранение припоя во влагозащищенном шкафу с постоянной температурой может существенно замедлить процесс окисления.
Опубликовано: 2020-06-04Стандартизированные операции по пополнению и перемешиванию паяльной пасты на высокоскоростных производственных линиях SMT-печати напрямую определяют производительность печати и загрузку оборудования. Основываясь на фактической адаптируемости паяльной пасты JiaJinYuan при скорости ракеля выше 300 мм/с, в этой статье подробно описаны ключевые моменты управления, такие как частота пополнения, окно контроля температуры и настройки параметров ручного/автоматического перемешивания. Все операции были проверены в течение 72 часов последовательных испытаний производственной линии.
Опубликовано: 2020-04-09Паяльная паста для дозирования шприцев и паяльная паста для трафаретной печати часто используются в реальных производственных линиях взаимозаменяемо, но различия в их реологических свойствах могут легко вызвать такие проблемы, как засорение иглы, натягивание нитей и смещение печати. Основываясь на 20-летнем опыте SMT компании JJY на объекте, в этой статье основное внимание уделяется границам взаимозаменяемости между дозированием паяльной пасты и паяльной пастой для печати, ключевым моментам для согласования индекса тиксотропности и скоординированному плану улучшения ситуации с засорением иглы, основанному на трех основных элементах: контроле температуры, давлении и очистке.
Опубликовано: 2020-03-22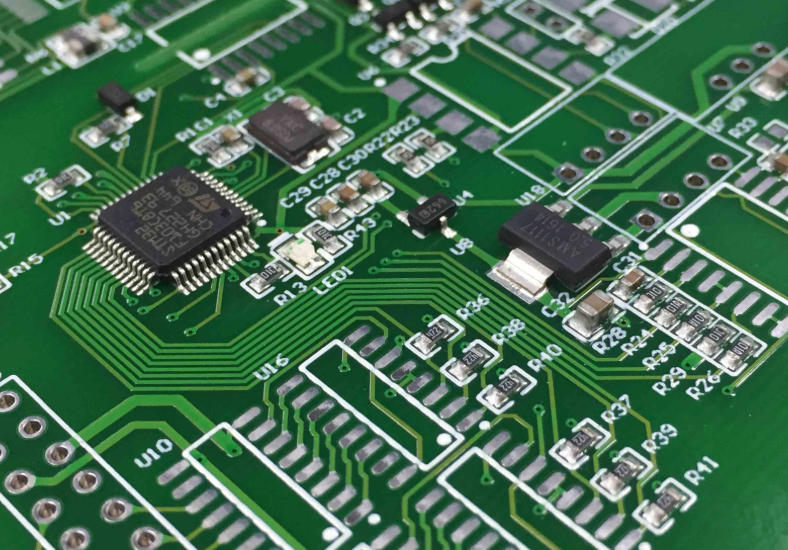
Плотность намотки припойной проволоки напрямую влияет на плавность подачи припойной проволоки в автоматических устройствах подачи припоя. Чрезмерная затяжка легко становится причиной поломки волочения и срабатывания сигнализации заклинивания, а чрезмерная ослабленность приводит к перескакиванию проводов, отклонению и даже обрыву пайки. Испытания производственной линии показывают, что отклонение натяжения намотки более 15% существенно увеличивает степень засорения форсунок.
Опубликовано: 2020-03-21Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.