Mga Manufacturer ng SMT Solder Paste.

Nakatuon sa mga proseso ng paghihinang ng SMT, isang one-stop na electronic soldering solutions provider.

Dito mahahanap mo ang kaalaman tungkol sa Alloy Solder, kabilang ngunit hindi limitado sa mga paraan ng paggamit, mga diskarte sa pag-install, pag-troubleshoot at higit pa. Nakatuon sa mga proseso ng paghihinang ng SMT. Kung hindi mo mahanap ang kailangan mo, mangyaring makipag-ugnayan sa amin anumang oras.
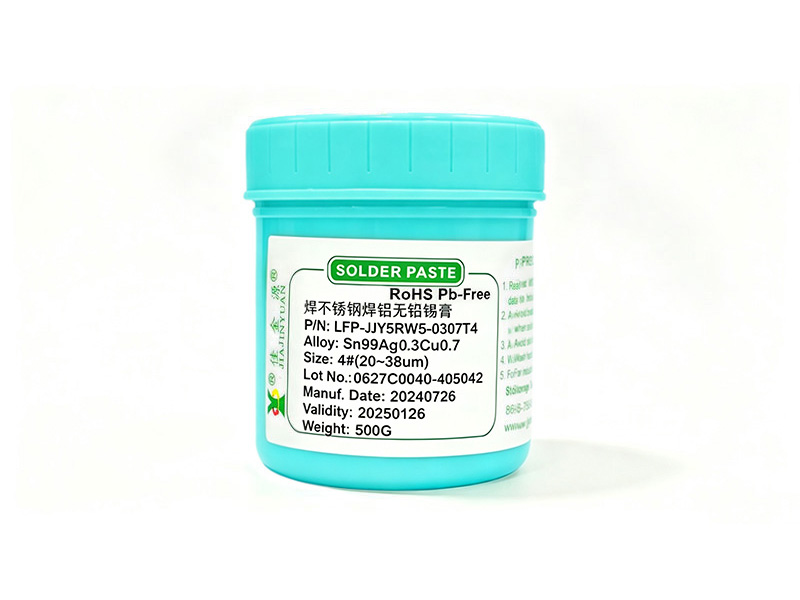
Ang LFP?5RW5?0307 espesyal na water-wash solder paste ay nagbibigay ng mga solusyon para sa mga hamon ng paghihinang ng aluminum at stainless steel. Ang natatanging formula at mga parameter ng proseso nito ay epektibong nagpapabuti sa kalidad ng paghihinang, na ginagawa itong angkop para sa mga senaryo ng produksyon ng SMT na kinasasangkutan ng mga kumplikadong materyales na metal.
Nai-publish: 2026-08-28
Ang pagiging maaasahan ng SMT solder joints ay lubos na nakadepende sa compositional design ng solder paste alloys. Ang mga karaniwang maling kuru-kuro, gaya ng walang taros na pagpili ng mga materyal na pamalit na may mataas na lead o pagpapabaya sa ratio ng mga elemento ng bakas na pilak at tanso, ay maaaring humantong sa malamig na paghihinang, paglaki ng whisker, at pag-crack ng thermal fatigue. Direktang tinutugunan ng artikulong ito ang limang totoong error sa pagpapatakbo sa linya ng produksyon, mula sa pagkakahiwalay ng elemento ng alloy at hindi tugmang mga window ng reflow hanggang sa mga panganib ng paghahalo ng batch. Isa-isa nitong pinaghihiwa-hiwalay ang mga ugat na sanhi ng mga panganib at nagbibigay kaagad ng mga hakbang sa pagwawasto ng proseso na naaaksyunan.
Nai-publish: 2026-08-27
Ang pagpili ng wave soldering solder bar alloy ay dapat tumuon sa dalawang pangunahing hard indicator: kadalisayan at paglaban sa oksihenasyon ng solder bar. Ang mataas na kadalisayan (≥99.95%) ay maaaring mabawasan ang pagbuo ng dross ng higit sa 40%, habang ang oxidation-resistant formulation na may trace rare earth elements ay maaaring bawasan ang kapal ng oxide film sa ibabaw ng liquid solder bath ng 60%, na makabuluhang pinahaba ang buhay ng serbisyo ng solder bar at pagpapabuti ng wettability ng through-hole joint.
Nai-publish: 2026-08-27
Ang SAC305 at Sn99.3Cu0.7 solder paste alloys ay nagpapakita ng mga makabuluhang pagkakaiba sa aktwal na mga linya ng produksyon ng SMT. Ang SAC305 ay may mas mahusay na pagkabasa at thermal fatigue resistance, habang ang Sn99.3Cu0.7 ay nag-aalok ng mas mababang halaga at isang mas makitid na melting range window dahil sa walang-pilak na komposisyon nito. Para sa parehong mga haluang metal, ang mga dynamic na trade-off ay dapat gawin sa mga tuntunin ng printability, reflow void rate, solder joint strength, at pangmatagalang pagiging maaasahan, na isinasaalang-alang ang mga partikular na uri ng bahagi, kapal ng board, at reflow oven temperature zone configuration.
Nai-publish: 2026-08-27
Ang hindi tamang setting ng temperatura ng wave soldering pot ay isa sa mga pangunahing sanhi ng malamig na solder joints, bridging, at mahinang basa. May mga makabuluhang pagkakaiba sa punto ng pagkatunaw at aktibidad sa iba't ibang solder bar alloys. Ang temperatura ng wave soldering pot ay dapat na tumpak na itakda ayon sa aktwal na uri ng solder bar alloy na ginamit; kung hindi, madali itong magdulot ng mga depekto sa paghihinang ng batch.
Nai-publish: 2026-08-27
Ang pagpili ng kapal ng stencil ng SMT ay lumilipat mula sa karanasan-driven patungo sa solder paste na haluang metal adaptation-driven. Ang mga high-melting-point alloy na walang lead ay nagtulak sa proporsyon ng mga ultra-manipis na stencil sa ibaba 0.12mm hanggang 38%, habang ang low-temperature na solder paste ay nagpakita ng 12% na pagtaas sa rate ng pagbagsak sa 0.15mm na stencil sa mga sukat ng production line. Kailangang dynamic na ayusin ng mga process engineer ang kapal ng stencil batay sa tatlong pangunahing salik: alloy melting point, powder particle size, at flux activity.
Nai-publish: 2026-08-27
Ang pagpaputi ng wave soldering joints ay kadalasang sanhi ng hindi sapat na kadalisayan ng mga solder bar. Itinakda ng GB/T 8012—2013 na ang nilalaman ng Sn sa panghinang na nakabatay sa lata ay hindi dapat mas mababa sa 99.3%, ang pinakamataas na limitasyon ng karumihan ng Pb ay 0.005%, at ang kabuuang nilalaman ng mga mapaminsalang elemento tulad ng As, Sb, at Bi ay hindi lalampas sa 0.01%. In aktwal na mga linya ng produksyon, bawat 0.1% pagbaba sa solder bar purity ay maaaring tumaas ang kapal ng solder joint oxide film ng 12%, na humahantong sa isang abnormal na pagtaas sa reflectivity at isang kulay-abo-puting hitsura.
Nai-publish: 2026-08-27
Para sa pagpili ng solder wire at solder bar alloys para sa mga kagamitan na tumatakbo sa mga kapaligirang may mataas na temperatura, direktang tinutugunan ng artikulong ito ang mga tunay na punto ng sakit ng mga linya ng produksyon ng SMT. Nakatuon sa limang pangunahing isyu: pagtutugma ng melting point, thermal fatigue resistance, pagkasira ng pagkakabasa, flux residue corrosion, at pagsugpo sa oxide film, nagbibigay ito ng agarang naaaksyunan na mga landas sa pag-troubleshoot at mga hakbang sa pagsasaayos ng proseso. Ang lahat ng mga solusyon ay napatunayan ng 20 taon ng on-site na data sa pagkomisyon, na walang mga teoretikal na paliwanag—praktikal na patnubay lamang.
Nai-publish: 2026-08-27
Kung ang mga solder bar ay maaaring ihalo ay depende sa pagiging tugma ng mga komposisyon ng haluang metal at ang pagtutugma ng antas sa window ng proseso ng wave soldering machine. Ang paghahalo ng iba't ibang mga solder ng haluang metal ay madaling humantong sa mga panganib tulad ng pagbabago ng punto ng pagkatunaw, hindi pantay na basa, at pagkasira ng mga joint ng panghinang. In aktwal na mga linya ng produksyon, ang mga karaniwang phenomena ay kinabibilangan ng tumaas na solder dross, solder joint spike, o cold solder joints. Inirerekomenda na bigyan ng priyoridad ang paggamit ng mga solder bar mula sa parehong tagagawa at ang parehong batch upang matiyak ang katatagan ng komposisyon ng haluang metal at ang pagkakapare-pareho ng paghihinang.
Nai-publish: 2024-06-27Ang stability control ng batch viscosity at alloy fluctuation ng solder paste ay nakatutok sa mga ugat na sanhi ng mga pagbabago sa kalidad ng solder paste sa aktwal na mga linya ng produksyon. Sa pamamagitan ng real-time na pagsubaybay sa mga pagbabago sa lagkit at mga paglihis ng komposisyon ng haluang metal ng batch solder paste, na sinamahan ng dynamic na pagkakalibrate ng mga parameter ng pag-print, epektibo nitong pinipigilan ang mga depekto tulad ng hindi sapat na solder, solder bridging, at pagbagsak ng solder na dulot ng mga pagkakaiba ng batch sa solder paste, at halos nagpapabuti sa kakayahan ng SMT na first-pass at pangmatagalang proseso ng proseso.
Nai-publish: 2022-10-11Ang aming teknikal na koponan ay laging handa na magbigay ng propesyonal na payo sa pagpili ng materyal na panghinang at mga solusyon sa proseso ng SMT.