SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 合金焊料,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
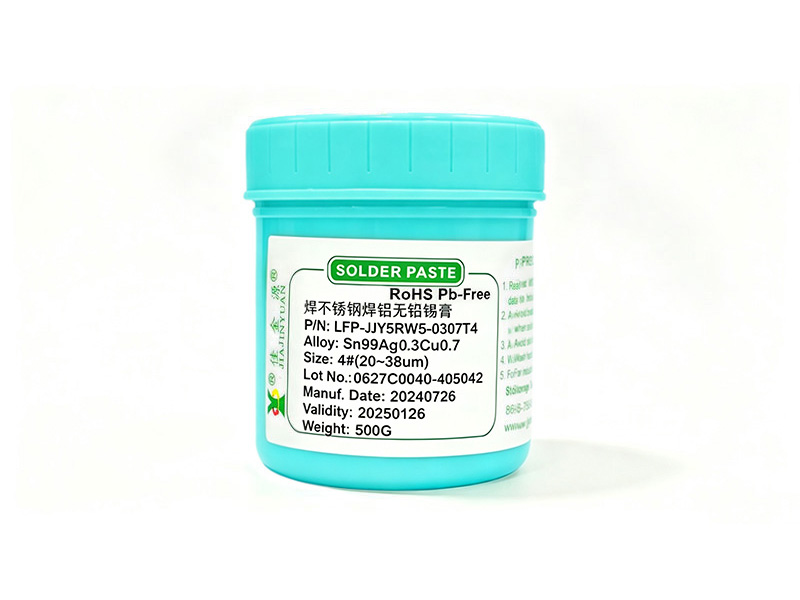
LFP?5RW5?0307專用水洗焊錫膏為焊接鋁和不鏽鋼的挑戰提供了解決方案。其獨特的配方和工藝參數有效提高焊接質量,適合涉及複雜金屬材料的SMT生產場景。
發表: 2026-08-28
SMT 焊點的可靠性很大程度取決於焊膏合金的成分設計。常見的誤解,例如盲目選擇高鉛替代材料或忽視微量銀和銅元素的比例,可能會導致冷焊、晶須生長和熱疲勞裂縫。本文直接解決了生產線上的五個實際操作錯誤,從合金元素偏析和回流焊接窗口不匹配到批量混合的風險。它一一分解危害的根本原因,並提供立即可操作的過程糾正措施。
發表: 2026-08-27
波峰焊焊錫條合金選擇必須關注兩個核心硬性指標:焊錫條的純度和抗氧化能力。高純度(≥99.95%)可減少錫渣的產生40%以上,而含有微量稀土元素的抗氧化配方可使液體焊錫槽表面氧化膜厚度減少60%,顯著延長焊錫條的使用壽命,提高通孔焊點的潤濕性。
發表: 2026-08-27
SAC305和Sn99.3Cu0.7焊膏合金在實際SMT生產線中表現出顯著差異。 SAC305 具有更好的潤濕性和抗熱疲勞性,而 Sn99.3Cu0.7 由於其不含銀成分,成本更低,熔化範圍更窄。對於這兩種合金,必須在適印性、回流焊空洞率、焊點強度和長期可靠性方面進行動態權衡,同時考慮特定的元件類型、電路板厚度和回流焊爐溫區配置。
發表: 2026-08-27
波峰焊鍋溫度設定不當是造成冷焊點、橋接、潤濕不良的主要原因之一。不同焊錫條合金的熔點和活性有顯著差異。波峰焊錫鍋溫度必須根據實際使用的焊錫條合金類型準確設定;否則,容易造成批量焊接缺陷。
發表: 2026-08-27
SMT鋼網厚度的選擇正從經驗驅動轉向焊膏合金性能適應驅動。無鉛高熔點合金將0.12mm以下的超薄鋼網比例推至38%,而低溫焊膏在生產線測量中顯示0.15mm鋼網的塌陷率增加了12%。製程工程師需要根據三個關鍵因素動態調整模板厚度:合金熔點、粉末顆粒尺寸和助焊劑活性。
發表: 2026-08-27
波峰焊點發白大多是因為焊條純度不夠造成的。 GB/T 8012—2013规定锡基焊料中Sn含量不得低于99.3%,Pb杂质上限为0.005%,As、Sb、Bi等有害元素总含量不得超过0.01%。 In实际生产线,焊锡条纯度每降低0.1%,焊点氧化膜厚度可能增加12%,导致反射率异常增加,外观呈灰白色。
發表: 2026-08-27
对于高温环境下运行设备的焊锡丝和焊锡条合金的选择,本文直击SMT生产线的真正痛点。圍繞熔點匹配、抗熱疲勞、潤濕性下降、助焊劑殘留腐蝕、氧化膜抑制五個核心問題,提供可立即操作的故障排除路徑和製程調整措施。所有解决方案均经过 20 年现场调试数据验证,没有理论解释,只有实践指导。
發表: 2026-08-27
焊錫條是否可以混合取決於合金成分的相容性以及與波峰焊機製程窗口的匹配程度。混合不同合金焊料容易導致熔點漂移、潤濕不均勻、焊點脆化等風險。 In實際生產線,常見現象包括銲渣增加、焊點尖刺、或冷焊點。建議優先使用同一廠商、同一批次的焊條,以確保合金焊料成分的穩定性和焊接的一致性。
發表: 2024-06-27錫膏批次黏度和合金波動的穩定性控制,重點在於實際生產線錫膏品質波動的根本原因。透過即時監測批次錫膏的黏度變化和合金成分偏差,結合印刷參數動態校準,有效抑制因錫膏批次差異造成的焊錫不足、焊橋、崩焊等缺陷,切實提高SMT首通良率和長期製程能力。
發表: 2022-10-11