Производители паяльной пасты SMT.
Электронная почта:
sales@jjytinsolder.com

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о СМТ припой, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
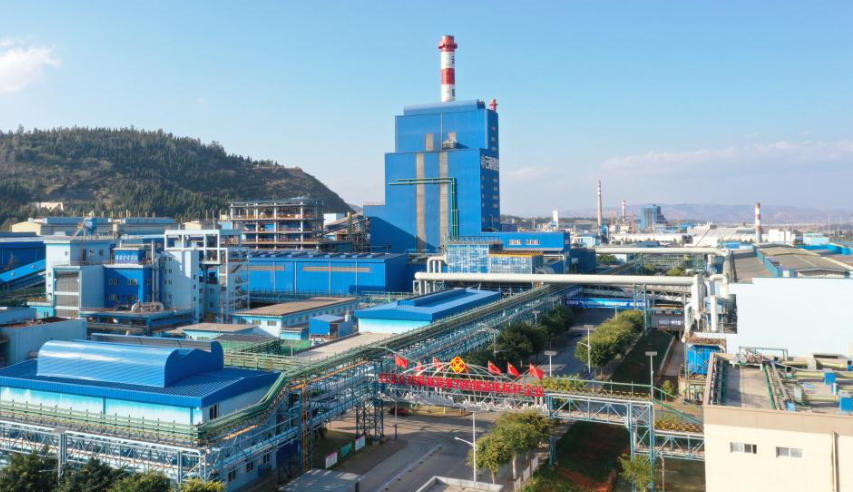
Выставка производства электроники, проходившая в Шанхайском новом международном выставочном центре с 15 по 17 января 2026 года, продемонстрировала значительный прогресс в области пайки SMT в таких областях, как высокая надежность, низкотемпературная бессвинцовая технология и совместимость с мелким шагом. Несколько ведущих производителей материалов выпустили новые припои для поверхностного монтажа, специально предназначенные для корпусов микросхем и автомобильных печатных плат. Промышленный консенсус смещается от чисто композиционной оптимизации к скоординированной проверке совместимости процессов и долгосрочной термомеханической стабильности.
Опубликовано: 2026-02-21
Развитие технологии пайки SMT ускоряется, и доля применения экологически чистых припоев SMT, таких как бессвинцовые, низкотемпературные и высоконадежные типы, в бытовой электронике, автомобильной электронике и промышленном управлении значительно возросла. In В 2025 году доля закупок экологически чистых припоев для поверхностного монтажа среди основных отечественных производителей EMS превысила 78%, а некоторые ведущие литейные заводы полностью перешли на новые системы сплавов, соответствующие стандарту JEDEC J-STD-006C, на своих производственных линиях для автомобильной промышленности.
Опубликовано: 2026-02-08
Данные отраслевых исследований за январь 2026 года показывают, что спрос на припой для поверхностного монтажа увеличился на 12,3% по сравнению с аналогичным периодом прошлого года, в основном благодаря массовому производству новых продуктов бытовой электроники, росту проникновения многослойных печатных плат в автомобильную электронику и увеличению заказов на серверы искусственного интеллекта. Между тем, колебания цен на сырье и неопределенность поставок вынуждают ведущих производителей EMS сотрудничать с поставщиками припоев для создания систем складирования и распределения VMI. Возможность локализованного реагирования и стабильность партий в цепочке поставок припоев SMT стали ключевыми переменными в контроле производительности производственной линии.
Опубликовано: 2026-01-31AOI-контроль обеспечивает получение изображения на уровне миллисекунд и идентификацию дефектов на производственных линиях SMT, позволяя в режиме реального времени выявлять типичные дефекты, такие как перемычки припоя, смещение и отсутствие печати. В сочетании с промышленными камерами высокого разрешения и адаптивными алгоритмами оборудования JiaJinYuan AOI это повышает эффективность проверки дефектных плат более чем в 3 раза, значительно сокращая количество повторных проверок вручную и затраты на последующую доработку.
Опубликовано: 2025-10-30In Производственная линия пайки SMT, операции размораживания паяльной пасты и перемешивания напрямую влияют на производительность печати и количество пустот при пайке оплавлением. Паяльную пасту Jia Jinyuan необходимо оставить при температуре 22 ℃±2 ℃ более чем на 4 часа, чтобы она полностью разморозилась. Перемешивание должно осуществляться в двухпараметрическом режиме с постоянной скоростью 60 об/мин и продолжительностью 120 секунд; в противном случае могут возникнуть такие дефекты, как шарики припоя, выступы припоя и разрушение паяльной пасты.
Опубликовано: 2025-09-10Контроль качества SMT должен быть сосредоточен на проверке и классификации дефектных продуктов, обратном проектировании отклонений параметров процесса из-за типичных дефектов, таких как офсетная печать паяльной пасты, пайка оплавлением холодных соединений и несоосность размещения. В сочетании с характеристиками реагирования оборудования JiaJinYuan непрерывная калибровка давления ракеля, натяжения трафарета и профиля оплавления, замыкая цикл проблем при подтверждении первого изделия и проверке в процессе.
Опубликовано: 2025-08-06Пайка оплавлением является ключевым этапом в процессе размещения SMT для достижения металлургического соединения контактных площадок компонентов. Паяльная паста проходит в печи оплавления четыре стадии: предварительный нагрев, замачивание, оплавание и охлаждение для полного плавления и смачивания. Настройка температурного профиля, однородность температуры печи и активность паяльной пасты напрямую влияют на прочность паяного соединения и количество пустот.
Опубликовано: 2025-07-04«Надгробие» — это часто встречающийся дефект пайки при поверхностном монтаже резисторов и конденсаторов малого размера, который напрямую снижает выходной выход первого прохода. Данные производственной линии из Цзяцзиньюань показывают, что 68% дефектов размещения компонентов 0402/0201 приходится на надгробие, в основном вызванное офсетной печатью паяльной пасты, несоответствующим температурным профилем печи оплавления и асимметричной конструкцией контактных площадок печатной платы.
Опубликовано: 2025-06-12Сварка толстых медных плат должна решать три основные проблемы: большая теплоемкость, быстрое рассеивание тепла и затрудненное смачивание, вызванное окислением поверхности меди. На этапе размещения SMT пиковая температура оплавления должна быть увеличена до 265 ℃ ± 3 ℃, а время выше линии ликвидуса должно быть увеличено до более чем 90 секунд. Для пайки волной необходимо использовать комбинацию высокоактивного не требующего очистки флюса с температурой предварительного нагрева 150 ℃, высотой волны 10 мм и углом конвейера 5°. В противном случае весьма вероятно возникновение холодных паяных соединений, чрезмерных пустот в паяных соединениях и отслаивания площадок на толстых медных печатных платах.
Опубликовано: 2025-02-16
Процессы паяльной пасты и красного клея можно смешивать на одной и той же печатной плате, но физическая изоляция между местом подачи красного клея и зоной печати паяльной пасты должна строго контролироваться, профиль температуры пайки оплавлением должен учитывать как окна отверждения красного клея, так и окна плавления паяльной пасты, а конструкция отверстия трафарета, параметры нанесения и стратегия проверки AOI должны быть совместно оптимизированы. В противном случае очень легко вызвать дефекты партии, такие как соединения холодной пайки, надгробия или загрязнение контактных площадок красным клеем. Это рискованная, но реализуемая специальная комбинация процессов в процессах SMT.
Опубликовано: 2024-09-13Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.