Fabricantes de pasta de soldadura SMT.

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Barra de soldadura sin plomo, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.
El proceso de aleación sin plomo de soldadura por inmersión con pasador, Al controlar con precisión la temperatura, el tiempo y la relación de composición de la aleación de soldadura por inmersión, evita de manera efectiva los riesgos de cumplimiento de RoHS de los procesos tradicionales que contienen plomo. Ha estado operando de manera estable en múltiples líneas de producción de exportación de JJY durante más de tres años, y su humectabilidad de juntas de soldadura, resistencia a la fatiga térmica y brillo de la superficie cumplen con los requisitos de la norma IEC61191-2.
Publicado: 2022-02-12
No se deben mezclar alambres de soldadura que contengan plomo y sin plomo en la misma línea de producción. Debido a la gran diferencia en los puntos de fusión, los sistemas de fundente incompatibles y el alto riesgo de corrosión de residuos, mezclarlos provocará uniones de soldadura en frío, puentes, grietas en las uniones de soldadura quebradizas y errores de cálculo del AOI. El punto de fusión de 217°C de la soldadura sin plomo y el punto de fusión de 183°C del alambre de soldadura que contiene plomo crean un conflicto de estrés térmico, y sus contenidos de halógenos y temperaturas de activación difieren, lo que puede causar fácilmente defectos en la soldadura por lotes.
Publicado: 2021-11-12
Aunque los alambres de soldadura, las barras de soldadura y la pasta de soldadura pertenecen Al sistema de soldadura sin plomo, las diferencias en sus formas conducen a diferentes lógicas de diseño para la composición de la aleación. In líneas de producción reales, mezclarlas fácilmente causa problemas como mala humectabilidad, aumento de la tasa de vacíos y residuos blanqueadores después de la soldadura por reflujo. Las proporciones de aleación de los tres no pueden intercambiarse simplemente; Se deben seleccionar formulaciones específicas que coincidan con la forma correspondiente de acuerdo con los requisitos del proceso.
Publicado: 2021-05-30El uso de soldadura sin plomo en el proceso de inmersión en estaño puede mejorar significativamente la soldabilidad y la resistencia a la corrosión de los terminales del conector del mazo de cables, cumpliendo con los requisitos de protección ambiental RoHS. La soldadura sin plomo de la serie JiaJinYuan SAC305 logra un control uniforme del espesor del recubrimiento de 8-12 μm a un punto de fusión de 183°C, adaptándose Al tiempo de ciclo de las líneas de producción continua por inmersión de estaño para terminales con diámetros de alambre de 0,3 mm-1,2 mm.
Publicado: 2020-09-26La gama completa de soldaduras en pasta, alambres y barras de soldadura sin plomo y sin halógenos de SGS cumple con las normas RoHS e IEC 61249-2-21. La pasta de soldadura suministrada por JiaJinYuan ofrece un rendimiento estable del 99,2 % en impresión QFN de paso fino de 0,3 mm, con contaminación iónica residual posterior Al reflujo por debajo de 0,8 μg/cm² equivalente de NaCl, lo que la hace adecuada para soldar MCU automotrices y placas rígidas-flexibles FPC de alta densidad.
Publicado: 2019-11-01La configuración de la ventana de proceso para la soldadura por reflujo en pasta de soldadura sin plomo debe equilibrar el control coordinado de la temperatura máxima y la zona de inmersión. La soldadura en pasta sin plomo Jia Jinyuan funciona de manera estable en el rango de temperatura máxima de 235 °C a 245 °C. Sin embargo, si la temperatura de la zona de remojo es inferior a 150 °C y la duración es inferior a 60 segundos, puede provocar fácilmente una mala humectación y un aumento de la tasa de vaciado. In las líneas de producción reales, la velocidad del transportador y la potencia de cada zona de temperatura deben ajustarse dinámicamente en función de las curvas medidas desde un perfilador de temperatura.
Publicado: 2018-06-18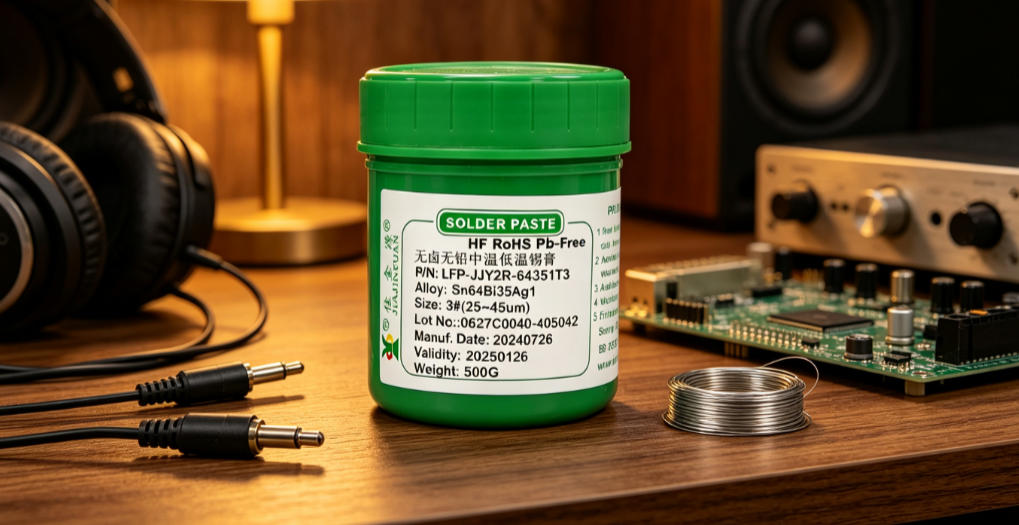
La escasa humectabilidad de la soldadura en pasta sin plomo requiere un examen simultáneo tanto del material como de las vías del proceso. La actividad del fundente, el contenido de metal y la distribución de partículas en la soldadura en pasta afectan directamente su capacidad de humectación y dispersión, mientras que las variables del proceso como los parámetros de impresión, el perfil de reflujo y la condición de la superficie de la PCB no pueden ignorarse. In En líneas de producción reales, aproximadamente el 68% de los defectos de humectación son causados conjuntamente por un diseño inadecuado de la apertura de la plantilla y una baja temperatura máxima de reflujo.
Publicado: 2016-07-19La producción de conectores de mazos de cables de exportación debe cumplir con las regulaciones sin plomo RoHS y la soldadura del conector debe adoptar relaciones compatibles como Sn96.5/Ag3.0/Cu0.5. La soldadura JiaJinYuan tiene una humectabilidad estable a una temperatura máxima de 245 ℃ y es compatible con el engarzado de terminales y la soldadura por reflujo de múltiples especificaciones con diámetros de alambre que varían de 0,13 a 2,5 mm. In producción en masa, las tasas de defectos de las bolas de soldadura, soldadura en frío, escalada de soldadura insuficiente y otros defectos se controlan dentro de 800 PPM.
Publicado: 2015-05-10Las opciones de soldadura sin plomo y sin halógenos para la fabricación de productos electrónicos se han generalizado. JiaJinYuan ofrece soldaduras sin plomo de sistema dual: Sn96.5Ag3.0Cu0.5 y Sn99.3Cu0.7, Al tiempo que admite formulaciones sin halógenos con Br< 900 PPM y Cl< 900 PPM, cumpliendo todos los requisitos de IEC 61249-2-21, JPCA-ES-01-2021 y RoHS3, y adaptándose a diferentes estándares de productos para electrónica de consumo, electrónica automotriz y dispositivos médicos.
Publicado: 2013-08-12
El punto de fusión del alambre de soldadura sin plomo suele estar entre 217°C y 227°C. Durante la soldadura real, la temperatura del soldador debe establecerse entre 320 °C y 360 °C para compensar la pérdida de calor y garantizar la humectabilidad. Los diferentes diámetros de alambre, contenidos de fundente y capacidades caloríficas de PCB afectan significativamente el ajuste de temperatura óptimo. In, los ajustes finos en tiempo real a menudo se realizan mediante pruebas de picos e inspección del brillo de las uniones de soldadura.
Publicado: 2011-05-07Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.