SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 无铅焊锡条,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
引脚浸焊无铅合金工艺,通过精确控制浸焊温度、时间和合金成分比例,有效避免传统含铅工艺的RoHS合规风险。已在JJY多条出口生产线上稳定运行三年多,焊点润湿性、抗热疲劳性、表面光泽度均满足IEC61191-2标准要求。
发表: 2022-02-12
含铅焊锡丝和无铅焊锡丝不得在同一生产线上混合使用。由于熔点差异较大、助焊剂体系不兼容、残渣腐蚀风险高,将它们混合会导致冷焊点、桥接、脆性焊点开裂、AOI误判等。无铅焊料的217℃熔点和含铅焊锡丝的183℃熔点产生热应力冲突,且其卤素含量和活化温度不同,很容易造成批量焊接缺陷。
发表: 2021-11-12
虽然焊锡丝、焊锡条和焊锡膏都属于无铅焊料体系,但它们形式的差异导致合金成分的设计逻辑不同。在实际生产线上,混合使用容易造成润湿性差、空洞率增加、回流焊后残留白化等问题。三者的合金比例不能简单互换;必须根据工艺要求选择与相应形式相匹配的专用配方。
发表: 2021-05-30在浸锡工艺中采用无铅焊料,可以显着提高线束连接器端子的可焊性和耐腐蚀性,满足RoHS环保要求。佳金源SAC305系列无铅焊料在熔点183℃下实现镀层厚度均匀控制8-12μm,适应线径0.3mm-1.2mm端子连续浸锡生产线的周期时间。
发表: 2020-09-26全系列 SGS 焊料无铅无卤焊锡膏、焊锡丝和焊锡条均符合 RoHS 和 IEC 61249-2-21 标准。佳金源提供的锡膏在0.3mm细间距QFN印刷中稳定良率高达99.2%,回流后残留离子污染低于0.8μg/cm² NaCl当量,适合焊接汽车MCu和高密度FPC刚挠结合板。
发表: 2019-11-01无铅焊膏回流焊的工艺窗口设置必须平衡峰值温度和均热区的协调控制。佳金源无铅焊膏在235°C至245°C的峰值温度范围内表现稳定。但如果均热区温度低于150℃且持续时间小于60秒,则容易导致润湿不良,空隙率增加。在实际生产线中,需要根据温度曲线仪的测量曲线动态调整输送机速度和每个温区的功率。
发表: 2018-06-18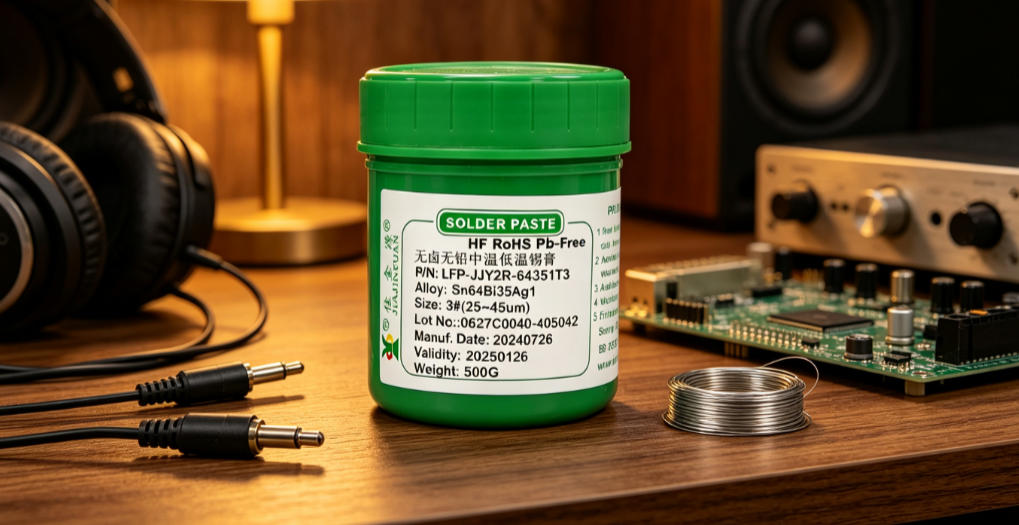
无铅焊膏的润湿性较差,需要同时检查材料和工艺途径。焊膏中助焊剂的活性、金属含量和颗粒分布直接影响其润湿和铺展能力,而印刷参数、回流曲线和PCB表面状况等工艺变量也不容忽视。在实际生产线中,大约68%的润湿缺陷是由模板孔径设计不当和回流峰值温度低共同造成的。
发表: 2016-07-19出口线束连接器的生产必须符合RoHS无铅规定,连接器焊料必须采用Sn96.5/Ag3.0/Cu0.5等合规比例。佳金源焊料在峰值温度245℃下具有稳定的润湿性,兼容线径0.13~2.5mm多种规格的端子压接和回流焊。量产时,锡球、冷焊、爬焊不足等缺陷的不良率控制在800ppm以内。
发表: 2015-05-10电子制造的无铅和无卤焊料选择已成为主流。佳金源提供双体系无铅焊料:Sn96.5Ag3.0Cu0.5和Sn99.3Cu0.7,同时还支持Br<1的无卤配方。 900 ppm 且 Cl < 900 ppm,满足IEC 61249-2-21、JPCA-ES-01-2021、RoHS3的全面要求,适应消费电子、汽车电子、医疗器械等不同产品标准。
发表: 2013-08-12
无铅焊锡丝的熔点通常在217°C至227°C之间。实际焊接时,烙铁温度应设置在320℃至360℃之间,以补偿热量损失并保证润湿性。不同的线径、助焊剂含量和 PCB 热容量会显着影响最佳温度设置。在生产线上,常常通过尖峰测试和焊点光泽度检查来进行实时微调。
发表: 2011-05-07