Производители паяльной пасты SMT.
Электронная почта:
sales@jjytinsolder.com

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Поток, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
Плохое смачивание окисленных старых площадок при доводочной пайке – это высокочастотный отказ производственной линии. Высокоактивный флюс Jia Jinyuan JY-808 может эффективно уменьшить слой CuO и снизить поверхностное натяжение. В сочетании с точной работой паяльного жала с контролируемой температурой в среде азота при температуре 350°C это увеличивает скорость растекания паяльной пасты по окисленным медным площадкам с менее чем 40% до более чем 92%, что значительно сокращает цикл доработки и снижает вероятность обнаружения холодных паяных соединений.
Опубликовано: 2012-07-22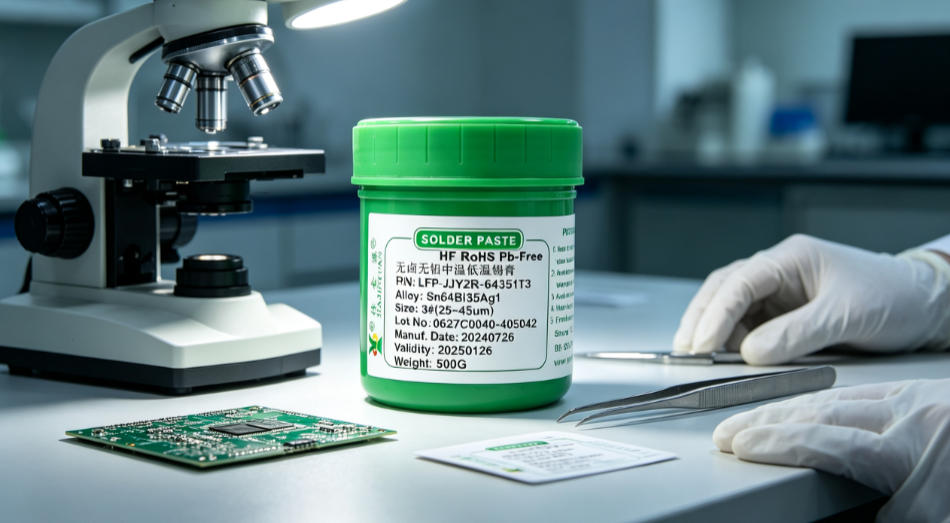
Распространенные неисправности расходных материалов для пайки на заводах электроники напрямую влияют на болевые точки производственной линии, включая несоосность печати паяльной пасты, разрушение, окисление и образование пленки, брызги припоя припоя, образование сосулек, плохое смачивание, недостаточную активность паяльной пасты и остатков отбеливания и т. д. В сочетании с 20-летним практическим опытом SMT предоставляются немедленно выполняемые решения по настройке параметров и контролю материала.
Опубликовано: 2012-04-18
Чрезмерно высокая активность паяльной пасты может вызвать такие опасности при сварке, как образование пустот в паяных соединениях, коррозия компонентов, разбрызгивание шариков припоя и появление остатков отбеливания на поверхности печатной платы. Это особенно актуально в средах с высокой температурой и высокой влажностью, где риск ионного загрязнения возрастает, что напрямую влияет на производительность линии SMT при первом проходе и долгосрочную надежность продукта.
Опубликовано: 2012-02-20Процесс оплавления азотом значительно улучшает смачиваемость паяных соединений и подавление окисления при пайке толстых медных плат и высокочастотных плат. Особенно для толстых медных подложек толщиной 2 унции или выше, которые имеют большую теплоемкость и медленный нагрев, в сочетании со специальной паяльной пастой JJY уровень пустот можно стабильно контролировать в пределах 8%. При этом он предотвращает термическое расслоение высокочастотных диэлектрических слоев. Этот процесс был проверен на нескольких производственных линиях для военной продукции и радиочастотных модулей базовых станций.
Опубликовано: 2011-08-22Скорость испарения флюса паяльной пасты напрямую влияет на смачиваемость, количество пустот и риск закупоривания соединений паяльной пасты. Чрезмерно быстрое испарение легко может привести к недостаточному распаду паяльной пасты и холодным паяным соединениям, а чрезмерно медленное испарение оставляет остаточный флюс, вызывающий разбрызгивание и образование шариков припоя. На основе 20-летних практических данных производственной линии SMT из Цзяцзиньюань в этой статье анализируется каскадное влияние фактического поведения испарения флюса паяльной пасты при различных настройках температурных зон на формирование соединений паяльной пасты.
Опубликовано: 2011-07-15
Остатки флюсовой пасты необходимо тщательно удалить с помощью подходящего средства для очистки припоя; в противном случае это приведет к ложным результатам испытаний ИКТ, коррозии паяных соединений золотой проволоки или снижению адгезии защитного покрытия. In на реальных производственных линиях чистящие средства на основе изопропилового спирта обеспечивают стабильные результаты для флюсовой пасты на основе канифоли, но быстро испаряются; чистящие средства на водной основе подходят для не требующей очистки флюсовой пасты, но требуют длительного промывания; Чистящие средства на углеводородной основе обладают сильной растворяющей способностью для флюсовых паст с высоким содержанием твердых частиц, но несут в себе риск набухания уплотнений оборудования.
Опубликовано: 2011-02-03В процессе пайки плат с иммерсионным серебром чрезмерно высокая активность флюса ускорит окислительную коррозию слоя серебра, что приведет к почернению паяных соединений, плохому смачиванию и последующим ошибочным оценкам при тестировании ICT. Контролируя кислотное число флюса, оптимизируя максимальную температуру оплавления и чистоту азота, а также в сочетании с точным выбором флюса на основе канифоли средней активности JiaJinYuan JY-806A, можно эффективно подавлять обесцвечивание поверхности серебра и повышать выход пайки при первом проходе.
Опубликовано: 2010-10-21Холодная пайка является одним из наиболее частых дефектов пайки на производственных линиях SMT. Ее причиной часто ошибочно считают недостаточную активность паяльной пасты, но на самом деле она в основном связана с ухудшением паяемости контактных площадок в сочетании с несоответствующей активностью флюса. Специально улучшая смачивающую способность поверхности контактной площадки, выбирая не требующий очистки флюс средней и высокой активности JJY JY-602 и строго контролируя толщину пленки OSP и чистоту азота, скорость соединения холодной пайки можно снизить с 3,2 ‰ до ниже 0,4 ‰ без изменения профиля оплавления.
Опубликовано: 2010-04-22In процесс погружения в олово, выбор флюса напрямую влияет на количество микроотверстий на поверхности олова и дефектов воздействия меди. JJY JY-806A был проверен на реальных производственных линиях и позволил снизить процент точечных отверстий с 3,2% до 0,4%. Низкое содержание твердых частиц, высокоактивная система производных канифоли и угол смачивания поверхности меди менее 28° вместе значительно улучшают равномерность распространения расплавленного олова и пути выхода газа.
Опубликовано: 2010-03-14
Доля флюса в паяльной пасте обычно контролируется в пределах от 8% до 12%. Этот диапазон может не только обеспечить вязкость и характеристики отделения во время печати, но также удовлетворить двойные требования к активному высвобождению и контролируемому остатку на этапе оплавления. Слишком высокая пропорция может легко привести к осадке и разбрызгиванию, а слишком низкая пропорция может привести к плохому смачиванию и холодной пайке. Фактическую производственную линию необходимо динамически точно настраивать в сочетании с апертурами трафарета, температурой и влажностью окружающей среды, а также возможностями печи оплавления.
Опубликовано: 2009-06-02Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.