Производители паяльной пасты SMT.
Электронная почта:
sales@jjytinsolder.com

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Пайка печатных плат, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
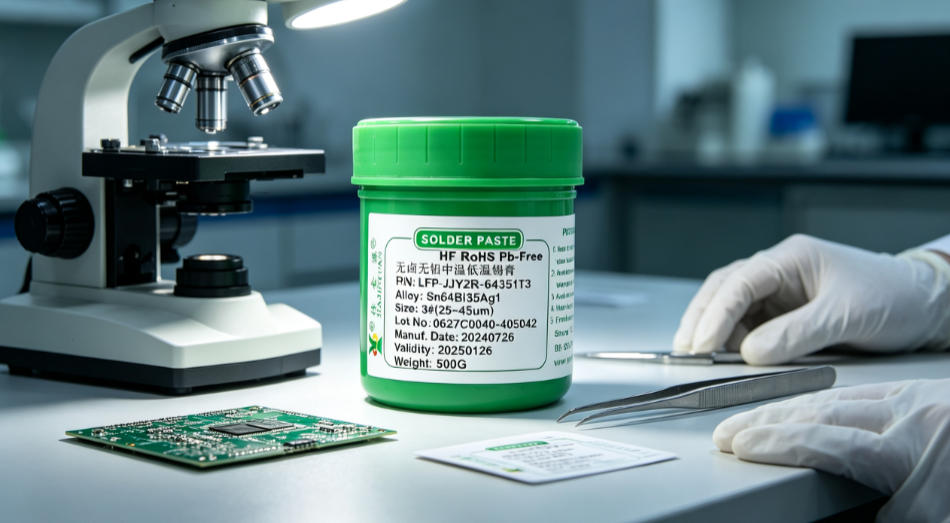
Печать паяльной пасты на печатных платах является ключевым этапом процесса поверхностного монтажа, напрямую влияющим на качество пайки и эффективность производства. Выбрав подходящий тип паяльной пасты, контролируя параметры печати и оптимизируя рабочие процедуры, можно эффективно повысить выход продукта.
Опубликовано: 2026-08-28
Избыток паяльной пасты может легко вызвать короткое замыкание и повреждение светодиодных шариков. Основная причина заключается в том, что паяльная паста скапливается на плате, образуя токопроводящий путь, вызывая аномальный ток. In фактическое производство, объем печати и равномерность распределения паяльной пасты должны строго контролироваться, чтобы избежать перегорания шариков светодиода или плохой пайки, вызванной коротким замыканием паяльной пасты.
Опубликовано: 2026-08-28
Платы новой энергетики предъявляют чрезвычайно высокие требования к надежности пайки; даже небольшое отклонение в выборе паяльной пасты и припойной проволоки может привести к дефектам партии, таким как холодные паяные соединения, перемычки и чрезмерная скорость образования пустот. В сочетании с реальными случаями сбоев производственных линий эта статья непосредственно рассматривает основные болевые точки, такие как недостаточное согласование активности паяльной пасты, несоответствующее содержание серебра в припойной проволоке и отсутствие координации между профилем оплавления и температурой плавления паяльной пасты, а также предоставляет немедленно выполняемые процессы проверки материала и методы блокировки параметров.
Опубликовано: 2026-08-27
Частые проблемы короткого замыкания при пайке в микросхемах с мелким шагом часто возникают из-за несоответствия вязкости паяльной пасты точности печати и характеристикам оплавления. Основываясь на 20-летних данных измерений на производственных линиях SMT, в этой статье указывается, что вязкость паяльной пасты необходимо контролировать в диапазоне 350±30Па·с, чтобы сбалансировать скорость переноса с помощью ракеля и удержание контактной площадки, одновременно снижая риск образования мостиков припоем в микросхемах с малым шагом.
Опубликовано: 2026-08-27Мост — один из наиболее распространенных и трудноустранимых дефектов пайки микросхем с мелким шагом, проявляющийся в виде аномального соединения расплавленным припоем между соседними выводами, что приводит к коротким замыканиям. Данные производственной линии Jia Jinyuan показывают, что мосты составляют более 67% в корпусах QFN0,4 мм и BGA0,3 мм, причем основные причины сосредоточены в сочетании несовпадения печати паяльной пасты, неправильной конструкции отверстия трафарета и локального превышения пиковой температуры пайки оплавлением.
Опубликовано: 2026-06-23Сварка толстых медных плат должна решать три основные проблемы: большая теплоемкость, быстрое рассеивание тепла и затрудненное смачивание, вызванное окислением поверхности меди. На этапе размещения SMT пиковая температура оплавления должна быть увеличена до 265 ℃ ± 3 ℃, а время выше линии ликвидуса должно быть увеличено до более чем 90 секунд. Для пайки волной необходимо использовать комбинацию высокоактивного не требующего очистки флюса с температурой предварительного нагрева 150 ℃, высотой волны 10 мм и углом конвейера 5°. В противном случае весьма вероятно возникновение холодных паяных соединений, чрезмерных пустот в паяных соединениях и отслаивания площадок на толстых медных печатных платах.
Опубликовано: 2025-02-16Перемычки являются одним из дефектов, которые с наибольшей вероятностью могут стать причиной короткого замыкания партии в процессе поверхностного монтажа, а проверка AOI перед оплавением может предотвратить риски образования перемычек перед пайкой, избегая резкого увеличения сложности доработки, вызванной высокотемпературным отверждением. Оборудование JiaJinYuan AOI с помощью алгоритмов визуализации с высоким разрешением и динамических порогов точно определяет тенденции образования перемычек на микронном уровне после печати паяльной пасты и после завершения размещения компонентов, но до входа в печь оплавления.
Опубликовано: 2024-02-04Пайка печатных плат сталкивается с множеством проблем, связанных с высокой надежностью, малым шагом и термочувствительностью компонентов в медицине, связи и новой энергетике. В этой статье, основанной на практическом опыте производственной линии, основное внимание уделяется таким ключевым процессам, как выбор паяльной пасты, проектирование отверстий трафарета, оптимизация профиля оплавления и доработка BGA, при этом особое внимание уделяется смачиваемости паяных соединений, контролю количества пустот и методам идентификации холодных паяных соединений. Все параметры получены на основе данных измерений на производственных линиях Jia Jinyuan без теоретических выводов.
Опубликовано: 2023-01-22Ручная пайка – незаменимый ключевой процесс при ремонте и доработке печатных плат. Особенно при доработке BGA, подкраске компонентов 0201 и операциях на термочувствительных участках многослойных плат согласованное соответствие температуры паяльника, активности припойной проволоки и реологических свойств паяльной пасты напрямую определяет надежность паяного соединения. Паяльная паста JiaJinYuan отличается смачиваемостью при низких температурах, изоляцией от остатков и стабильностью оплавления. При использовании с паяльниками с постоянной температурой и паяльными жалами микродиаметра это может значительно снизить риск термического повреждения.
Опубликовано: 2022-09-05Материалы для пайки PCBA охватывают полный спектр вспомогательных материалов, включая паяльную пасту, припойную проволоку, флюс, чистящее средство и азот. Их выбор и контроль напрямую определяют выход и долгосрочную надежность размещения SMT с первого прохода. Серия JiaJinYuan стабильно работает при жестких параметрах, таких как пиковая температура пайки оплавлением 235 ℃ ± 5 ℃, вязкость паяльной пасты 700 ± 100 Па·с и содержание твердого флюса 18,5%.
Опубликовано: 2021-04-07Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.