SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 QFN 焊膏,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。

在為細間距 QFN 組裝選擇焊膏時,工程師必須權衡實際生產條件下的潤濕性能、空洞控制、鹵素含量、殘留物透明度和回流兼容性;焊膏 A (8MQP/5RQ) 可為要求嚴格的導熱焊盤提供近 100% 的潤濕性和高活性,但鹵素含量較高,而焊藥水含量較低 (SP/SPS) 的含氧含量更高,而具有高活性70–90% 潤濕性,因此非常適合具有更嚴格清潔度和合規性要求的消費性電子產品,特別是在焊接後檢查或自動光學檢查至關重要的情況下。
發表: 2026-10-18
為採用模板印刷的細間距 QFN 組件選擇合適的焊膏需要精確匹配合金類型、粉末尺寸、活性水平和鹵素含量,以確保完全潤濕、最小空隙和零橋接; T4 或 T5 粉末等級(如 0307 或 305)對於 0.4 毫米間距 QFNP5 是強制性的,而 ROL08M/RR/RR/ 8MNTTP/5RNTT)可在電信和汽車應用中提供高熱可靠性和低殘留物。
發表: 2026-10-16為無橋接的細間距 QFN 組裝選擇正確的焊膏需要平衡所有因素
發表: 2026-10-13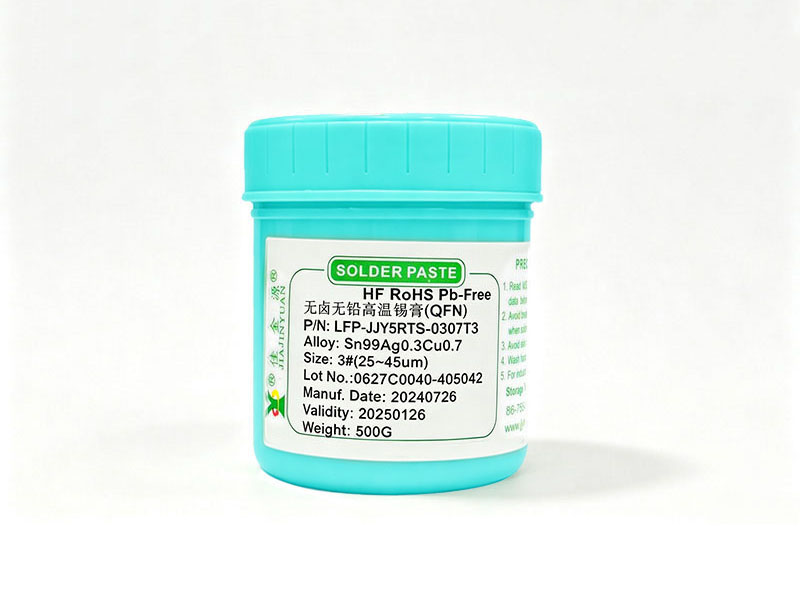
LFP®5RTS®0307半透明殘留錫膏在QFN/DFN封裝的中等焊角形成量產中表現穩定,具有良好的製程適應性,其免清洗特性顯著降低了後處理成本,使其適合高密度電子製造場景。
發表: 2026-08-28
國產無鹵錫膏LFP?5RQ?0307在QFN封裝中達到近100%的焊錫潤濕,其高活性和合金粉末特性是關鍵因素。優化印刷參數和回流焊曲線可以進一步提高焊接品質。
發表: 2026-08-28
QFN 無效率標準正在從 IPC-A-610 Revision G 中的 25% 限制收緊至汽車等級 5% 的要求。焊膏的減少空洞的能力已成為量產良率的分界線。低殘留、高觸變性和梯度蒸發焊膏正在迅速取代傳統配方。結合氮氣氣氛和優化的回流曲線,可以系統地降低空洞率。
發表: 2026-08-27
QFN的焊接品質高度依賴SMT鋼網孔徑設計和回流製程參數的協調控制。 IPC-7525B明確要求焊盤孔徑面積比不小於0.66,實際生產線中的最佳範圍為0.72~0.78。低於0.62的比率將導致冷焊點率急遽上升12%以上。如果回流峰值温度偏离JEDEC J-STD-020规定的260℃±5℃范围,QFN底部焊点的空洞率可能会超过IPC-A-610E规定的3级限制25%。
發表: 2026-08-27
QFN焊球是SMT故障中典型的高頻且難以重現的缺陷,常發生在QFN底部導熱焊盤的四個角落及其周圍0.3mm範圍內,直接導致短路或ICT測試結果錯誤。本文基於20年的實際生產線經驗,重點研究了四個關鍵參數:鋼網孔徑比、回流曲線峰值溫度窗口、焊膏活性水平和印刷釋放速度,並提供了從烘箱溫度測量到鋼網EDS成分驗證的閉環故障排除路徑。
發表: 2026-08-27
TLP-7RN系列QFN專用有鉛焊膏是為了解決QFN封裝的焊接挑戰而開發的,有效提高焊料潤濕率和焊接可靠性。
發表: 2026-08-24QFN 封裝中的墓碑問題通常是由於焊膏選擇不當或製程控制不足所造成的。正確選擇焊膏並優化製程參數可以有效減少此類缺陷,提高產品良率。
發表: 2026-08-24