


無鉛焊膏製造商JJY解釋了SMT回流焊接溫度區規格。 In實務、SMT回流焊爐的溫區數量以及所採用的無鉛焊膏製造商標準,由焊接產品決定並由SMT(表面貼裝技術)製造商設定。
一般來說,SMT回流焊爐的溫區越多,焊接效果越好。現今市面上最常見的 SMT 回流焊爐有八個溫區。
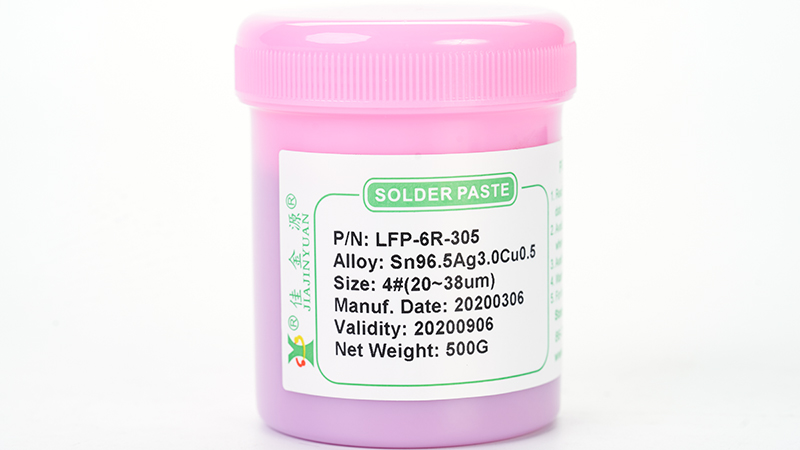
SMT 助焊劑製造商提供的溫度範圍可根據特定焊接條件獨立設定。八區SMT回流焊爐的標準化溫度規格相當廣泛:無鉛焊膏的最高SMT回流溫度約為245℃,而含鉛焊膏的最高SMT回流溫度約為215℃。
無論SMT回流焊爐的溫度範圍為何,其整體溫區仍分為四大階段:預熱區、均熱區、回流區及冷卻區。無鉛錫膏SMT回流焊接爐的八個溫區也是依照這四個階段來劃分的。
Below are reference specifications for the four temperature zones of lead-free Solder Paste SMT Reflow Soldering:
預熱區:預熱區溫度約100秒升至175℃。由於起始室溫為26℃,因此升溫速率為每秒1.49℃。
均熱區:均熱區最高溫度200℃左右,維持80秒,高低點溫差25℃。回流區:回流區的峰值溫度為245℃(從200℃開始),達到高峰的時間約為35秒;回流焊區升溫速率為45℃/35s=1.3℃/s。
從正確的溫度曲線可以看出,在該曲線上達到峰值溫度需要更長的時間,大多數回流條件下高於液相線的時間在大約六十秒內波動。
冷卻區:冷卻區持續約100秒,溫度從245℃降至45℃左右,冷卻速度約每秒兩度。
在深圳JJY,SMT 回流焊接區溫度設定並以 50 公分/分鐘的鏈速度進行測試。 In實務中,這個配置仍然必須根據焊膏製造商提供的標準溫度值和具體的生產條件進行調整。


