


JJY, производитель бессвинцовой паяльной пасты, объясняет характеристики температурных зон пайки оплавлением SMT. В соответствии с практикой In количество температурных зон в печи оплавления SMT и применяемые стандарты производителя паяльной пасты для бессвинцовой пайки определяются производителями паяемых изделий и устанавливаются производителями SMT (технологии поверхностного монтажа).
Вообще говоря, чем больше температурных зон имеет печь для оплавления SMT, тем лучше будет результат пайки. Наиболее распространенные печи оплавления SMT, представленные сегодня на рынке, имеют восемь температурных зон.
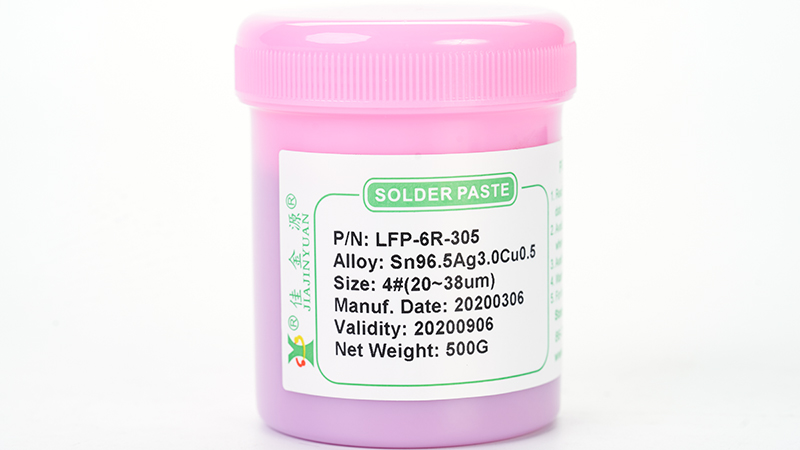
Температурные диапазоны, предусмотренные производителем SMTФлюсовой пасты можно установить самостоятельно, исходя из конкретных условий пайки. Стандартизированные температурные характеристики для восьмизонной печи оплавления SMT довольно широки: максимальная температура оплавления SMT для бессвинцовой паяльной пасты составляет около 245 ℃, тогда как максимальная температура оплавления SMT для паяльной пасты со свинцом составляет около 215 ℃.
Независимо от температурного диапазона печи оплавления SMT, ее общие температурные зоны по-прежнему разделены на четыре основные стадии: зона предварительного нагрева, зона выдержки, зона оплавления и зона охлаждения. Восемь температурных зон печи оплавления SMT для бессвинцовой паяльной пасты также разделены в соответствии с этими четырьмя этапами.
Ниже приведены справочные характеристики для четырех температурных зон бессвинцовой паяльной пасты для пайки оплавлением SMT:
Зона предварительного нагрева: температура в зоне предварительного нагрева повышается до 175 ℃ примерно за 100 секунд. Поскольку начальная комнатная температура составляет 26 ℃, скорость повышения температуры составляет 1,49 ℃ в секунду.
Зона замачивания: Максимальная температура в зоне замачивания составляет около 200 ℃, удерживается в течение 80 секунд, с разницей температур между верхней и нижней точками 25 ℃. Зона оплавления: максимальная температура зоны оплавления составляет 245 ℃ (от 200 ℃), а время достижения пика составляет примерно 35 секунд; Скорость повышения температуры зоны оплавления составляет 45 ℃/35 с = 1,3 ℃/с.
Как видно из правильного температурного профиля, достижение пиковой температуры в этом профиле занимает больше времени, а время выше ликвидуса для большинства условий оплавления колеблется в пределах примерно шестидесяти секунд.
Зона охлаждения: Зона охлаждения длится около 100 секунд, при этом температура падает с 245 ℃ до примерно 45 ℃, при скорости охлаждения около двух градусов в секунду.
В Шэньчжэне JJY температура зоны оплавления SMT была установлена и испытана при скорости цепи 50 см/мин. In этот профиль все равно необходимо регулировать в соответствии со стандартными значениями температуры, указанными производителем паяльной пасты, и конкретными производственными условиями.


