


JJY, el fabricante de soldadura en pasta sin plomo, explica las especificaciones de la zona de temperatura de soldadura por reflujo SMT. La práctica In, el número de zonas de temperatura de un horno de reflujo SMT y los estándares fabricantes de pasta de soldadura sin plomo aplicados están determinados por los productos soldados y establecidos por los fabricantes de SMT (tecnología de montaje superficial).
En términos generales, cuantas más zonas de temperatura tenga un horno de reflujo SMT, mejor tiende a ser el resultado de la soldadura. Los hornos de reflujo SMT más comunes en el mercado actual tienen ocho zonas de temperatura.
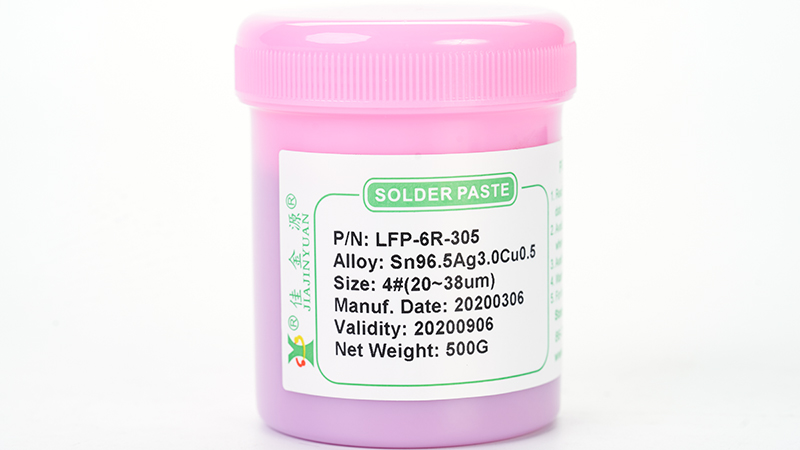
Los rangos de temperatura proporcionados por el fabricante de SMT Pasta fundente se pueden configurar de forma independiente en función de las condiciones de soldadura específicas. La especificación de temperatura estandarizada para un horno de reflujo SMT de ocho zonas es bastante amplia: la temperatura máxima de reflujo SMT para soldadura en pasta sin plomo es de alrededor de 245 ℃, mientras que la temperatura máxima de reflujo SMT para soldadura en pasta con plomo es de alrededor de 215 ℃.
Independientemente del rango de temperatura del horno de reflujo SMT, sus zonas de temperatura generales todavía se dividen en cuatro etapas principales: zona de precalentamiento, zona de remojo, zona de reflujo y zona de enfriamiento. Las ocho zonas de temperatura de un horno de reflujo SMT en pasta de soldadura sin plomo también se dividen según estas cuatro etapas.
A continuación se muestran las especificaciones de referencia para las cuatro zonas de temperatura de la soldadura por reflujo SMT en pasta para soldar sin plomo:
Zona de precalentamiento: la temperatura en la zona de precalentamiento se eleva a 175 ℃ en aproximadamente 100 segundos. Debido a que la temperatura ambiente inicial es de 26 ℃, la tasa de aumento de temperatura es de 1,49 ℃ por segundo.
Zona de remojo: La temperatura máxima en la zona de remojo es de alrededor de 200 ℃, mantenida durante 80 segundos, con una diferencia de temperatura de 25 ℃ entre los puntos alto y bajo. Zona de reflujo: la temperatura máxima de la zona de reflujo es de 245 ℃ (desde 200 ℃) y el tiempo para alcanzar el pico es de aproximadamente 35 segundos; la tasa de aumento de temperatura de la zona de reflujo es 45 ℃ / 35 s = 1,3 ℃/s.
Como puede verse en un perfil de temperatura correcto, alcanzar la temperatura máxima lleva más tiempo en este perfil, y el tiempo por encima del estado líquido para la mayoría de las condiciones de reflujo fluctúa en aproximadamente sesenta segundos.
Zona de enfriamiento: La zona de enfriamiento dura aproximadamente 100 segundos, y la temperatura cae de 245 ℃ a alrededor de 45 ℃, a una velocidad de enfriamiento de aproximadamente dos grados por segundo.
En Shenzhen JJY, las temperaturas de la zona de reflujo SMT se establecieron y probaron a una velocidad de cadena de 50 cm/min. In, este perfil aún debe ajustarse de acuerdo con los valores de temperatura estándar proporcionados por el fabricante de soldadura en pasta y las condiciones específicas de producción.


