Fabricantes de pasta de soldadura SMT.
Correo electrónico:
sales@jjytinsolder.com

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Reducción de vacíos, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.

Para abordar el desafío del control de la tasa de huecos en la soldadura de lámparas para automóviles, la soldadura en pasta sin halógenos REACH LFP?5RR?305 es una opción ideal gracias a su tasa de huecos extremadamente baja y su alta confiabilidad. Es adecuado para soldadura de precisión en escenarios de alto calor, mejorando efectivamente el rendimiento y la estabilidad del producto.
Publicado: 2026-08-28
El estándar de tasa de anulación QFN se está ajustando desde el límite del 25% en IPC-A-610 Revisión G Al requisito del 5% para grado automotriz. La capacidad de reducción de huecos de la soldadura en pasta se ha convertido en una línea divisoria para el rendimiento de la producción en masa. Las soldaduras en pasta con bajos residuos, alta tixotropía y evaporación en gradiente están reemplazando rápidamente las formulaciones tradicionales. Combinado con una atmósfera de nitrógeno y perfiles de reflujo optimizados, esto permite una reducción sistemática de las tasas de vacíos.
Publicado: 2026-08-27
El problema de los vacíos BGA ha afectado durante mucho tiempo el rendimiento de los envases de alta confiabilidad. A partir de las propiedades intrínsecas de los materiales de soldadura en pasta, este artículo revela cómo parámetros clave como la ruta de volatilización del fundente, el espesor de la película de óxido sobre el polvo metálico y la viscosidad de la aleación fundida inducen sinérgicamente huecos. Se centra en analizar el valor medido de soldadura en pasta de bajo contenido de residuos y alta humectación con una distribución estrecha del tamaño de partículas para reducir la tasa de vacíos en más del 35 %.
Publicado: 2026-08-27
Para abordar los frecuentes defectos de puentes de soldadura y picos de soldadura de dispositivos QFP de gran tamaño en el proceso SMT, este artículo comienza con la selección de pasta de soldadura y combina precisión de impresión, respuesta térmica de reflujo y características de distribución de polvo metálico para elaborar pastas de soldadura especiales con alta tixotropía, distribución estrecha del tamaño de partículas (D50=18,5μm) y 90,2% de contenido de metal, como
Publicado: 2026-08-27
Al abordar el problema generalizado de los huecos excesivos en pasta de soldadura en PCB de alta disipación térmica durante la soldadura por reflujo SMT, este documento se basa en 20 años de experiencia práctica en líneas de producción para describir sistemáticamente 6 tipos de fenómenos de falla de alta frecuencia. Estos cubren causas del mundo real, incluidos defectos de diseño del disipador de calor, aperturas de plantilla que no coinciden, selección inadecuada de soldadura en pasta, parámetros de impresión no controlados, perfiles de reflujo desequilibrados y pureza fluctuante del nitrógeno. Para cada causa, se proporcionan pasos de calibración de acción inmediata y medidas preventivas de rutina, dirigidas directamente a los cuellos de botella del proceso central para la mejora de vacíos SMT en PCB de alta disipación térmica.
Publicado: 2026-08-27
Las salpicaduras de fundente del alambre de soldadura que causan daños a los componentes de PCB son un problema persistente común en el retrabajo SMT y la soldadura manual, que se origina en diferencias en la actividad del fundente, la tasa de volatilización, la viscosidad de la masa fundida y la estructura del alambre de soldadura. Con base en mediciones de la línea de producción, este documento compara la tendencia a las salpicaduras, la corrosividad residual y la ventana de tolerancia operativa de tres tipos de fundente para alambre de soldadura (a base de colofonia, sin limpieza y soluble en agua) en escenarios típicos como el retrabajo de resistencia de chip 0402, soldadura de retoque de dispositivo de termistor QFN32 y refuerzo de almohadilla LED de alta potencia. Recomienda explícitamente alambre de soldadura a base de colofonia para retrabajos de paso fino de alta densidad, restringe el tipo soluble en agua exclusivamente a sustratos de aluminio desnudo sin cobre e identifica el tipo sin limpieza como el que tiene el mejor rendimiento general en soldadura de placa de doble cara y orificio pasante convencional.
Publicado: 2026-08-27
La tasa excesiva de vaciado de BGA es un punto de fuga de costos de alta frecuencia en las líneas de producción SMT. Basado en datos medidos de líneas de producción en masa, este documento propone seis medidas prácticas de optimización de procesos SMT que cubren vínculos clave como la selección de pasta de soldadura, diseño de apertura de plantilla, parámetros de impresión, perfil de reflujo y control de pureza del nitrógeno. Cada medida está anotada con escenarios aplicables, beneficios cuantificados y riesgos de implementación. Se recomienda como prioridad la estrategia combinada de optimización de la apertura de la plantilla y monitoreo dinámico de la pureza del nitrógeno, con una reducción de costos anual estimada de 186.000 yuanes por línea.
Publicado: 2026-08-27
Cuando se producen vacíos excesivos en la soldadura SMT, investigue simultáneamente el contenido de metal en pasta de soldadura, la curva de volatilización del flujo y las desviaciones de temperatura reales en cada zona del horno de reflujo. Concéntrese en verificar si la rampa de precalentamiento supera los 2 °C/s, si la temperatura máxima es inferior a 235 °C o superior a 245 °C y si el tiempo por encima del líquido es inferior a 60 segundos o supera los 90 segundos.
Publicado: 2026-08-27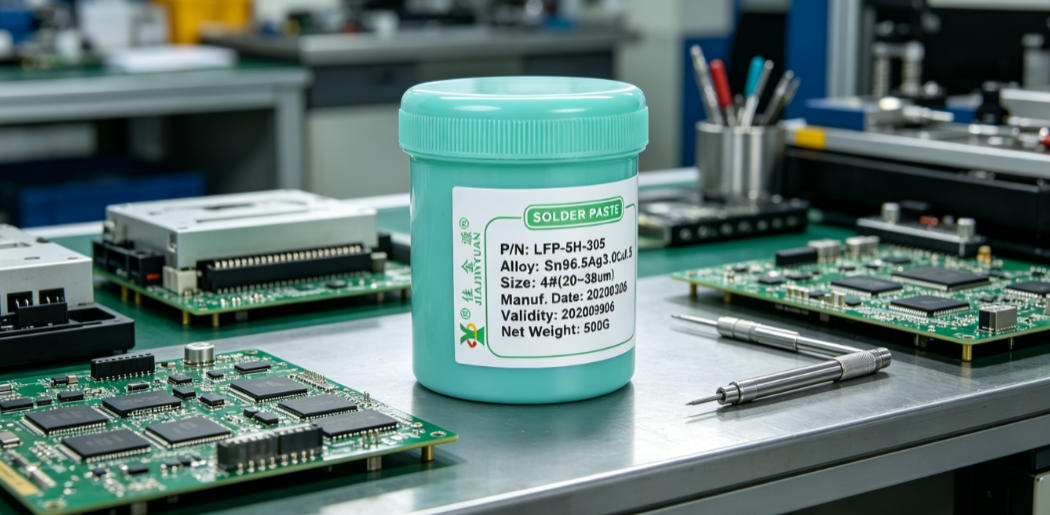
Después de que la pasta de soldadura vuelva a alcanzar la temperatura ambiente, es probable que se produzcan bolas de soldadura y salpicaduras. Las causas principales son la volatilización desigual del fundente debido a la diferencia de temperatura, la oxidación agravada del polvo metálico y el cambio repentino de viscosidad. El funcionamiento estandarizado requiere un control estricto de la temperatura, el reposo, la agitación y la gestión del tiempo límite después de la apertura, para evitar congelaciones y descongelaciones repetidas y un tiempo de exposición excesivo.
Publicado: 2026-08-26Este artículo aborda directamente el problema práctico de los defectos de lápida causados por una mala coincidencia del perfil de reflujo durante la selección de soldadura en pasta. Basado en cinco conjuntos de datos reales de fallas en la línea de producción, restaura los fenómenos elemento por elemento, localiza las causas fundamentales y proporciona pasos de depuración y métodos de verificación ejecutables de inmediato. Todas las soluciones se han verificado en producción en masa, centrándose en la relación de acoplamiento entre la actividad de la soldadura en pasta, la distribución del punto de fusión, la tasa de humectación y la ventana de temperatura del horno.
Publicado: 2026-08-24Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.