Fabricantes de pasta de soldadura SMT.

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Pureza de soldadura, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.

El funcionamiento prolongado a alta temperatura de barras de soldadura en un horno de soldadura por ola puede causar microsegregación de los componentes de la aleación. En particular, cuando las barras de soldadura de estaño, plomo o sin plomo se exponen continuamente a temperaturas superiores a 260 °C con una agitación insuficiente de la superficie del baño, elementos como el plomo, la plata y el cobre pueden enriquecerse localmente debido a las diferencias en la densidad y la tasa de oxidación. Sin embargo, dentro del ciclo estándar de reemplazo de soldadura de 8 horas, las variaciones de composición permanecen muy por debajo de las tolerancias permitidas por IPC-J-STD-006. Lo que realmente afecta la estabilidad de la soldadura es a menudo la acumulación de escoria y residuos de fundente carbonizados.
Publicado: 2015-10-14La soldadura de paneles por alta frecuencia impone requisitos extremadamente altos en cuanto a la sensibilidad térmica del sustrato. Materiales como el PTFE y el PP con relleno cerámico generalmente tienen una temperatura de transición vítrea inferior a 170 °C. Si la temperatura máxima de reflujo supera los 260 °C, puede provocar fácilmente delaminación, formación de ampollas o deriva de la constante dieléctrica. Las mediciones reales en la línea de producción de JiaJinYuan muestran que 255°C es el umbral seguro para la mayoría de las soldaduras de tableros de alta frecuencia. Se debe evitar el daño térmico mediante el calentamiento gradual, la reducción del tiempo de residencia en la zona de alta temperatura y el control de la atmósfera de nitrógeno.
Publicado: 2015-10-08Las almohadillas OSP de preestañado imponen exigencias extremadamente altas en cuanto a la humectabilidad de la soldadura en pasta. Se debe seleccionar soldadura en pasta OSP de bajo residuo, altamente activa y altamente penetrante; de lo contrario, es probable que se produzcan uniones de soldadura en frío, desprendimientos y una mala humectación. In En las líneas de producción reales, los problemas comunes se deben principalmente a una reacción insuficiente entre la soldadura en pasta y el recubrimiento de OSP, la falla del fundente para atravesar el recubrimiento a tiempo durante el reflujo o la desalineación de la impresión causada por una falta de coincidencia entre el contenido de metal y la viscosidad de la soldadura en pasta.
Publicado: 2015-09-13Las formulaciones que no requieren limpieza y que se pueden lavar con agua para los materiales de soldadura de PCBA deben equilibrar el control de residuos iónicos y la limpieza de la superficie posterior a la soldadura. Las formulaciones de la serie JiaJinYuan logran un rendimiento estable con residuos a base de colofonia<0,5μg/cm2 y contenido de halógenos<0,1% en peso en líneas de producción reales, cumpliendo con los requisitos del proceso para materiales de soldadura PCBA de alta densidad para componentes 01005 y BGA con paso de 0,3 mm.
Publicado: 2015-09-05La soldadura electrónica automotriz debe cumplir con los requisitos de confiabilidad a largo plazo de las placas de circuito montadas en vehículos en entornos de alta temperatura, alta humedad y fuertes vibraciones. La soldadura electrónica para automóviles JiaJinYuan adopta una fórmula baja en plata y sin plomo, ofrece una humectabilidad estable a una temperatura máxima de reflujo de 260 ℃, controla el espesor de la capa IMC dentro del rango de 3,2 a 4,8 μm, suprime eficazmente la propagación de grietas en las uniones de soldadura, ha obtenido la certificación AEC-Q200 y se utiliza en la producción en masa en las líneas de producción de PCBA del controlador de dominio ADAS.
Publicado: 2015-08-30La inspección AOI utiliza imágenes ópticas de alta precisión y algoritmos inteligentes para identificar defectos típicos de soldadura SMT, como soldadura insuficiente, soldadura excesiva, puentes y desalineación de componentes en tiempo real. Se ha aplicado de manera estable en las líneas de producción de Jia Jinyuan para la inspección de PCB de tipo completo de paquetes que van desde 0201 a QFN48, reduciendo la tasa de falsos negativos de la inspección visual manual del 12% a 0,8%, mejorando significativamente el rendimiento del primer paso y acortando el ciclo de análisis FA.
Publicado: 2015-08-16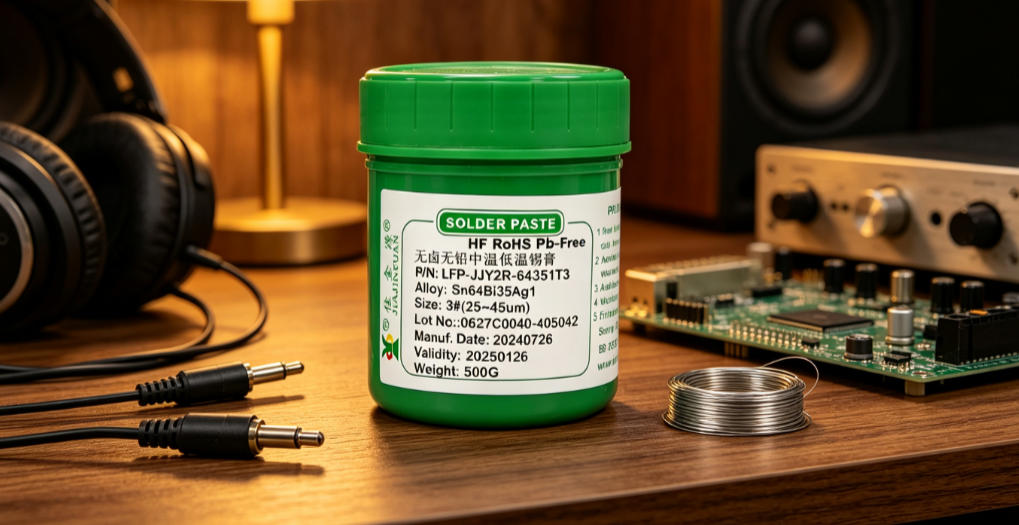
Al cambiar de marca de pasta de soldadura durante la producción SMT, se debe implementar un estricto proceso de verificación SMT, que cubra pruebas multidimensionales como imprimibilidad, montabilidad, rendimiento de reflujo y confiabilidad de las uniones de soldadura. La atención se centra en monitorear los cambios en la viscosidad de la soldadura en pasta, la atenuación de la vida útil de la plantilla y la incidencia de bolas de soldadura y puentes, para evitar uniones de soldadura en frío por lotes o defectos de desecho causados por el cambio de lotes.
Publicado: 2015-08-09La soldadura de retrabajo es un proceso crítico en la reparación de PCBA que exige una precisión y un control térmico extremadamente altos. Este artículo se centra en el proceso completo de desoldar y reemplazar chips como BGA y QFN, cubriendo la configuración de parámetros de la pistola de aire caliente, la coincidencia de apertura de la plantilla, la selección de pasta de soldadura y los puntos clave de la inspección por rayos X posterior a la soldadura. Todos los parámetros se derivan de datos medidos en la línea de producción JJY, enfatizando el control coordinado de los gradientes de la curva de temperatura, los valores de vacío de las boquillas y los riesgos de delaminación de PCB.
Publicado: 2015-07-12El estándar para la refrigeración, descongelación y reutilización repetidas de la pasta de soldadura y el criterio de desecho están directamente relacionados con el rendimiento y el costo de las líneas de producción SMT. Basado en 20 años de datos medidos de la línea de producción de JJY, este documento aclara que bajo condiciones de refrigeración de 4±2 ℃, la soldadura en pasta se puede reutilizar no más de 3 veces después de la descongelación, el tiempo de servicio efectivo después de cada descongelación es de 24 horas y la soldadura en pasta se desechará cuando se exponga a temperatura ambiente durante más de 72 horas en total. También señala que la soldadura en pasta debe detenerse inmediatamente cuando el rebote de la viscosidad supere el 15%, el contenido de metal caiga más del 0,8% o la estratificación del flujo sea evidente.
Publicado: 2015-06-26
La soldadura en pasta SMT debe almacenarse refrigerada para inhibir la oxidación del polvo metálico y las reacciones químicas del fundente, evitando el aumento de la viscosidad, el empeoramiento del asentamiento y la reducción de la precisión de la impresión. El procedimiento de calentamiento debe seguir estrictamente el proceso de 4 horas de reposo a temperatura ambiente seguidas de 2 horas de agitación, para evitar salpicaduras y uniones de soldadura fría causadas por la contaminación del agua de condensación. Este es un paso crítico que los ingenieros de la línea de producción no deben omitir antes de comenzar a trabajar cada día.
Publicado: 2015-06-05Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.