Mga Manufacturer ng SMT Solder Paste.

Nakatuon sa mga proseso ng paghihinang ng SMT, isang one-stop na electronic soldering solutions provider.

Dito mahahanap mo ang kaalaman tungkol sa Solder Paste Alloy Powder, kabilang ngunit hindi limitado sa mga paraan ng paggamit, mga diskarte sa pag-install, pag-troubleshoot at higit pa. Nakatuon sa mga proseso ng paghihinang ng SMT. Kung hindi mo mahanap ang kailangan mo, mangyaring makipag-ugnayan sa amin anumang oras.

Ang matagal na mataas na temperatura na operasyon ng mga solder bar sa isang wave soldering furnace ay maaaring maging sanhi ng micro-segregation ng mga bahagi ng haluang metal. Lalo na kapag ang mga tin-lead o walang lead na solder bar ay patuloy na na-expose sa mga temperaturang higit sa 260°C na may hindi sapat na bath surface agitation, ang mga elemento tulad ng lead, silver, at copper ay maaaring lokal na magpayaman dahil sa mga pagkakaiba sa density at oxidation rate. Gayunpaman, sa loob ng karaniwang 8-hour solder replacement cycle, ang mga compositional variation ay nananatiling mas mababa sa mga tolerance na pinahihintulutan ng IPC-J-STD-006. Ang tunay na nakakaapekto sa katatagan ng paghihinang ay kadalasang ang akumulasyon ng dross at carbonized flux residues.
Nai-publish: 2015-10-14Ang high-frequency board welding ay nagpapataw ng napakataas na mga kinakailangan sa thermal sensitivity ng substrate. Ang mga materyales tulad ng PTFE at ceramic-filled na PP ay karaniwang may glass transition temperature sa ibaba 170°C. Kung ang peak reflow temperature ay lumampas sa 260°C, madali itong magdulot ng delamination, blistering, o dielectric constant drift. Ang mga aktwal na sukat sa linya ng produksyon ng JiaJinYuan ay nagpapakita na ang 255°C ang ligtas na threshold para sa karamihan ng high-frequency board welding. Dapat na iwasan ang thermal damage sa pamamagitan ng stepwise heating, pagbabawas ng oras ng paninirahan sa high-temperature zone, at nitrogen atmosphere control.
Nai-publish: 2015-10-08Ang mga pre-tinning na OSP pad ay naglalagay ng napakataas na pangangailangan sa pagkabasa ng solder paste. Dapat piliin ang low-residue, highly active, at highly penetrating OSP solder paste; kung hindi, malamang na mangyari ang malamig na solder joints, tombstoning, at mahinang basa. In aktwal na mga linya ng produksyon, ang mga karaniwang problema ay kadalasang nagmumula sa hindi sapat na reaksyon sa pagitan ng solder paste at ng OSP coating, pagkabigo ng flux na masira ang coating sa oras sa panahon ng reflow, o misalignment sa pag-print na dulot ng mismatch sa pagitan ng metal content at lagkit ng solder paste.
Nai-publish: 2015-09-13Ang no-clean at water-washable formulations para sa PCBA soldering materials ay kailangang balansehin ang ionic residue control at post-soldering surface cleanliness. Ang mga formulation ng JiaJinYuan series ay nakakamit ng matatag na performance na may rosin-based residue<0.5μg/cm2 at halogen content<0.1wt% sa mga aktwal na linya ng produksyon, na nakakatugon sa mga kinakailangan sa proseso para sa high-density na PCBA soldering materials para sa 01005 na mga bahagi at 0.3mm pitch BGA.
Nai-publish: 2015-09-05Dapat matugunan ng automotive electronic solder ang mga pangmatagalang kinakailangan sa pagiging maaasahan ng mga circuit board na naka-mount sa sasakyan sa ilalim ng mataas na temperatura, mataas na kahalumigmigan, at malakas na vibration na kapaligiran. Gumagamit ang JiaJinYuan automotive electronic solder ng low-silver lead-free formula, naghahatid ng stable wettability sa peak reflow temperature na 260 ℃, kinokontrol ang kapal ng IMC layer sa loob ng hanay na 3.2~4.8μm, epektibong pinipigilan ang solder joint crack propagation, nakakuha ng AEC-Q200 na sertipikasyon ng domain ng ADAS, at ginagamit ito sa produksyon ng ADAS na linya ng produksyon.
Nai-publish: 2015-08-30Gumagamit ang AOI inspection ng high-precision optical imaging at intelligent na algorithm para matukoy ang mga tipikal na SMT soldering defect tulad ng hindi sapat na solder, sobrang solder, bridging, at component misalignment sa real time. Ito ay matatag na inilapat sa mga linya ng produksyon ng Jia Jinyuan para sa full-type na PCB na inspeksyon ng mga pakete mula 0201 hanggang QFN48, na binabawasan ang maling negatibong rate ng manual visual na inspeksyon mula 12% hanggang sa loob ng 0.8%, na makabuluhang nagpapabuti sa first-pass na ani at nagpapaikli sa FA analysis cycle.
Nai-publish: 2015-08-16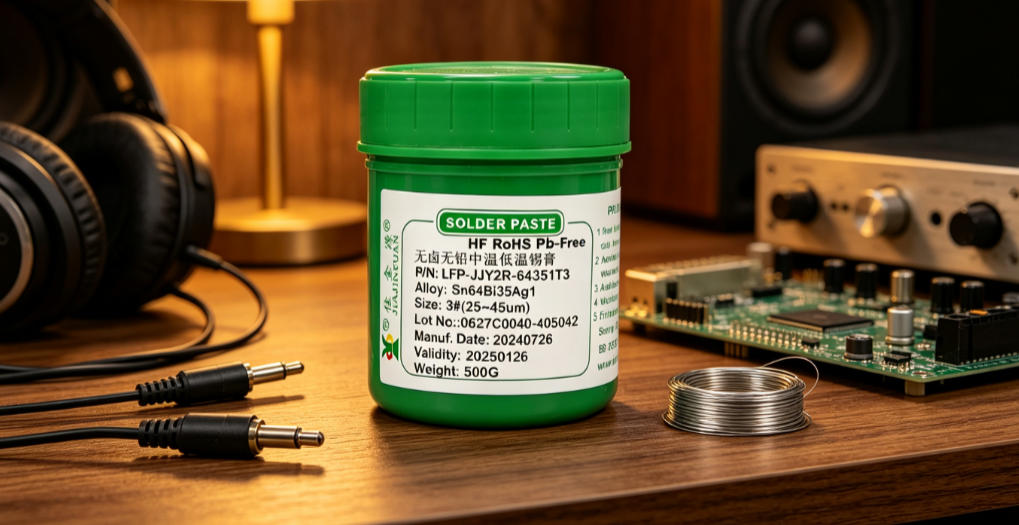
Kapag nagpapalit ng mga tatak ng solder paste sa panahon ng paggawa ng SMT, dapat na ipatupad ang isang mahigpit na proseso ng pag-verify ng SMT, na sumasaklaw sa mga multi-dimensional na pagsubok gaya ng printability, mountability, reflow performance, at solder joint reliability. Ang focus ay sa pagsubaybay sa mga pagbabago sa solder paste lagkit, stencil life attenuation, at ang insidente ng solder balls at bridging, upang maiwasan ang batch cold solder joints o tombstoning defects na dulot ng batch switching.
Nai-publish: 2015-08-09Ang rework soldering ay isang kritikal na proseso sa pag-aayos ng PCBA na nangangailangan ng napakataas na katumpakan at thermal control. Nakatuon ang papel na ito sa buong proseso ng pag-desoldering at pagpapalit ng mga chips gaya ng BGA at QFN, na sumasaklaw sa setting ng parameter ng hot air gun, pagtutugma ng stencil aperture, pagpili ng solder paste, at mga pangunahing punto ng post-soldering X-ray inspeksyon. Ang lahat ng mga parameter ay hinango mula sa sinusukat na data sa linya ng produksyon ng JJY, na nagbibigay-diin sa pinag-ugnay na kontrol ng mga gradient ng curve ng temperatura, mga halaga ng vacuum ng nozzle, at mga panganib sa delamination ng PCB.
Nai-publish: 2015-07-12Ang pamantayan para sa paulit-ulit na pagpapalamig, lasaw at muling paggamit ng solder paste at ang paghatol ng scrap ay direktang nauugnay sa ani at gastos ng mga linya ng produksyon ng SMT. Batay sa 20 taon ng sinusukat na data ng linya ng produksyon mula sa JJY, nilinaw ng papel na ito na sa ilalim ng kondisyon ng pagpapalamig na 4±2 ℃, ang solder paste ay pinahihintulutang gamitin muli nang hindi hihigit sa 3 beses pagkatapos ng lasaw, ang epektibong tagal ng serbisyo pagkatapos ng bawat lasaw ay 24 na oras, at ang solder paste ay tatanggalin kapag nalantad ito sa temperatura ng silid sa kabuuang higit sa 72 oras. Itinuturo din nito na ang solder paste ay dapat na ihinto kaagad kapag ang lagkit na rebound ay lumampas sa 15%, ang nilalaman ng metal ay bumaba ng higit sa 0.8%, o ang flux stratification ay halata.
Nai-publish: 2015-06-26
Ang SMT solder paste ay dapat na naka-imbak sa ref upang pigilan ang oksihenasyon ng metal powder at mga kemikal na reaksyon ng flux, na pumipigil sa pagtaas ng lagkit, lumalalang slump, at nabawasan ang katumpakan ng pag-print. Ang pamamaraan ng pag-init ay dapat na mahigpit na sumunod sa proseso ng 4 na oras ng pagtayo sa temperatura ng silid na sinusundan ng 2 oras ng pagpapakilos, upang maiwasan ang pag-splash at malamig na mga joint solder na dulot ng condensation water contamination. Isa itong kritikal na hakbang na hindi dapat laktawan ng mga production line engineer bago magsimula ng trabaho bawat araw.
Nai-publish: 2015-06-05Ang aming teknikal na koponan ay laging handa na magbigay ng propesyonal na payo sa pagpili ng materyal na panghinang at mga solusyon sa proseso ng SMT.