Các nhà sản xuất dán hàn SMT.

Tập trung vào quy trình hàn SMT, nhà cung cấp giải pháp hàn điện tử toàn diện.

Ở đây bạn có thể tìm thấy kiến thức về Giảm bóng hàn, bao gồm nhưng không giới hạn ở phương pháp sử dụng, kỹ thuật cài đặt, khắc phục sự cố và hơn thế nữa. Tập trung vào các quy trình hàn SMT. Nếu bạn không thể tìm thấy những gì bạn cần, xin vui lòng liên hệ với chúng tôi bất cứ lúc nào.
Các mối hàn lạnh do dây hàn gây ra là nguyên nhân gốc rễ có tần suất cao gây ra sự cố trên dây chuyền sản xuất SMT. Chúng không phải là lỗi vật liệu đơn giản hay lỗi điều khiển quy trình đơn lẻ mà là kết quả của sự không khớp giữa nhiều Biến số, bao gồm hoạt động của dây hàn, dung sai đường kính dây, dư lượng từ thông, nhiệt độ sắt hàn, nhịp cấp dây và thời gian làm ướt mối hàn. Các Biểu hiện điển hình bao gồm bề mặt mối hàn xỉn màu không có ánh kim loại, kết quả kiểm tra lực đẩy dưới 50gf và tỷ lệ khoảng trống bên trong vượt quá 15% có thể nhìn thấy được khi kiểm tra bằng tia X.
Đã xuất bản: 2016-12-07Kiểm soát độ ẩm trong xưởng hàn tấm bạc ngâm là một Biện pháp xử lý quan trọng để ngăn chặn sự di chuyển của lớp bạc. Khi độ ẩm tương đối của môi trường xung quanh cao hơn 60%RH trong một thời gian dài, màng điện phân dễ dàng hình thành trên bề mặt của tấm bạc ngâm, giúp đẩy nhanh quá trình di chuyển điện hóa của các ion bạc giữa tấm đệm và mép của mặt nạ hàn. Các phép đo thực tế trên dây chuyền sản xuất Jia Jinyuan cho thấy việc kiểm soát ổn định độ ẩm trong khoảng 40% đến 55%RH có thể giảm 72% tỷ lệ thất bại trong việc di chuyển bạc. Kết hợp với hàn nóng chảy lại được bảo vệ bằng nitơ và phù hợp với mức độ hoạt động của kem hàn, nó có thể cải thiện đáng kể độ tin cậy lâu dài của hàn bảng bạc ngâm.
Đã xuất bản: 2016-11-22Để giải quyết hiệu suất không ổn định từ 0,4mm trở xuống khi In kem hàn bước mịn, bài báo này, dựa trên dữ liệu đo được trong 20 năm từ dây chuyền sản xuất JiaJinYuan, làm rõ rằng tỷ lệ khẩu độ của stencil cần phải được điều chỉnh linh hoạt trong phạm vi từ 75% đến 85%. Trong số đó, khuyến nghị 82% cho QFN0.4mm và phải giảm xuống 76% cho BGA0.3mm. Người ta cũng chỉ ra rằng độ lệch tỷ lệ khẩu độ vượt quá ± 3% sẽ gây ra hiện tượng hàn cầu nối hoặc hàn không đủ. Cốt lõi nằm ở việc cân bằng tốc độ giải phóng chất hàn và khả năng tháo khuôn.
Đã xuất bản: 2016-11-09Để xuất khẩu chất hàn thiết bị 5G, phải cung cấp đồng thời một bộ tài liệu kiểm tra đầy đủ tuân thủ các yêu cầu IEC 61190-1-1, JIS Z 3284 và RoHS 2.0, bao gồm các báo cáo thành phần chất hàn, đường cong điểm nóng chảy, kiểm tra độ ẩm, hàm lượng halogen, độ dày hợp chất liên kim loại và đánh giá sự phát triển của râu thiếc. Tất cả các lô xuất khẩu của Jia Jinyuan đều phải được SGS hoặc CTI bên thứ ba kiểm tra toàn bộ mặt hàng theo các tiêu chuẩn do khách hàng chỉ định, có đính kèm dữ liệu gốc.
Đã xuất bản: 2016-11-08
Việc lựa chọn thanh hàn sóng phải phù hợp chặt chẽ với hiệu suất thực tế của dây chuyền sản xuất. Thanh hàn Sn99.3Cu0.7 có giá thành rẻ, khả năng chống oxy hóa ở mức chấp nhận được nhưng lực làm ướt yếu. Hợp kim chứa bạc cải thiện tính lưu động và độ bền của mối hàn, nhưng làm tăng đáng kể chi phí. Sự khác Biệt giữa hai loại này đặc Biệt nổi bật ở hoạt động liên tục ở nhiệt độ cao, hàn xuyên lỗ bước nhỏ và khả năng tương thích không có chì. Các kỹ sư phải xác định một cách toàn diện các ranh giới áp dụng của chất hàn SnCu dựa trên độ dày tấm, mật độ thành phần và tốc độ làm lại.
Đã xuất bản: 2016-10-30Khi hàn các đầu Cuối của bộ dây điện theo cách thủ công, sử dụng dây hàn cỡ lớn từ 1,6mm trở lên với nhiệt độ mỏ hàn 350oC ± 10oC có thể đạt được các mối hàn hình thành đầy đủ cùng một lúc mà không cần hàn lạnh, đầu nhọn hoặc khớp khô, cải thiện đáng kể độ tin cậy kết nối điện của bộ dây điện trong điều kiện rung. Quy trình này đã được xác minh hàng loạt trên nhiều dây chuyền sản xuất bộ dây điện cao thế dành cho xe năng lượng mới của JJY.
Đã xuất bản: 2016-10-29Quá trình oxy hóa liên tục trên bề mặt vật hàn nóng chảy trong quá trình hàn sóng là nguyên nhân chính hình thành cặn hàn. Nhiệt độ cao, tiếp xúc với không khí, dư lượng chất trợ dung và sự khuấy trộn của bể hàn cùng nhau đẩy nhanh quá trình vỡ và kết tụ của màng oxit, dẫn đến khối lượng cặn hàn tăng lên, mức tiêu thụ chất hàn cao hơn và bảo trì thiết bị thường xuyên hơn. Các phép đo hiện trường trên dây chuyền sản xuất của Jia Jinyuan cho thấy rằng khi lượng xỉ hàn mỗi ca tăng vượt quá 1,2kg, chi phí hàn sẽ tăng 8,6% so với cùng kỳ năm ngoái. Kiểm soát oxy kịp thời và làm sạch bề mặt vật hàn có thể làm giảm hơn 35% việc tạo ra xỉ hàn.
Đã xuất bản: 2016-09-07Việc điều chỉnh các thông số quy trình dán hàn trong môi trường phản xạ nitơ có thể làm giảm đáng kể tốc độ trống của dán hàn. Cần phải đồng thời tối ưu hóa độ dốc gia nhiệt, nhiệt độ đỉnh và hàm lượng oxy trong khí quyển của quá trình hàn nóng chảy lại và kết hợp thiết kế khẩu độ stencil với áp suất vắt để kiểm soát độ chính xác của In, để tránh các mối hàn lạnh và làm ướt kém do dịch chuyển nitơ không đều hoặc cản trở sự bay hơi từ thông.
Đã xuất bản: 2016-08-11Độ bền kéo cao của các mối hàn đầu nối trực tiếp cải thiện độ tin cậy của toàn bộ máy. Chất hàn đầu nối JiaJinYuan, bằng cách tối ưu hóa tỷ lệ giữa các thành phần từ thông thiếc-bạc-đồng và hoạt tính, đạt được độ bền kéo trung bình ≥8,2N ở nhiệt độ đỉnh nóng chảy lại thông thường là 235oC, không bị bong khớp hàn, không có mối hàn nguội và không có vết nứt ở mối hàn sau 100 chu kỳ chèn và tháo. Nó đặc Biệt thích hợp cho dây chuyền sản xuất điện tử ô tô và điều khiển công nghiệp trong điều kiện rung tần số cao.
Đã xuất bản: 2016-08-02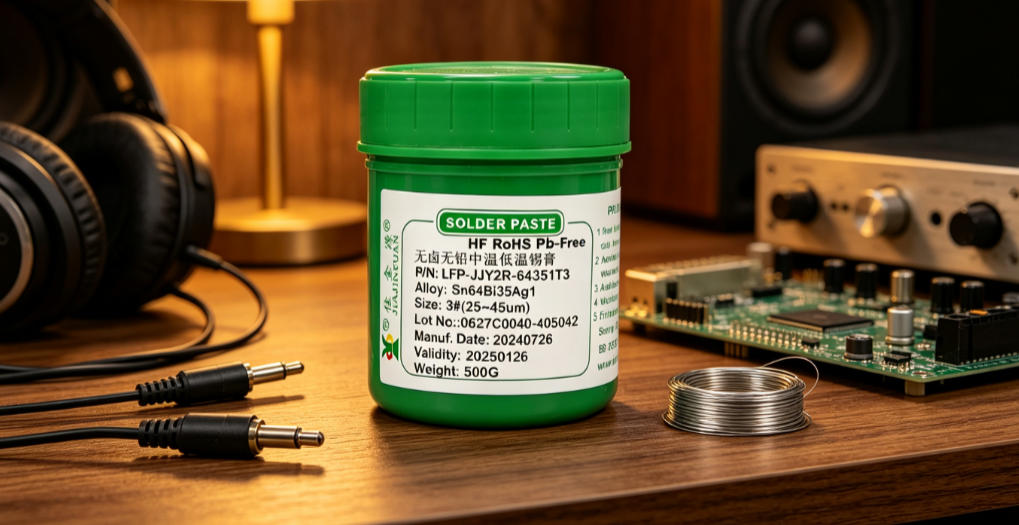
Khả năng thấm ướt kém của kem hàn không chì đòi hỏi phải kiểm tra đồng thời cả đường dẫn vật liệu và quy trình. Hoạt động của từ thông, hàm lượng kim loại và sự phân bố hạt trong kem hàn ảnh hưởng trực tiếp đến khả năng làm ướt và lan rộng của nó, trong khi không thể bỏ qua các Biến số của quy trình như thông số In, cấu hình phản xạ và tình trạng bề mặt PCB. In trên các dây chuyền sản xuất thực tế, khoảng 68% lỗi làm ướt đều do thiết kế khẩu độ stencil không phù hợp và nhiệt độ đỉnh nóng chảy lại thấp.
Đã xuất bản: 2016-07-19Đội ngũ kỹ thuật của chúng tôi luôn sẵn sàng tư vấn lựa chọn vật liệu hàn chuyên nghiệp và các giải pháp xử lý SMT.