Fabricantes de pasta de soldadura SMT.

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Rollos de alambre de soldadura, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.
La soldadura utilizada en las plantas de fabricación de productos electrónicos debe lograr una coincidencia dinámica en todos los procesos, incluida la colocación SMT, la soldadura por ola y la soldadura de retoque. La soldadura JiaJinYuan se adapta a escenarios complejos de estrés térmico con una temperatura máxima de reflujo de 235 ℃, una temperatura de soldadura por ola de 260 ℃ y una temperatura instantánea de soldadura de retoque manual de 380 ℃ mediante un diseño de gradiente de punto de fusión. Su contenido de residuos activos se controla dentro del 0,012%, evitando fugas de pruebas de TIC y contaminación iónica excesiva.
Publicado: 2010-03-28La frecuencia de limpieza de las plantillas de soldadura en pasta afecta directamente la uniformidad y claridad del perfil de la soldadura en pasta impresa. Una limpieza excesiva acelera la caída de la tensión de la plantilla y provoca una deposición insuficiente de la pasta de soldadura, mientras que una limpieza insuficiente conduce fácilmente Al secado de la pasta de soldadura, obstrucción de las aberturas e induce defectos típicos como puentes de soldadura y soldadura insuficiente. Por lo tanto, para formular científicamente estrategias de control de soldadura en pasta, la frecuencia de limpieza debe incluirse como un parámetro clave del proceso para la calibración dinámica.
Publicado: 2010-03-19La inspección por rayos X puede penetrar paquetes BGA para observar directamente la morfología de las bolas de soldadura, la distribución de huecos y los defectos de puenteo, lo que la convierte en un método insustituible para verificar la calidad interna de la soldadura reballing después del retrabajo. Especialmente después de completar las operaciones de reballing en las estaciones de retrabajo JJY, se debe realizar una inspección por rayos X para confirmar si la coplanaridad, el desplazamiento y la tasa de vacíos de la bola de soldadura cumplen con los estándares IPC-A-610 Clase 2.
Publicado: 2010-02-27La soldadura utilizada para las placas base de control industrial puede mantener la integridad estructural de las uniones de soldadura en entornos de ciclos de temperatura alta y baja que oscilan entre -40 °C y 85 °C. Esto se basa en la optimización de la proporción de aleación de soldadura de Jia Jinyuan, la coincidencia precisa de los perfiles de reflujo y el control coordinado del espesor de cobre de la PCB y el diseño de la almohadilla, para evitar la propagación de microfisuras causadas por la acumulación de tensión térmica.
Publicado: 2010-02-18La soldadura en frío es uno de los defectos de soldadura más ocultos y persistentes en las líneas de producción SMT. A menudo es inducido por una combinación de perfiles de temperatura de reflujo no conformes y una capacidad calorífica excesiva de la PCB, lo que resulta en una fusión insuficiente de la pasta de soldadura, una humectación deficiente de las uniones de soldadura y un empuje insuficiente. In En los casos de soldadura en frío de JiaJinYuan, el 83 % se debe a una temperatura máxima de la zona de reflujo inferior a 217 ℃ y una velocidad de rampa de calentamiento inferior a 1,5 ℃/s.
Publicado: 2010-02-04
La oxidación severa de las barras de soldadura conduce directamente a picos en las uniones de soldadura, uniones de soldadura en frío y un aumento de escoria de soldadura. La intervención debe realizarse simultáneamente desde cuatro aspectos: entorno de almacenamiento, temperatura de fusión de la soldadura, relación de flujo y mantenimiento de la espátula. Entre ellas, controlar la temperatura del crisol a 250 ± 5 ℃, utilizar un fundente especial que contenga componentes antioxidantes y mantener las barras de soldadura secas y selladas durante el almacenamiento son las tres medidas prácticas más efectivas para reducir la oxidación de la soldadura.
Publicado: 2010-01-30Con base en datos medidos de la línea de producción, este documento compara las diferencias entre la soldadura en pasta SAC305, la soldadura en pasta SAC0307 y la soldadura en pasta de estaño-bismuto a baja temperatura en términos de imprimibilidad, rendimiento de reflujo y confiabilidad de las uniones de soldadura. Destaca las ventajas de humectación de la soldadura en pasta SAC en la zona de alta temperatura y la irremplazabilidad de la soldadura en pasta de estaño-bismuto en la soldadura de componentes sensibles a la temperatura, proporcionando criterios reproducibles para la selección del proceso.
Publicado: 2010-01-22La soldadura de PCB de alta frecuencia es un paso fundamental en la soldadura SMT de PCB de alta frecuencia 5G, que determina directamente la integridad de la señAl y la estabilidad de la transmisión en la banda de frecuencia de ondas milimétricas. JiaJinYuan ha verificado en sustratos como FR4, Rogers y Taconic que la tasa de llenado de pasta de soldadura de las almohadillas de microvía de 0,15 mm es >92% y la coplanaridad posterior Al reflujo es ≤18μm. Al optimizar la presión de la escobilla de goma y la compensación trapezoidal para las aberturas de la plantilla, el rendimiento de soldadura de PCB de alta frecuencia se mantiene estable por encima del 99,3 %.
Publicado: 2010-01-11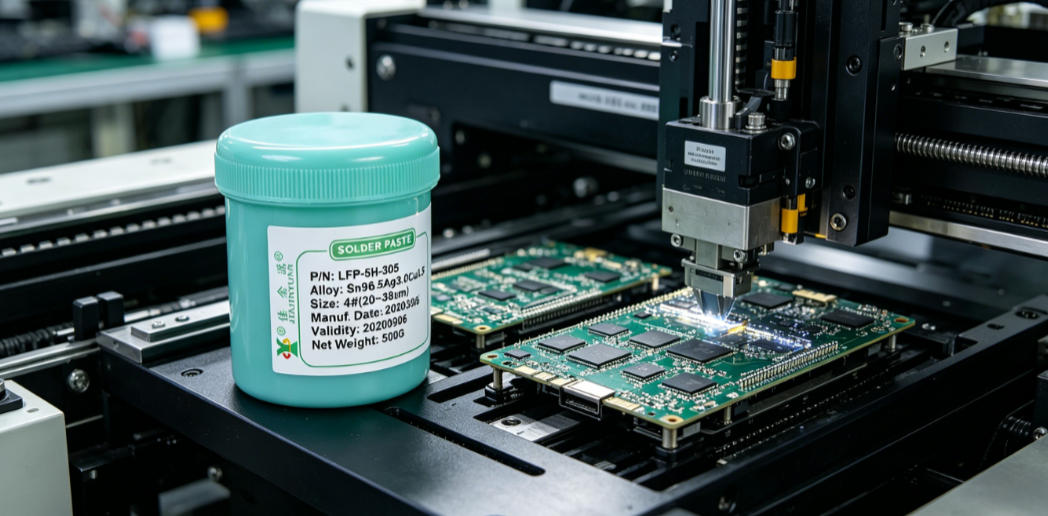
El apelmazamiento de la pasta de soldadura es una falla de alta frecuencia en las líneas de producción SMT. Las principales causas incluyen temperatura y humedad de almacenamiento no controladas, ciclos repetidos de congelación y descongelación, exposición excesiva después de la apertura y agitación desigual. La soldadura en pasta apelmazada ha sufrido aglomeración de partículas metálicas y separación de fases de fundente, y sus propiedades reológicas no se pueden restaurar incluso después de volver a agitarla. El uso forzado provocará defectos como falta de impresión, soldadura insuficiente y puentes, y deberá desecharse.
Publicado: 2009-12-27Las perlas de soldadura son uno de los defectos típicos más persistentes en la soldadura por reflujo SMT; si el muestreo de la línea de producción solo se basa en AOI, la tasa de errores de juicio es alta. JiaJinYuan agregó una estación de muestreo de microscopio manual después de la soldadura por reflujo y antes de las TIC, combinada con el análisis vinculado de tres factores clave: espesor de impresión de la pasta de soldadura, relación de apertura de la plantilla y pureza del nitrógeno, para interceptar el riesgo de salida masiva de cuentas de soldadura por adelantado dentro del rango de 100 piezas.
Publicado: 2009-12-21Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.