SMT 솔더 페이스트 제조업체.

SMT 납땜 프로세스에 중점을 둔 원스톱 전자 납땜 솔루션 제공업체입니다.

여기서 당신은에 대한 지식을 찾을 수 있습니다 솔더 페이스트 합금 분말, 사용 방법, 설치 기술, 문제 해결 등을 포함하되 이에 국한되지 않습니다. SMT 납땜 공정에 중점을 둡니다. 필요한 것을 찾을 수 없다면 언제든지 저희에게 연락하십시오.
무연 솔더 와이어의 융점은 일반적으로 217°C~227°C입니다. 실제 납땜 시 열 손실을 보상하고 젖음성을 보장하기 위해 납땜 인두 온도를 320°C~360°C 사이로 설정해야 합니다. 다양한 와이어 직경, 플럭스 함량 및 PCB 열용량은 최적의 온도 설정에 큰 영향을 미칩니다. In 생산 라인에서는 스파이크 테스트와 솔더 조인트 광택 검사를 통해 실시간 미세 조정이 이루어지는 경우가 많습니다.
게시된 날짜: 2011-05-07FPC 납땜에는 할로겐 잔류물, 습윤성 및 납땜 페이스트의 잔류물 절연에 대한 매우 엄격한 요구 사항이 있습니다. JiaJinYuan 할로겐 프리 솔더 페이스트는 브롬 및 염소 함량을 900ppm 미만으로 엄격하게 제어하여 리플로우 후 부식성 이온 잔류물을 남기지 않는 동시에 탁월한 슬럼프 저항성과 0.3mm 미세 피치 인쇄 안정성을 유지합니다. 이는 자동차 카메라 모듈, 폴더블 스크린 힌지 FPC 등 EU, 일본, 한국으로 수출되는 고급 제품 라인에 성공적으로 적용되었습니다.
게시된 날짜: 2011-04-25솔더 페이스트 보드의 잔여 얼룩을 청소하는 문제를 해결하려면 솔더 페이스트 선택과 공정 매개변수를 동시에 최적화해야 합니다. 무세척 솔더 페이스트는 세척 압력을 낮추지만 스텐실 구멍과 리플로우 환경에 더 민감합니다. In와 달리 세척과 결합된 기존 솔더 페이스트에는 세척제와 솔더 페이스트 잔류물 간의 화학적 호환성이 필요합니다. 솔더 페이스트의 세척 효과는 금속 함량, 로진 시스템 및 활성화제 유형에 의해 직접적인 영향을 받습니다.
게시된 날짜: 2011-04-17RoHS 솔더 SGS 테스트 인증은 수출 지향적인 EU 전자 조립 생산 라인에 대한 필수 기준입니다. JiaJinYuan RoHS 솔더는 SGS의 전체 중금속 및 유기 물질 테스트를 통과했으며, 납, 카드뮴, 수은, 6가 크롬, 폴리브롬화 비페닐, 폴리브롬화 디페닐 에테르 등 6개 항목이 모두 표준을 충족했습니다. 통관 문서에는 원본 SGS 보고서, 적합성 선언서, 물질안전보건자료 및 배치 공장 검사 기록이 포함되며 전체 문서 세트는 세관 신고 및 고객 공장 감사에 직접 사용될 수 있습니다.
게시된 날짜: 2011-04-11SMT 인쇄 작업장에서 온도 및 습도 제어가 실패하면 솔더 페이스트 점도의 변동이 발생하여 솔더 부족, 솔더 브리징 및 정렬 불량과 같은 결함이 발생합니다. JiaJinYuan 솔더 페이스트는 22℃±2℃ 및 45%RH±5%RH의 환경에서 가장 안정적인 점도를 갖습니다. 온도차가 3℃를 초과하거나 습도 편차가 8%RH를 초과하면 인쇄 불량률이 높아집니다. 공정 제어는 폐쇄 루프 모니터링과 구역별 습도 제어를 통해 달성되어야 합니다.
게시된 날짜: 2011-03-20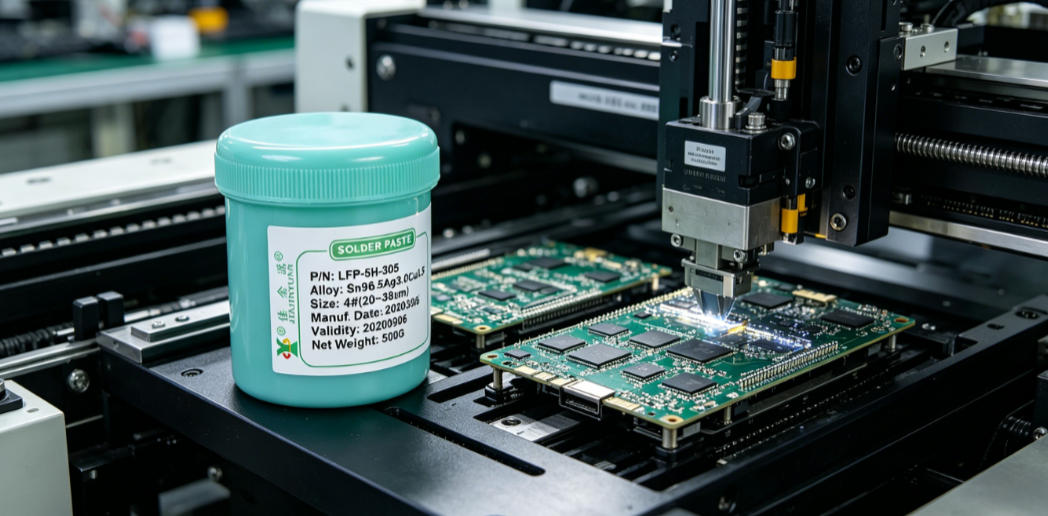
솔더 페이스트, 솔더 와이어 및 솔더 바는 SMT 및 수동 솔더링에서 명확하게 정의된 역할을 가지고 있습니다. 솔더 페이스트는 표면 실장 부품의 스텐실 인쇄에 사용되고, 솔더 와이어는 수리 터치업 솔더링 및 소규모 배치 스루홀 솔더링에 적합하며, 솔더 바는 웨이브 솔더링 기계에만 사용됩니다. 세 가지 제품은 금속 함량, 플럭스 활동도, 융점 곡선, 보관 요건에서 본질적인 차이가 있으며, 선택은 공정 경로, 장비 성능 및 신뢰성 수준과 일치해야 합니다.
게시된 날짜: 2011-03-10국내 솔더는 0.3mm ~ 3.0mm의 와이어 직경, 납 함유 및 무연 변형에 대한 모든 온도 범위(183℃~227℃) 및 3가지 플럭스 시스템(로진, 무세정, 물 세척 가능)을 포괄합니다. 고속 SMT 인쇄, 웨이브 솔더링, 딥 솔더링 및 수동 터치업 솔더링을 포함한 여러 시나리오와 호환됩니다. JiaJinYuan 시리즈는 측정된 젖음 각도가 35° 이하이고 브리징 비율이 0.08% 미만이며 잔류 이온 함량이 0.5μg/cm2 미만입니다. 생산 라인에서 재료를 전환할 때 스텐실 조리개나 리플로우 온도 프로파일을 조정할 필요가 없습니다.
게시된 날짜: 2011-03-06이 기사에서는 솔더 페이스트 단위 구매 가격 및 최소 주문 수량의 실제 업계 변동 논리를 자세히 설명하고, 다양한 브랜드, 금속 함량 및 포장 사양과 결합된 가격 구성을 설명하고, 솔더 페이스트 샘플 응용 프로그램에 대해 생산 라인 검증 요구 사항 및 프로세스 매개변수가 제공되어야 함을 명확히 하고, 기존 솔더 페이스트 조달 주기가 영업일 기준 5~12일이며 긴급 주문은 3일로 단축될 수 있지만 재고 및 물류 경로는 동시에 확인해야 한다는 점을 지적합니다.
게시된 날짜: 2011-02-23FPC 플렉서블 보드에서 재작업 솔더링을 수행할 때 기존 솔더 페이스트에는 235°C 이상의 최고 온도가 필요하며 이로 인해 기판 기포 발생, 구리 호일 박리 또는 커버 필름 균열이 쉽게 발생합니다. In 저온 솔더 페이스트는 리플로우 피크를 180°C ± 5°C로 줄여 열 응력을 크게 낮추는 동시에 젖음, 확산 및 솔더 접합 강도를 보장합니다. 이는 유연한 인쇄 회로의 정밀 재작업에서 신뢰성과 수율의 균형을 맞추는 핵심 솔더 페이스트 선택 전략입니다.
게시된 날짜: 2011-02-15
플럭스 페이스트 잔여물은 적합한 솔더 세척제로 완전히 제거되어야 합니다. 그렇지 않으면 잘못된 ICT 테스트 결과, 금 와이어 솔더 조인트의 부식 또는 컨포멀 코팅의 접착력 감소로 이어질 수 있습니다. In 실제 생산 라인인 이소프로필 알코올 기반 세척제는 로진 기반 플럭스 페이스트에 대해 일관된 결과를 제공하지만 빠르게 증발합니다. 수성 세척제는 무세척 플럭스 페이스트에 적합하지만 헹굼 시간이 길어집니다. 탄화수소 기반 세척제는 고형분 플럭스 페이스트에 대한 강력한 용해력을 가지고 있지만 장비 씰이 팽창할 위험이 있습니다.
게시된 날짜: 2011-02-03