Produsen Pasta Solder SMT.

Berfokus pada proses penyolderan SMT, penyedia solusi penyolderan elektronik terpadu.

Di sini Anda dapat menemukan pengetahuan tentang Merek Solder, termasuk namun tidak terbatas pada metode penggunaan, teknik instalasi, pemecahan masalah, dan lainnya. Berfokus pada proses penyolderan SMT. Jika Anda tidak dapat menemukan apa yang Anda butuhkan, silakan hubungi kami kapan saja.
Sambungan solder dingin yang disebabkan oleh kawat solder adalah akar penyebab kegagalan frekuensi tinggi pada jalur produksi SMT. Hal ini bukan merupakan cacat material sederhana atau kegagalan kontrol proses tunggal, namun lebih merupakan hasil dari ketidaksesuaian antara beberapa variabel, termasuk aktivitas kawat solder, toleransi diameter kawat, residu fluks, suhu besi solder, ritme pengumpanan kawat, dan waktu pembasahan sambungan solder. Manifestasi yang umum termasuk permukaan sambungan solder kusam tanpa kilau logam, hasil uji dorong di bawah 50gf, dan tingkat rongga internal melebihi 15% yang terlihat pada pemeriksaan sinar-X.
Diterbitkan: 2016-12-07Pengendalian kelembaban di bengkel las papan perak imersi merupakan ukuran proses utama untuk menekan migrasi lapisan perak. Ketika kelembaban relatif sekitar lebih tinggi dari 60% RH untuk waktu yang lama, lapisan elektrolit mudah terbentuk pada permukaan papan perak perendaman, yang mempercepat migrasi elektrokimia ion perak antara bantalan dan tepi masker solder. Pengukuran aktual pada lini produksi Jia Jinyuan menunjukkan bahwa pengendalian kelembapan secara stabil dalam kisaran 40% hingga 55%RH dapat mengurangi tingkat kegagalan migrasi perak sebesar 72%. Dikombinasikan dengan penyolderan reflow yang dilindungi nitrogen dan mencocokkan tingkat aktivitas pasta solder, hal ini dapat secara signifikan meningkatkan keandalan jangka panjang pengelasan papan perak imersi.
Diterbitkan: 2016-11-22Untuk mengatasi hasil pencetakan pasta solder 0,4 mm dan di bawah nada halus yang tidak stabil, makalah ini, berdasarkan data terukur selama 20 tahun dari lini produksi JiaJinYuan, mengklarifikasi bahwa rasio bukaan stensil perlu disesuaikan secara dinamis dalam kisaran 75% hingga 85%. Diantaranya, 82% direkomendasikan untuk QFN0.4mm, dan harus dikurangi menjadi 76% untuk BGA0.3mm. Disebutkan juga bahwa deviasi rasio aperture melebihi ±3% akan menyebabkan solder bridging atau solder tidak mencukupi. Intinya terletak pada keseimbangan laju pelepasan pasta solder dan kemampuan pembongkaran stensil.
Diterbitkan: 2016-11-09Untuk ekspor solder peralatan 5G, serangkaian dokumen inspeksi lengkap yang sesuai dengan persyaratan IEC 61190-1-1, JIS Z 3284 dan RoHS 2.0 harus disediakan secara bersamaan, yang mencakup laporan komposisi solder, kurva titik leleh, uji keterbasahan, kandungan halogen, ketebalan senyawa intermetalik, dan penilaian pertumbuhan kumis timah. Semua batch ekspor Jia Jinyuan harus menjalani pengujian pihak ketiga secara lengkap oleh SGS atau CTI sesuai dengan standar yang ditentukan pelanggan, dengan data asli terlampir.
Diterbitkan: 2016-11-08
Pemilihan batang solder gelombang harus selaras dengan kinerja lini produksi sebenarnya. Batang solder Sn99.3Cu0.7 berbiaya rendah dengan ketahanan oksidasi yang dapat diterima, tetapi memiliki kekuatan pembasahan yang lemah. Paduan yang mengandung perak meningkatkan fluiditas dan kekuatan sambungan solder, namun secara signifikan meningkatkan biaya. Perbedaan antara keduanya sangat menonjol dalam pengoperasian kontinu bersuhu tinggi, penyolderan melalui lubang dengan nada halus, dan kompatibilitas bebas timah. Insinyur harus secara komprehensif menentukan batasan penggunaan solder SnCu berdasarkan ketebalan papan, kepadatan komponen, dan kecepatan pengerjaan ulang.
Diterbitkan: 2016-10-30Saat menyolder terminal rangkaian kabel secara manual, menggunakan kawat solder ukuran besar 1,6 mm atau lebih dengan suhu besi solder 350℃±10℃ dapat mencapai sambungan solder yang terbentuk penuh sekaligus tanpa penyolderan dingin, ujung tajam, atau sambungan kering, secara signifikan meningkatkan keandalan sambungan listrik rangkaian kabel dalam kondisi getaran. Proses ini telah diverifikasi secara batch pada beberapa lini produksi rangkaian kabel tegangan tinggi kendaraan energi baru JJY.
Diterbitkan: 2016-10-29Oksidasi terus menerus pada permukaan solder cair selama penyolderan gelombang adalah penyebab utama terbentuknya sampah solder. Temperatur tinggi, paparan udara, residu fluks, dan agitasi pada wadah solder secara kolektif mempercepat pecahnya dan aglomerasi film oksida, menyebabkan peningkatan volume sisa solder, konsumsi solder yang lebih tinggi, dan pemeliharaan peralatan yang lebih sering. Pengukuran lapangan pada lini produksi Jia Jinyuan menunjukkan bahwa ketika peningkatan sampah solder per shift melebihi 1,2 kg, biaya solder meningkat sebesar 8,6% dari tahun ke tahun. Kontrol oksigen yang tepat waktu dan pembersihan permukaan solder dapat mengurangi pembentukan sampah solder lebih dari 35%.
Diterbitkan: 2016-09-07Menyesuaikan parameter proses pasta solder di bawah lingkungan reflow nitrogen dapat secara signifikan mengurangi tingkat kekosongan pasta solder. Hal ini diperlukan untuk secara bersamaan mengoptimalkan kemiringan pemanasan, suhu puncak dan kandungan oksigen atmosfer dari penyolderan reflow, dan menggabungkan desain bukaan stensil dengan tekanan alat pembersih karet untuk mengontrol akurasi pencetakan, untuk menghindari sambungan solder dingin dan pembasahan yang buruk yang disebabkan oleh perpindahan nitrogen yang tidak merata atau terhambatnya penguapan fluks.
Diterbitkan: 2016-08-11Kekuatan tarik tinggi sambungan solder konektor secara langsung meningkatkan keandalan seluruh mesin. Solder konektor JiaJinYuan, dengan mengoptimalkan rasio komponen timah-perak-tembaga dan fluks aktif, mencapai kekuatan tarik rata-rata ≥8,2N pada suhu puncak reflow konvensional 235℃, tanpa pelepasan sambungan solder, tanpa sambungan solder dingin, dan tidak ada retakan sambungan solder setelah 100 siklus penyisipan dan pelepasan. Ini sangat cocok untuk kontrol industri dan lini produksi elektronik otomotif dalam kondisi getaran frekuensi tinggi.
Diterbitkan: 2016-08-02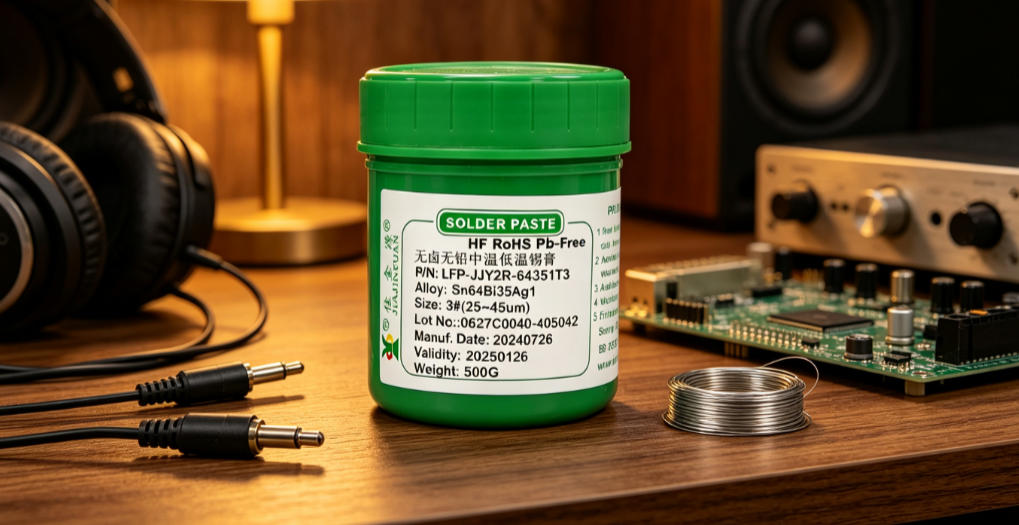
Keterbasahan pasta solder bebas timbal yang buruk memerlukan pemeriksaan material dan jalur proses secara simultan. Aktivitas fluks, kandungan logam, dan distribusi partikel dalam pasta solder secara langsung mempengaruhi kemampuan pembasahan dan penyebarannya, sedangkan variabel proses seperti parameter pencetakan, profil reflow, dan kondisi permukaan PCB tidak dapat diabaikan. In jalur produksi sebenarnya, sekitar 68% cacat pembasahan disebabkan oleh desain bukaan stensil yang tidak tepat dan suhu puncak reflow yang rendah.
Diterbitkan: 2016-07-19Tim teknis kami selalu siap memberikan saran pemilihan bahan solder profesional dan solusi proses SMT.