SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 SMT焊锡膏,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
在整个芯片焊接过程中,SMT钢网印刷锡膏的精度直接决定了后续元件贴装和回流焊的良率。锡膏的粘度、粒径、金属含量,以及刮刀压力、速度、脱模距离等印刷参数,必须与生产线的实际情况协调配合。任何不匹配都会导致典型的缺陷,例如焊料不足、焊料桥接和未对准。
发表: 2017-09-07高粘度锡膏显着改善SMT生产中0201、0402等微小元件以及不规则器件的贴装偏移问题,特别适合双面回流、阶梯钢网、高密板布局等复杂场景。其触变性强、坍落率低、室温保持时间长等特点,使锡膏贴装过程中元件位移率降低40%以上,同时缓解了从印刷后到贴装前等待窗口的压力。
发表: 2017-04-26SMT钢网是SMT锡膏印刷工艺中的核心耗材。它们的孔径大小、厚度、表面处理、张力状态共同决定了锡膏转移量的稳定性。佳金源SMT钢网通过激光切割精度控制和电解抛光工艺优化,在0.12mm厚度下实现92%以上的锡膏转移率,有效抑制常见的高频生产线缺陷,如焊锡不足、焊锡桥接、边缘毛刺等。
发表: 2017-04-18SMT贴装压力控制直接影响锡膏的变形状态。压力过大会导致焊膏被横向挤压到焊盘两侧,导致桥接缺陷。佳金源贴片机通过实时压力反馈和Z轴动态补偿,结合与锡膏流变特性相匹配的钢网孔径设计,实现±0.02N的精度控制,从源头上抑制桥连。
发表: 2017-03-09针对批量 SMT 缺陷频繁发生的问题,本文提出了一种基于焊膏印刷、贴装偏移和回流曲线三个关键阶段协调故障排除的实用方法。通过快速显微比对、首件参数追溯以及回流温度测量数据的交叉验证,可以在30分钟内找出根本原因,显着减少产线停机时间,有效控制SMT缺陷蔓延风险。
发表: 2016-10-12SMT回流焊后AOI检测,可高效识别焊点桥接、立碑、焊珠、错位等外观焊接缺陷,大大降低人工目检的漏检率。贾金源的AOI检测设备凭借0.015mm的像素精度和多角度光源切换能力,对0603以下元件的焊点判断,误报率稳定控制在1.2%以内。
发表: 2016-07-14首件检验是SMT产线开机换板后对第一块PCB进行的全项验证动作,涵盖锡膏印刷、贴装精度、回流焊效果、AOI误报率等关键环节。它将测量数据与工艺参数和 BOM/GERBER 一致性进行比较,以避免批次材料错位、偏移或冷焊的风险,确保过程控制的起点准确可靠。
发表: 2016-05-17在SMT印刷中,锡膏的流变性能直接影响连续印刷的稳定性。触变指数过高容易导致脱模不良和边缘针孔,而触变指数过低则导致坍落和孔堵塞。佳金源焊膏实现了粘弹性比的精确控制。在25℃环境、0.5mm网板条件下,测得触变指数为1.8~2.3。结合刮刀压力2.8kg、速度45mm/s的参数设定,可连续完成1200张PCB而不会出现孔径堵塞。
发表: 2016-04-10SMT质量控制需要定期进行烤箱温度测试以验证回流焊接稳定性,结合通过AOI 100%自动识别焊点外观缺陷,并通过X射线定期抽样检查BGA和QFN中的内部空洞和冷焊点。三者协同工作,形成涵盖热工工艺、表观质量、隐性缺陷的立体防线,确保量产批次的一致性。
发表: 2015-09-21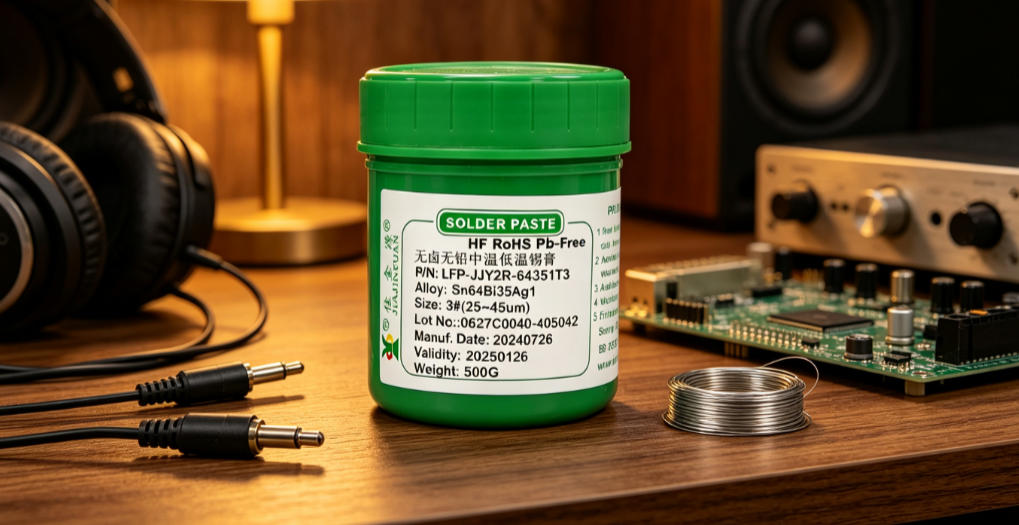
SMT生产过程中更换锡膏品牌时,必须实施严格的SMT验证流程,涵盖印刷适性、贴装性、回流性能、焊点可靠性等多维度测试。重点是监测焊膏粘度的变化、钢网寿命衰减以及焊球和桥接的发生率,以避免批次切换造成的批量冷焊点或墓碑缺陷。
发表: 2015-08-09