SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 QFN 焊膏,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。

在为细间距 QFN 组装选择焊膏时,工程师必须权衡实际生产条件下的润湿性能、空洞控制、卤素含量、残留物透明度和回流兼容性;焊膏 A (8MQP/5RQ) 可为要求严格的导热焊盘提供近 100% 的润湿性和高活性,但卤素含量较高,而焊膏 B (8MTSP/5RTS) 的卤素含量较低、残留物更清洁,并且具有稳定的 70–90% 润湿性,因此非常适合具有更严格清洁度和合规性要求的消费电子产品,特别是在焊后检查或自动光学检查至关重要的情况下。
发表: 2026-10-18
为采用模板印刷的细间距 QFN 组件选择合适的焊膏需要精确匹配合金类型、粉末尺寸、活性水平和卤素含量,以确保完全润湿、最小空隙和零桥接; T4 或 T5 粉末等级(如 0307 或 305)对于 0.4 毫米间距 QFN 是强制性的,而 ROL0 无卤配方(如 8M9P/5RR 或 8MNTTP/5RNTT)可在电信和汽车应用中提供高热可靠性和低残留物。
发表: 2026-10-16为无桥接的细间距 QFN 组装选择正确的焊膏需要平衡所有因素
发表: 2026-10-13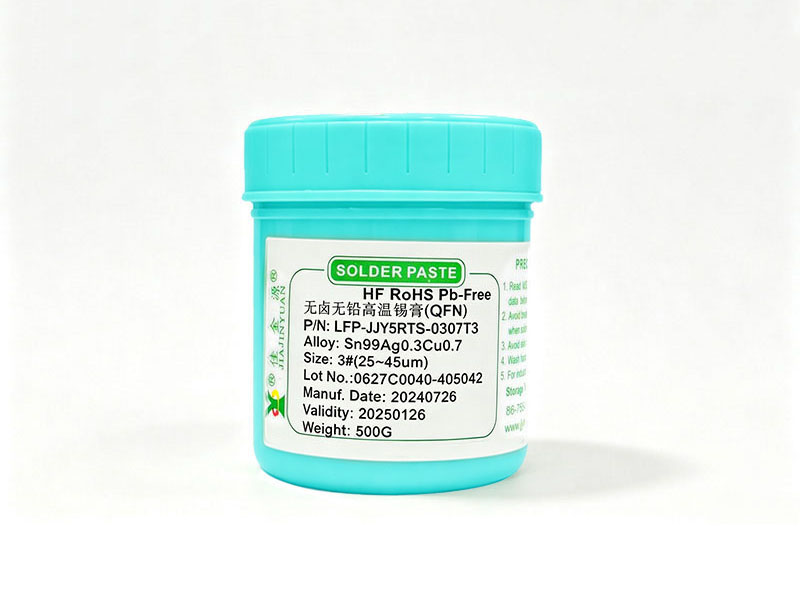
LFP®5RTS®0307半透明残留锡膏在QFN/DFN封装的中等焊角形成量产中表现稳定,具有良好的工艺适应性,其免清洗特性显着降低了后处理成本,使其适合高密度电子制造场景。
发表: 2026-08-28
国产无卤锡膏LFP?5RQ?0307在QFN封装中实现近100%的焊料润湿,其高活性和合金粉末特性是关键因素。优化印刷参数和回流焊曲线可以进一步提高焊接质量。
发表: 2026-08-28
QFN 无效率标准正在从 IPC-A-610 Revision G 中的 25% 限制收紧到汽车级 5% 的要求。焊膏的减少空洞的能力已成为量产良率的分界线。低残留、高触变性和梯度蒸发焊膏正在迅速取代传统配方。结合氮气气氛和优化的回流曲线,可以系统地降低空洞率。
发表: 2026-08-27
QFN的焊接质量高度依赖于SMT钢网孔径设计和回流工艺参数的协调控制。 IPC-7525B明确要求焊盘孔径面积比不小于0.66,实际生产线中的最佳范围为0.72~0.78。低于0.62的比率将导致冷焊点率急剧上升12%以上。如果回流峰值温度偏离JEDEC J-STD-020规定的260℃±5℃范围,QFN底部焊点的空洞率可能会超过IPC-A-610E规定的3级限制25%。
发表: 2026-08-27
QFN焊球是SMT故障中典型的高频且难以重现的缺陷,常发生在QFN底部导热焊盘的四个角及其周围0.3mm范围内,直接导致短路或ICT测试结果错误。本文基于20年的实际生产线经验,重点研究了四个关键参数:钢网孔径比、回流曲线峰值温度窗口、焊膏活性水平和印刷释放速度,并提供了从烘箱温度测量到钢网EDS成分验证的闭环故障排除路径。
发表: 2026-08-27
TLP-7RN系列QFN专用有铅焊膏是为了解决QFN封装的焊接挑战而开发的,有效提高焊料润湿率和焊接可靠性。
发表: 2026-08-24QFN 封装中的墓碑问题通常是由于焊膏选择不当或工艺控制不足造成的。正确选择焊膏并优化工艺参数可以有效减少此类缺陷,提高产品良率。
发表: 2026-08-24