Các nhà sản xuất dán hàn SMT.

Tập trung vào quy trình hàn SMT, nhà cung cấp giải pháp hàn điện tử toàn diện.

Ở đây bạn có thể tìm thấy kiến thức về Bán buôn dán hàn, bao gồm nhưng không giới hạn ở phương pháp sử dụng, kỹ thuật cài đặt, khắc phục sự cố và hơn thế nữa. Tập trung vào các quy trình hàn SMT. Nếu bạn không thể tìm thấy những gì bạn cần, xin vui lòng liên hệ với chúng tôi bất cứ lúc nào.
Sự mất hiệu lực ảnh hưởng trực tiếp đến độ tin cậy của mối hàn trong quá trình hàn SMT. Nguyên nhân chính của nó bao gồm sự bay hơi không đủ của chất hàn dán, quá trình oxy hóa miếng đệm và quá trình gia nhiệt nóng chảy lại không đúng cách, thường tương tác với nhau trong dây chuyền sản xuất thực tế. Kem hàn JiaJinYuan cho thấy các Biến thể về tốc độ trống theo các thiết kế khẩu độ stencil khác nhau và khớp cấu hình chỉnh lại dòng, yêu cầu tối ưu hóa phối hợp giữa các giai đoạn In, lưu trữ và cấu hình chỉnh lại dòng.
Đã xuất bản: 2013-02-08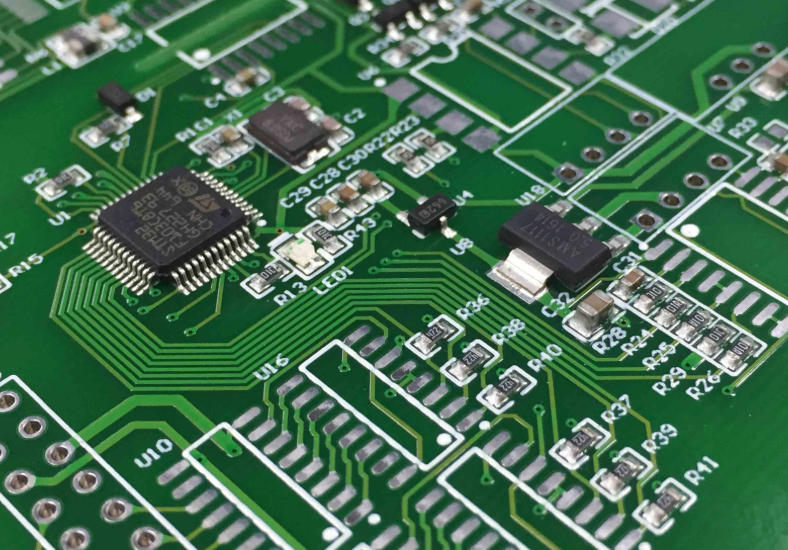
Hàn thép không gỉ đặt ra các yêu cầu đặc Biệt về hoạt tính, điểm nóng chảy và thành phần từ thông của dây hàn. Dây hàn thông thường hoàn toàn không thể đạt được các kết nối đáng tin cậy do hoạt tính nhựa thông không đủ, độ ẩm kém và không có khả năng phá vỡ hiệu quả màng oxit dày đặc trên bề mặt thép không gỉ. Dây hàn inox chuyên dụng có chứa chất kích hoạt halogen hoặc hệ thống tổ hợp axit hữu cơ phải được lựa chọn và sử dụng phối hợp với mài cơ học và dán chất trợ dung.
Đã xuất bản: 2013-01-22Việc gỡ lỗi tham số quy trình hàn sóng chọn lọc nên tập trung vào sự phối hợp giữa nhiệt độ vòi phun, tốc độ dây chuyền, thời gian ngâm thiếc và cường độ phủ nitơ. In, dây chuyền sản xuất thực tế, thiết bị JiaJinYuan có thể ngăn chặn đáng kể các khuyết tật bắc cầu giữa các chân của thiết bị QFP-44 và SOIC-28 bằng cách kiểm soát nhiệt độ vòi phun ở 255oC±2oC, đặt tốc độ dây chuyền ở 0,8m/phút, duy trì thời gian ngâm thiếc một điểm ở mức 3,2 giây và ổn định tốc độ dòng nitơ ở mức 12L/phút, đặc Biệt phù hợp cho các tình huống hàn thứ cấp sau khi làm lại thiếc hai mặt mật độ cao bảng.
Đã xuất bản: 2013-01-16
Thông số kỹ thuật kiểm soát tiêu chuẩn cho độ dày In dán hàn thường là 120±20μm. Giá trị này phải được điều chỉnh linh hoạt dựa trên kích thước khẩu độ của khuôn tô, áp suất và tốc độ của chổi cao su cũng như các đặc tính lưu Biến của kem hàn. In trên các dây chuyền sản xuất thực tế, hơn 80% các khuyết tật ở mối hàn nguội và cầu hàn có thể bắt nguồn từ độ lệch độ dày In vượt quá mức cho phép.
Đã xuất bản: 2012-12-05Khẩu độ của khuôn dán hàn quá nhỏ sẽ dẫn đến việc lắng đọng kem hàn không đủ trong quá trình In, từ đó gây ra các khuyết tật như mối hàn nguội và hiện tượng bia mộ. Dựa trên các trường hợp dây chuyền sản xuất thực tế, bài viết này đề xuất các Biện pháp đối phó có thể hành động ngay lập tức từ ba khía cạnh: xác minh các thông số thiết kế stencil, phù hợp với áp suất và tốc độ của chổi cao su, và thích ứng với các đặc tính lưu Biến của kem hàn. Nó nhấn mạnh đến việc ổn định khối lượng chất hàn dán bằng cách điều chỉnh các thông số In và chọn chất hàn dán thích hợp mà không cần thay thế giấy nến.
Đã xuất bản: 2012-11-22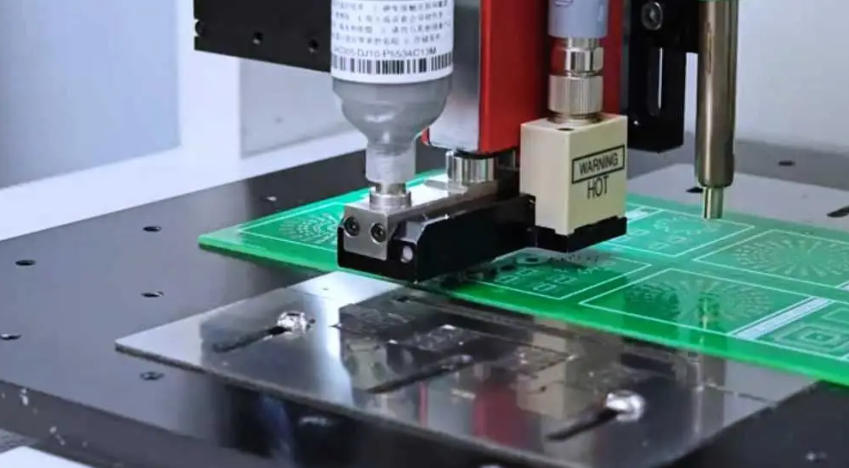
Độ tinh khiết của thanh hàn ảnh hưởng trực tiếp đến chất lượng của mối hàn sóng. Thanh hàn có độ tinh khiết 99,99% có thể làm giảm đáng kể tỷ lệ lỗ rỗng trong mối hàn và độ ẩm kém, trong khi thanh hàn chứa chì hoặc quá nhiều tạp chất dễ hình thành bóng hàn, lồi lõm và khuyết tật bắc cầu ở các cạnh của miếng PCB. Đo đạc trên dây chuyền sản xuất cho thấy, cứ mỗi 0,005% dư thừa trong tổng lượng tạp chất như đồng, sắt, asen trong thanh hàn thì tỷ lệ mối hàn nguội tăng từ 12% đến 18%.
Đã xuất bản: 2012-11-17Việc kiểm soát năng suất của quá trình lắp bóng nên tập trung vào tính nhất quán trong In dán hàn, độ ổn định của độ căng của khuôn tô và khớp với cấu hình chỉnh lại dòng. Bằng cách theo dõi sự dao động áp suất của chổi cao su trong thời gian thực, tối ưu hóa các thông số hút chân không của máy lắp Bi và hiệu chỉnh độ lệch định vị trực quan, tỷ lệ mối hàn nguội và lệch Bi hàn có thể giảm đáng kể. Trên dây chuyền sản xuất của JiaJinYuan, tỷ lệ sai sót đo được trên mỗi lô lắp bóng đã giảm từ 0,87% xuống 0,23%. Chìa khóa nằm ở việc ghép tất cả các giai đoạn của quá trình lắp bóng vào một hệ thống phản hồi vòng kín.
Đã xuất bản: 2012-11-16In hàn nhúng, khả năng chống oxy hóa của các thanh thiếc ảnh hưởng trực tiếp đến lượng xỉ thiếc được tạo ra. Bằng cách tối ưu hóa tỷ lệ hợp kim ternary thiếc-đồng-niken và thêm các nguyên tố đất hiếm vi lượng, thanh thiếc JiaJinYuan giảm tốc độ tăng trưởng màng oxit xuống 40% ở nhiệt độ hàn nhúng thông thường là 255oC ~ 265oC. Lượng xỉ bị mất đo được trong mỗi ca giảm từ 1,8kg xuống 0,95kg, làm giảm đáng kể tần suất hớt xỉ thủ công và khoảng thời gian bổ sung thanh thiếc.
Đã xuất bản: 2012-10-07
Kích thước hạt của bột hàn SMT ảnh hưởng trực tiếp đến độ chính xác của việc In kem hàn và độ tin cậy của mối hàn. Sự khác Biệt cốt lõi giữa bột Loại 3 và bột Loại 4 nằm ở các giá trị đường kính trung bình D50 khác nhau của chúng: loại trước là khoảng 25±5μm, trong khi loại sau là khoảng 20±4μm. Kích thước hạt mịn hơn dễ bị oxy hóa hơn và khó In hơn, đòi hỏi các thông số về khẩu độ và chổi cao su phù hợp.
Đã xuất bản: 2012-09-01In In SMT, sự phù hợp giữa áp suất và tốc độ của chổi cao su ảnh hưởng trực tiếp đến tốc độ truyền chất hàn. Áp suất quá cao dễ gây ra các gai hàn và Biến dạng khuôn tô, trong khi áp suất không đủ dẫn đến mối hàn không đủ và sụp mép. Kết hợp với dữ liệu dây chuyền sản xuất thực tế của chổi cao su JiaJinYuan, việc kiểm soát áp suất ở mức 4,5±0,3kg và đặt tốc độ thành 45±3mm/s có thể làm giảm đáng kể tỷ lệ lỗi.
Đã xuất bản: 2012-08-17Đội ngũ kỹ thuật của chúng tôi luôn sẵn sàng tư vấn lựa chọn vật liệu hàn chuyên nghiệp và các giải pháp xử lý SMT.