Fabricantes de pasta de soldadura SMT.
Correo electrónico:
sales@jjytinsolder.com

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Soldadura de aleación, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.
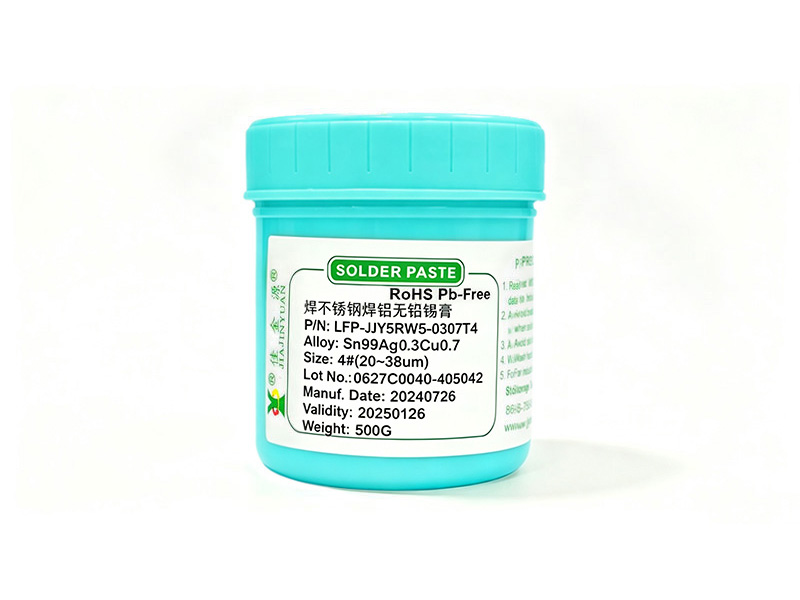
La pasta de soldadura especial de lavado con agua LFP?5RW5?0307 proporciona soluciones para los desafíos de soldar aluminio y acero inoxidable. Su fórmula única y sus parámetros de proceso mejoran efectivamente la calidad de la soldadura, lo que la hace adecuada para escenarios de producción SMT que involucran materiales metálicos complejos.
Publicado: 2026-08-28
La confiabilidad de las uniones de soldadura SMT depende en gran medida del diseño compositivo de las aleaciones de soldadura en pasta. Los conceptos erróneos comunes, como seleccionar ciegamente materiales de reemplazo con alto contenido de plomo o descuidar la proporción de elementos traza de plata y cobre, pueden provocar soldadura en frío, crecimiento de bigotes y grietas por fatiga térmica. Este artículo aborda directamente cinco errores operativos reales en la línea de producción, que van desde la segregación de elementos de aleación y ventanas de reflujo no coincidentes hasta los riesgos de la mezcla de lotes. Analiza las causas fundamentales de los peligros una por una y proporciona medidas de corrección de procesos de acción inmediata.
Publicado: 2026-08-27
La selección de la aleación de la barra de soldadura para soldadura por ola debe centrarse en dos indicadores fundamentales: pureza y resistencia a la oxidación de la barra de soldadura. La alta pureza (≥99,95%) puede reducir la generación de escoria en más del 40%, mientras que la formulación resistente a la oxidación con trazas de elementos de tierras raras puede reducir el espesor de la película de óxido en la superficie del baño de soldadura líquida en un 60%, extendiendo significativamente la vida útil de la barra de soldadura y mejorando la humectabilidad de las uniones de soldadura a través de orificios.
Publicado: 2026-08-27
Las aleaciones de soldadura en pasta SAC305 y Sn99.3Cu0.7 exhiben diferencias significativas en las líneas de producción SMT reales. SAC305 tiene mejor humectabilidad y resistencia a la fatiga térmica, mientras que Sn99.3Cu0.7 ofrece un costo más bajo y una ventana de rango de fusión más estrecha debido a su composición sin plata. Para ambas aleaciones, se deben hacer compensaciones dinámicas en términos de imprimibilidad, tasa de vacíos de reflujo, resistencia de la unión de soldadura y confiabilidad a largo plazo, teniendo en cuenta los tipos de componentes específicos, el espesor de la placa y la configuración de la zona de temperatura del horno de reflujo.
Publicado: 2026-08-27
El ajuste inadecuado de la temperatura del crisol de soldadura por ola es una de las principales causas de uniones de soldadura fría, puentes y una humectación deficiente. Existen diferencias significativas en el punto de fusión y la actividad entre las diferentes aleaciones de barras de soldadura. La temperatura del crisol de soldadura por ola debe ajustarse con precisión de acuerdo con el tipo real de aleación de barra de soldadura utilizada; de lo contrario, puede provocar fácilmente defectos en la soldadura por lotes.
Publicado: 2026-08-27
La selección del espesor de la plantilla SMT está pasando de estar basada en la experiencia a estar basada en la adaptación de las propiedades de la aleación de soldadura en pasta. Las aleaciones sin plomo de alto punto de fusión han elevado la proporción de plantillas ultrafinas por debajo de 0,12 mm Al 38 %, mientras que la soldadura en pasta de baja temperatura ha mostrado un aumento del 12 % en la tasa de colapso en plantillas de 0,15 mm en mediciones de la línea de producción. Los ingenieros de procesos necesitan ajustar dinámicamente el espesor de la plantilla en función de tres factores clave: punto de fusión de la aleación, tamaño de las partículas de polvo y actividad del fundente.
Publicado: 2026-08-27
El blanqueamiento de las uniones de soldadura por ola se debe principalmente a una pureza insuficiente de las barras de soldadura. GB/T 8012—2013 estipula que el contenido de Sn en la soldadura a base de estaño no debe ser inferior Al 99,3 %, el límite superior de impureza Pb es del 0,005 % y el contenido total de elementos nocivos como As, Sb y Bi no debe exceder el 0,01 %. In En las líneas de producción reales, cada disminución del 0,1% en la pureza de la barra de soldadura puede aumentar el espesor de la película de óxido de la junta de soldadura en un 12%, lo que provoca un aumento anormal de la reflectividad y una apariencia de color blanco grisáceo.
Publicado: 2026-08-27
Para la selección de aleaciones de alambre de soldadura y barras de soldadura para equipos que operan en entornos de alta temperatura, este artículo aborda directamente los puntos débiles reales de las líneas de producción SMT. Centrándose en cinco cuestiones principales: coincidencia del punto de fusión, resistencia a la fatiga térmica, degradación de la humectabilidad, corrosión de residuos de fundente y supresión de la película de óxido, proporciona rutas de solución de problemas y medidas de ajuste de procesos que se pueden aplicar de inmediato. Todas las soluciones están validadas por 20 años de datos de puesta en servicio In situ, sin explicaciones teóricas, solo orientación práctica.
Publicado: 2026-08-27
La posibilidad de mezclar barras de soldadura depende de la compatibilidad de las composiciones de la aleación y del grado de coincidencia con la ventana de proceso de la máquina de soldadura por ola. Mezclar soldaduras de diferentes aleaciones puede generar fácilmente riesgos como cambio del punto de fusión, humectación desigual y fragilización de las uniones de soldadura. In En las líneas de producción reales, los fenómenos comunes incluyen aumento de escoria de soldadura, picos de juntas de soldadura o juntas de soldadura fría. Se recomienda dar prioridad Al uso de barras de soldadura del mismo fabricante y del mismo lote para garantizar la estabilidad de la composición de soldadura de aleación y la consistencia de la soldadura.
Publicado: 2024-06-27El control de estabilidad de la viscosidad del lote y la fluctuación de la aleación de la soldadura en pasta se centra en las causas fundamentales de las fluctuaciones de la calidad de la soldadura en pasta en las líneas de producción reales. Mediante el monitoreo en tiempo real de los cambios de viscosidad y las desviaciones de la composición de la aleación de la pasta de soldadura por lotes, combinado con la calibración dinámica de los parámetros de impresión, suprime eficazmente defectos como soldadura insuficiente, puentes de soldadura y colapso de la soldadura causados por diferencias de lote en la pasta de soldadura, y prácticamente mejora el rendimiento del primer paso SMT y la capacidad del proceso a largo plazo.
Publicado: 2022-10-11Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.