SMT 솔더 페이스트 제조업체.

SMT 납땜 프로세스에 중점을 둔 원스톱 전자 납땜 솔루션 제공업체입니다.

여기서 당신은에 대한 지식을 찾을 수 있습니다 솔더 페이스트, 사용 방법, 설치 기술, 문제 해결 등을 포함하되 이에 국한되지 않습니다. SMT 납땜 공정에 중점을 둡니다. 필요한 것을 찾을 수 없다면 언제든지 저희에게 연락하십시오.

웨이브 솔더링 바 선택은 실제 생산 라인 성능과 밀접하게 일치해야 합니다. Sn99.3Cu0.7 솔더 바는 허용 가능한 내산화성을 갖춘 저가형이지만 습윤력이 약합니다. 은 함유 합금은 유동성과 납땜 접합 강도를 향상시키지만 비용은 크게 증가합니다. 둘 사이의 차이점은 고온 연속 작동, 미세 피치 스루홀 납땜 및 무연 호환성에서 특히 두드러집니다. 엔지니어는 보드 두께, 부품 밀도 및 재작업 속도를 기반으로 SnCu 솔더의 적용 가능한 경계를 종합적으로 결정해야 합니다.
게시된 날짜: 2016-10-30와이어링 하니스 단자를 수동으로 납땜할 때 납땜 인두 온도가 350℃±10℃인 1.6mm 이상의 대형 납땜 와이어를 사용하면 냉간 납땜, 날카로운 팁 또는 건식 접합 없이 한 번에 완전한 형태의 납땜 접합을 달성할 수 있어 진동 조건에서 배선 하니스의 전기 연결 신뢰성이 크게 향상됩니다. 이 프로세스는 JJY의 여러 신에너지 차량 고전압 와이어 하네스 생산 라인에서 일괄 검증되었습니다.
게시된 날짜: 2016-10-29웨이브 솔더링 중 용융 솔더 표면의 지속적인 산화는 솔더 드로스 형성의 주요 원인입니다. 고온, 공기 노출, 플럭스 잔류물 및 솔더 욕조의 교반은 집합적으로 산화막의 파열 및 응집을 가속화하여 솔더 찌꺼기 부피 증가, 솔더 소비 증가 및 장비 유지 관리 빈도 증가로 이어집니다. Jia Jinyuan 생산 라인의 현장 측정에 따르면 교대당 납땜 드로스의 증가가 1.2kg을 초과하면 납땜 비용이 전년 대비 8.6% 증가하는 것으로 나타났습니다. 적시에 산소를 제어하고 납땜 표면을 청소하면 납땜 찌꺼기 발생을 35% 이상 줄일 수 있습니다.
게시된 날짜: 2016-09-07질소 리플로우 환경에서 솔더 페이스트 프로세스 매개변수를 조정하면 솔더 페이스트 보이드율을 크게 줄일 수 있습니다. 리플로우 솔더링의 가열 기울기, 최고 온도 및 대기 산소 함량을 동시에 최적화하고 스텐실 개구 설계와 스퀴지 압력을 결합하여 인쇄 정확도를 제어함으로써 고르지 않은 질소 치환 또는 플럭스 휘발 방해로 인한 콜드 솔더 조인트 및 습윤 불량을 방지해야 합니다.
게시된 날짜: 2016-08-11커넥터 솔더 조인트의 높은 인장 강도는 전체 기계의 신뢰성을 직접적으로 향상시킵니다. JiaJinYuan 커넥터 솔더는 주석-은-구리 및 활성 플럭스 구성 요소의 비율을 최적화함으로써 기존 리플로우 피크 온도 235℃에서 8.2N 이상의 평균 인장 강도를 달성하며, 100회 삽입 및 제거 주기 후에도 솔더 조인트 분리, 콜드 솔더 조인트 및 솔더 조인트 균열이 발생하지 않습니다. 특히 고주파 진동 조건에서 산업 제어 및 자동차 전자 제품 생산 라인에 적합합니다.
게시된 날짜: 2016-08-02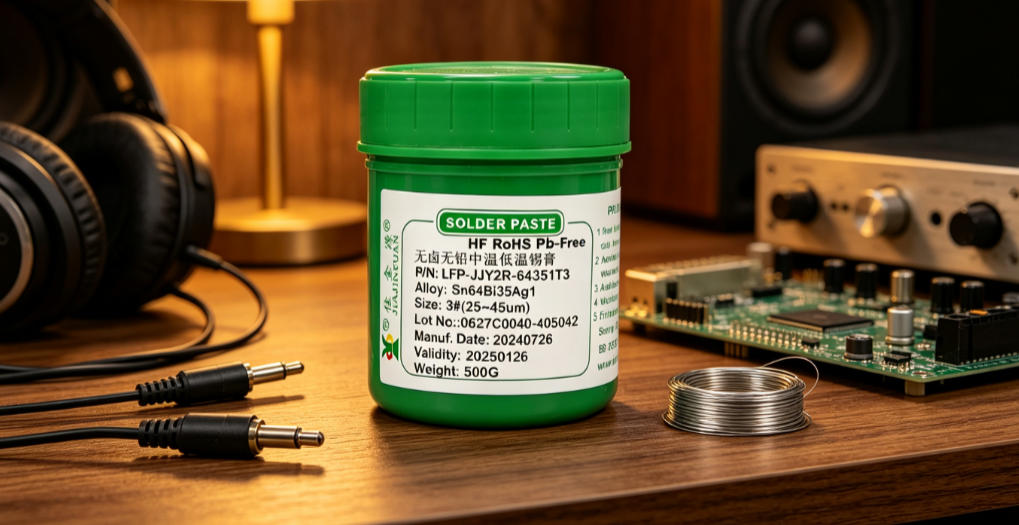
무연 솔더 페이스트의 젖음성이 좋지 않기 때문에 재료와 공정 경로를 동시에 조사해야 합니다. 솔더 페이스트의 플럭스 활동, 금속 함량 및 입자 분포는 습윤 및 퍼짐 능력에 직접적인 영향을 미치는 반면 인쇄 매개변수, 리플로우 프로파일 및 PCB 표면 상태와 같은 공정 변수는 무시할 수 없습니다. In 실제 생산 라인에서 습윤 결함의 약 68%는 부적절한 스텐실 애퍼처 설계와 낮은 리플로우 피크 온도로 인해 발생합니다.
게시된 날짜: 2016-07-19SMT 리플로우 솔더링 후 AOI 검사는 솔더 조인트 브리징, 툼스토닝, 솔더 비드 및 정렬 불량과 같은 외관 솔더링 결함을 효율적으로 식별하여 수동 육안 검사에서 누락된 검사 비율을 크게 줄일 수 있습니다. 0.015mm의 픽셀 정확도와 다각도 광원 전환 기능을 갖춘 Jia Jinyuan의 AOI 검사 장비는 0603 미만 부품의 솔더 조인트 판단에 대해 잘못된 경보 비율을 1.2% 이내로 안정적으로 제어합니다.
게시된 날짜: 2016-07-14잦은 충방전 주기 동안 에너지 저장 신에너지 전자 제어 보드의 집중적인 열 응력으로 인해 발생하는 솔더 조인트 균열 문제를 해결하려면 연성이 높고 탄성률이 낮으며 열 사이클 수명이 우수한 솔더 페이스트를 선택해야 합니다. 신에너지 솔더 페이스트는 -40℃ ~ 125℃에서 1000회 이상 열충격 검증을 통과해야 하며, 신뢰성 솔더 페이스트는 IMC 층의 균일성과 Cu6Sn5 상의 안정성을 강조합니다. 솔더 페이스트의 금속 함량, 입자 크기 분포 및 플럭스 잔류 이온 농도는 장기적인 열 피로 저항을 공동으로 결정합니다.
게시된 날짜: 2016-07-0201005 부품의 납땜은 납땜 페이스트 입자 크기 및 유변학적 특성에 매우 민감합니다. T6 초미세 솔더 페이스트(입자 크기 2~5μm)는 솔더 볼 및 솔더 브리지의 불량률을 크게 줄일 수 있습니다. 요변성 지수가 0.75~0.85 범위 내로 제어되면 여전히 선명한 가장자리를 유지하고 0.1mm 스텐실 개구 아래에서 완전한 디몰딩을 수행할 수 있습니다. JiaJinYuan J-603B 솔더 페이스트의 인쇄 매개변수 미세 조정과 결합하여 측정된 솔더 브리지 발생률이 1200ppm에서 86ppm으로 감소되었습니다.
게시된 날짜: 2016-06-06솔더 페이스트 및 솔더 드로스 재활용에 대한 가격 책정 방법 및 프로세스는 m과 직접적인 관련이 있습니다.
게시된 날짜: 2016-05-18