SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊接輔助材料,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
PCBA焊料的一站式提供必須緊密結合產線的實際需求。作為核心材料,焊膏必須與模板孔徑、回流曲線和元件間距相符。賈錦源錫膏在0.3mm間距QFN上連續24小時印刷沒有明顯的塌陷。與相應活性等級的助焊劑、低氧焊錫絲、高純度焊錫條配合使用,可確保SMT貼片和手工返修時的良率一致。
發表: 2018-05-23冷焊點是SMT生產線上最常見的焊接缺陷之一。焊盤氧化和助焊劑活性不足是兩個主要原因:前者阻礙焊膏潤濕銅表面,後者使氧化膜難以去除。當兩個因素重疊時,虛焊點的發生率可增加3倍以上。嘉金源JHY-805系列助焊劑在OSP板上實測潤濕角<25°,有效抑製冷焊點的形成。
發表: 2018-05-09PCB焊盤加工過程中,ENIG、沈銀和OSP製程的焊接性能有顯著差異。 ENIG層抗氧化但潤濕性差,需高活性焊膏。沉銀容易硫化變色,對回流焊接峰值溫度敏感。 OSP膜厚度不均勻會導致局部不潤濕。這三個流程必須在模板孔徑設計、回流曲線設定和來料儲存條件方面進行差異化管理。
發表: 2018-04-13在引腳浸焊過程中,焊錫槽表面的氧化是連續產生銲渣的主要原因。嘉金源抗氧化助焊劑透過動態覆蓋和活性成分的協同作用,在焊錫槽表面形成一層緻密的惰性薄膜,使引腳浸焊時的氧化率降低70%以上,每天減少錫渣產生1.2kg,顯著延長焊錫槽的清潔週期,穩定焊點潤濕性。
發表: 2018-03-24針對多層板厚銅箔焊接過程中錫膏沉積不均勻、虛焊、焊錫橋等長期存在的問題,本文借鑒賈金源生產線20年的實測數據,重點研究了錫膏用量的精準控制方法,詳細介紹了厚銅錫膏印刷參數的匹配邏輯,涵蓋了鋼網孔徑設計、刮刀壓力和速度協調運動閾值等關鍵閾值。
發表: 2018-02-09冷焊是大厚銅板SMT生產中最頑固的焊接缺陷之一,特別是在銅厚≥2oz、尺寸≥400mm×300mm的PCB上經常發生。根本原因是銅基板熱容量大、升溫延遲導致焊膏回流不充分。 In產線測試,嘉金源冷焊修補膏可將冷焊不良率從1.8%降低到0.3%以下。
發表: 2018-02-07錫膏預熱的標準直接決定印刷精度和焊點可靠性。預熱不足會導致焊膏黏度高、脫模不良、焊膏塌陷、冷焊點等典型焊接缺陷。錫膏使用前必須嚴格遵循4小時室溫預熱規範,避免因倉促產線上線造成批量SMT缺陷。
發表: 2018-01-30連接器焊錫必須平衡潤濕性、殘留物控制和耐熱衝擊性。嘉錦源焊錫絲、焊條可在端子浸焊中0.3秒內實現毛細管填充,在1.2m/min的自動焊接軌跡速度下保持橋連率低於0.08%,滿足0.5mm間距FPC連接器和IDC壓接端子的雙模焊接要求。
發表: 2018-01-17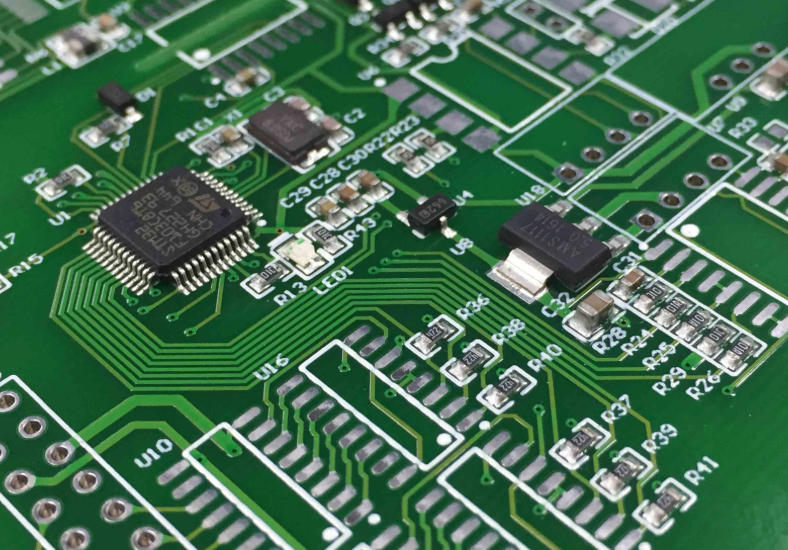
焊膏本身不導電;其金屬部件被鬆香或樹脂封裝,在不熔化時保持絕緣狀態。然而,在回流焊接之前,過多的殘留物、印刷錯位或清潔不徹底仍可能因離子殘留物或焊珠橋接而導致電路短路。 In實際生產線,超過85%的短路問題源自於製程控制故障,而不是焊膏固有的導電性。
發表: 2018-01-14
焊錫絲松香芯斷裂會導致助焊劑供應中斷、潤濕不良以及焊接過程中頻繁出現冷焊點。 In實際生產線中,這通常表現為焊點暗淡、尖峰尖銳和飛濺增加,在連續送絲或手動補焊過程中問題變得尤其明顯。焊錫絲與其鬆香芯的同心度偏差以及拉絲過程中的波動是根本原因。
發表: 2017-12-21