SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 無鉛焊錫條,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。

In電子業,使用較頻繁的焊錫是6040和6337這類焊錫
發表: 2026-05-12
有的朋友,你是否認為「錫膏粒徑越小,其生命力越強」?
發表: 2026-05-12
一般來說,在使用過程中,我們應該設定適當的溫度。我相信我
發表: 2026-05-12In無鉛焊錫膏的生產流程在回流焊接作業中可能會出現哪些問題
發表: 2026-05-12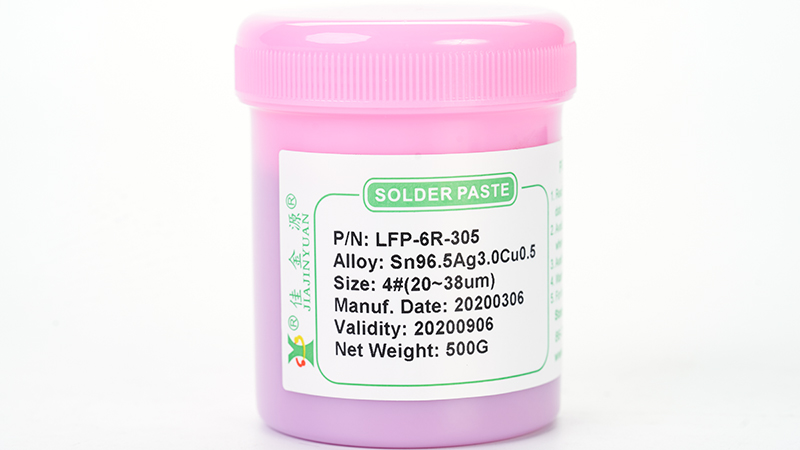
JJY無鉛錫膏廠商SMT回流焊接規範參考蛋彩畫
發表: 2026-05-12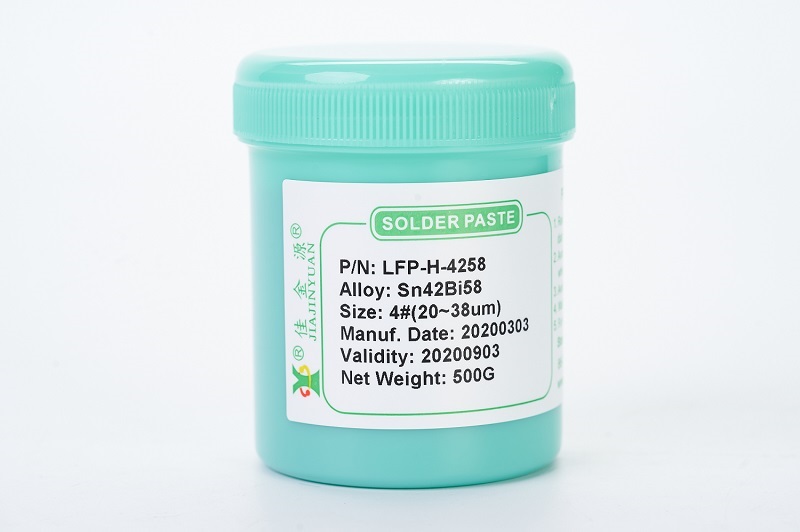
低溫無鉛焊錫膏有什麼優點?一般這種都含有鉍
發表: 2026-05-12
焊錫膏的使用,依照《焊錫膏的儲存與使用》指南進行
發表: 2026-05-12RoHS焊錫完全符合歐盟環保指令的要求。嘉錦源無鉛錫膏在SMT生產線上達到0.3mm細間距QFN的穩定印刷,回流後潤濕角小於35°,空洞率小於15%。當與同一系統的焊錫絲和焊錫條搭配使用時,可以確保波峰焊和手工焊接的工藝窗口一致,避免混合使用導致的潤濕不良或IMC層異常增厚。
發表: 2024-09-16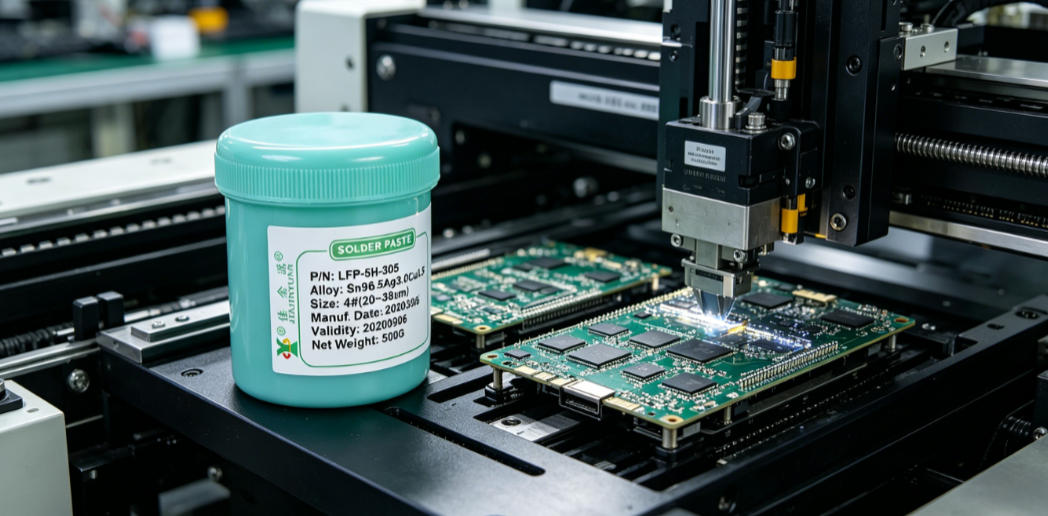
無鉛焊膏和含鉛焊膏在成分、熔點、潤濕性和回流溫度曲線設定方面有本質差異。區分它們的關鍵在於錫膏批次標籤上的RoHS標記、助焊劑殘留物的顏色以及焊點的光澤度。由於無鉛焊料具有高熔點和高表面張力,因此需要提高峰值溫度並延長液相線以上的時間,同時對鋼網孔徑設計、刮刀壓力和印刷速度提出更高的要求。
發表: 2024-01-23消費性電子產品無鉛焊料已成為出口強制門檻。嘉金源無鉛焊料在熔點、潤濕性、IMC生長速率等方面嚴格符合RoHS和JEDEC J-STD-006的要求。在回流峰值溫度235℃±2℃下測得,焊點推力達到4.8N,空隙率低於12%,銅PAD腐蝕深度<0.8μm,完全滿足歐盟CE、美國FCC、日本JIS對消費電子焊料的全生命週期環保合規要求。
發表: 2023-05-17