


一般來說,在使用過程中我們應該設定適當的溫度。相信很多技術人員都討論過這個問題。無鉛焊帶焊接的典型溫度設定為280±10℃;此設定通常偏高,因為手動浸焊不涉及預熱。常用的環保錫帶主要成分為99.3%錫和0.7%銅;它們是固體,銀白色,無味,熔點227℃,工作溫度270℃-300℃。焊點比較光亮,用於要求較高的焊接;廣泛應用於波峰焊機和手工浸焊爐。環保錫帶的峰值溫度為270~300℃;對於含鉛焊條,具體數字取決於鉛含量和待焊接元件的材料。現在,讓我們聽聽JJY焊錫膏製造商的介紹:
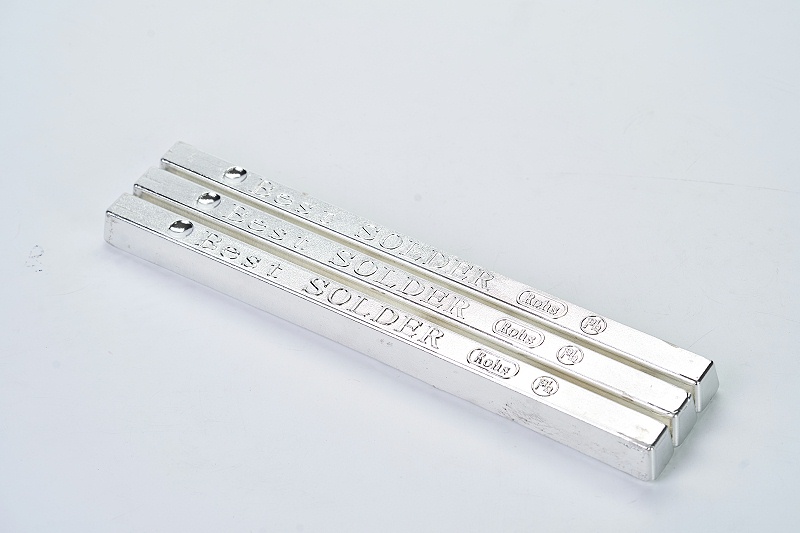
高溫錫帶:
-液相線溫度高於錫鉛共晶熔點183℃,可超過450℃。能保持其工作溫度而不氧化並能正常焊接的錫條稱為高溫錫條。高溫錫條是在錫鉛合金中添加特殊配方的添加劑製成的,因此即使在450℃以上也能抵抗氧化。本產品適用於工作溫度要求較高的焊接工藝,如變壓器引腳鍍錫等。本廠提供多種合金配比供客戶選擇。
低溫錫條
-熔點低於183℃,可適用於不同的焊接製程和不同熔點的焊料合金。
高抗氧化焊錫條
-焊接溫度低於300℃時,熔融焊錫表面呈鏡面狀,潤濕時間短,鋪展率大於一般焊錫。抗氧化劑的添加使焊點光亮、有光澤、美觀,適合PCB波峰焊和熱浸焊。本廠提供多種合金配比供客戶選擇。
抗氧化高溫焊錫條
-在450℃以上的溫度下,焊錫表面能長期維持銀白色鏡面狀態,出渣量僅為普通焊錫的1/7。適用於波峰焊和熱浸焊工藝,特別適用於各種變壓器製造過程中自熔漆包線的鍍錫。低渣含量不僅減少了不良焊點,節省了成本,也減少了焊接設備的維護頻率。
以上就是為大家介紹的無鉛錫條。如果您想了解更多有關各種溫度條件的信息,請隨時與我們討論。


