SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 手浸爐焊錫條,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
手工焊接手機主機板時,細徑焊錫絲可精確覆蓋0.3mm以下的焊盤,避免橋接和虛焊點。結合恆溫烙鐵和高倍顯微鏡,可以實現BGA周圍的外圍電阻和電容以及電纜接口等微小焊點的可靠連接,使其成為處理高密度PCB的返工生產線不可或缺的實用工藝。
發表: 2018-12-11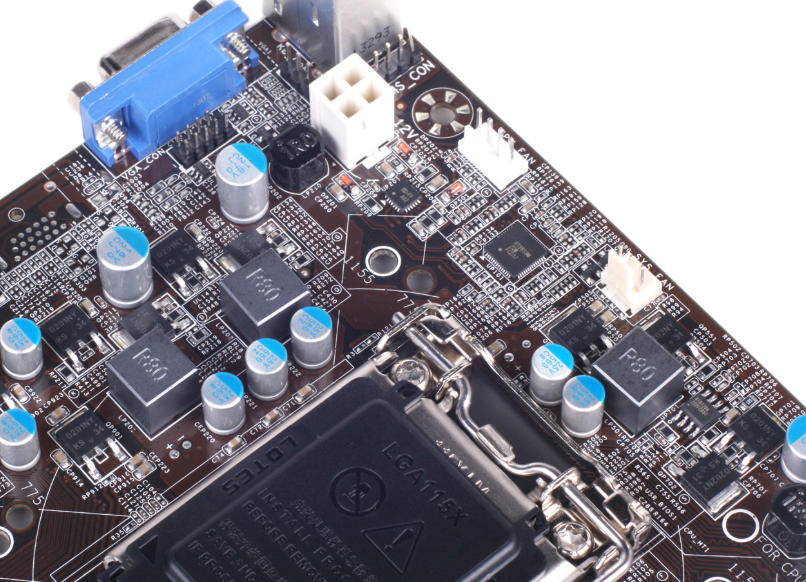
手工焊接到底選擇焊錫絲還是焊帶,本質上就是一個工藝匹配問題。焊錫絲適合焊接大焊點和高熱量元件,而焊帶由於其藥芯較細、焊料輸出更可控,適合0402、0603等微小表面貼裝元件。焊錫絲直徑的選擇必須根據烙鐵功率、焊盤尺寸和操作人員的熟練程度綜合確定。
發表: 2017-06-11手工焊接線束端子時,使用1.6mm以上的大規格焊錫絲,烙鐵溫度350℃±10℃,可一次實現焊點飽滿成型,無冷焊、尖頭、乾焊點,顯著提高線束在振動條件下的電連接可靠性。此製程已在JJY多條新能源汽車高壓線束生產線上進行大量驗證。
發表: 2016-10-29
手工修復電路板時,焊錫絲直徑的選擇直接影響焊點的形成和返修良率。 0.3mm焊錫絲適用於0402、0603等小尺寸SMD元件的精細補焊和跳線,而0.5mm焊錫絲更適合QFP引腳、電源地焊盤和大面積銅箔的快速鍍錫。 JJY20年的生產線測試表明,在烙鐵溫度320℃、停留時間2秒的條件下,兩者的熔化稠度和潤濕鋪展能力存在顯著差異。
發表: 2014-01-28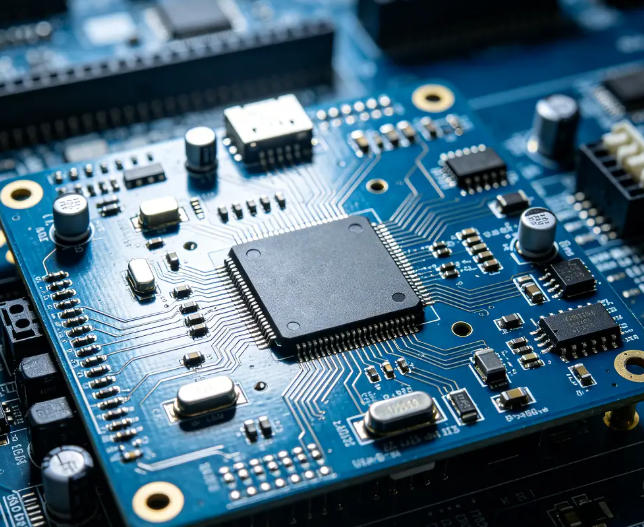
焊錫條嚴重氧化直接導致焊點尖刺、冷焊點、焊錫渣增加。必須從儲存環境、焊錫熔化溫度、助焊劑配比、刮刀保養四個面向同時介入。其中,控制焊錫鍋溫度在250±5℃、使用含有抗氧化成分的專用助焊劑、以及在儲存過程中保持焊錫條乾燥密封是減少焊錫氧化最有效的三個實際措施。
發表: 2010-01-30