Fabricantes de pasta de soldadura SMT.
Correo electrónico:
sales@jjytinsolder.com

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Soldadura por reflujo, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.
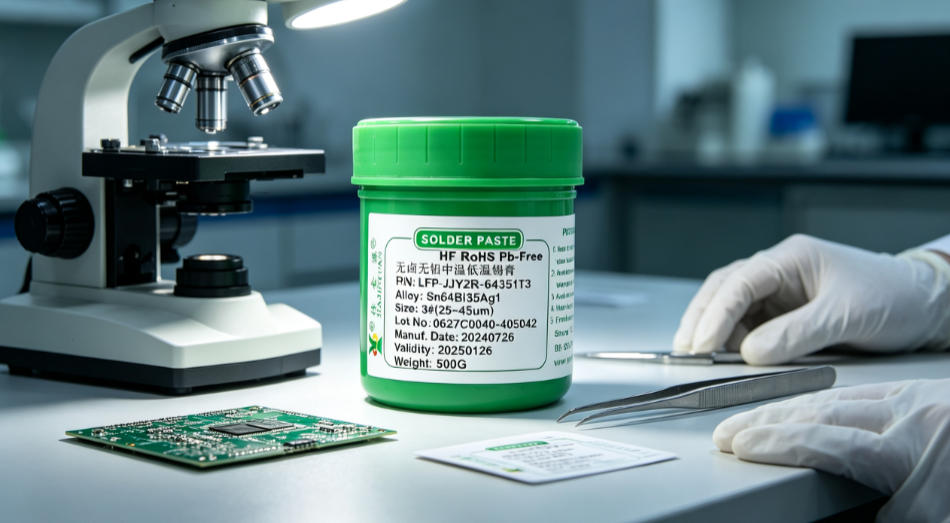
Durante el proceso de soldadura por reflujo, la soldadura en pasta a alta temperatura presenta problemas de humectación deficiente de la soldadura, que están estrechamente relacionados con los ajustes del perfil de temperatura, la actividad del fundente y la limpieza del sustrato. Es necesario optimizar los parámetros del proceso y fortalecer el control del proceso para mejorar la calidad de la soldadura.
Publicado: 2026-08-28
El ajuste de temperatura para la soldadura por reflujo en pasta afecta directamente la calidad de la soldadura. Los diferentes tipos de soldadura en pasta requieren perfiles de temperatura adecuados que coincidan para garantizar la confiabilidad de las uniones de soldadura y la eficiencia de la producción. El rango de temperatura de referencia debe ajustarse en combinación con los requisitos específicos del proceso y las características del equipo.
Publicado: 2026-08-28
Tanto el accesorio de matriz de soldadura en pasta como el de preforma de soldadura requieren soldadura por reflujo en el proceso SMT, pero existen diferencias significativas entre los dos en aplicaciones específicas. La fijación del troquel de soldadura en pasta implica imprimir pasta de soldadura, colocar componentes y luego lograr la soldadura mediante soldadura por reflujo, mientras que la fijación del troquel de preforma de soldadura utiliza directamente láminas de soldadura preformadas para la colocación, lo que también requiere soldadura por reflujo para completar la conexión. Las palabras clave principales: fijación de matriz de soldadura en pasta y soldadura por reflujo recorren todo el flujo del proceso.
Publicado: 2026-08-28
Al abordar el problema generalizado de los huecos excesivos en pasta de soldadura en PCB de alta disipación térmica durante la soldadura por reflujo SMT, este documento se basa en 20 años de experiencia práctica en líneas de producción para describir sistemáticamente 6 tipos de fenómenos de falla de alta frecuencia. Estos cubren causas del mundo real, incluidos defectos de diseño del disipador de calor, aperturas de plantilla que no coinciden, selección inadecuada de soldadura en pasta, parámetros de impresión no controlados, perfiles de reflujo desequilibrados y pureza fluctuante del nitrógeno. Para cada causa, se proporcionan pasos de calibración de acción inmediata y medidas preventivas de rutina, dirigidas directamente a los cuellos de botella del proceso central para la mejora de vacíos SMT en PCB de alta disipación térmica.
Publicado: 2026-08-27
La soldadura SMT de placas de cobre gruesas es propensa a tener juntas de soldadura en frío y soldadura insuficiente debido a su gran capacidad calorífica y Al aumento retardado de la temperatura. Se requiere la coincidencia de la actividad de la soldadura en pasta y un control preciso del perfil de temperatura de reflujo para garantizar la confiabilidad de la unión de soldadura. La velocidad de aceleración en la zona de precalentamiento debe controlarse entre 0,5 ℃/s y 1,5 ℃/s, y la temperatura máxima debe cumplir con los límites de clase de componente especificados en IPC-J-STD-020D. De lo contrario, se producirán fallas en los lotes, como bolas de soldadura, desintegración y delaminación de PCB.
Publicado: 2026-08-27
In En el proceso de montaje de doble cara, la confiabilidad de la soldadura en pasta del segundo paso de reflujo depende en gran medida de la precisión de la impresión, la coincidencia del perfil de reflujo y la coordinación de la capacidad calorífica de los componentes. Con base en datos medidos de líneas de producción en masa, este documento especifica explícitamente parámetros clave que incluyen un espesor de plantilla de 0,12 mm, una presión de escurridor de 2,8 kg y una temperatura máxima de reflujo de 235 ℃ ± 2 ℃, y señala que el riesgo de volver a fundir los componentes ya soldados en el lado A durante el paso de reflujo del lado B se concentra en resistencias y condensadores por debajo de 0603 y las almohadillas inferiores de los paquetes QFN.
Publicado: 2026-08-27
El ajuste del perfil de reflujo durante la soldadura SMT con soldadura en pasta sin halógenos es un factor fundamental que afecta la confiabilidad de las uniones de soldadura y las tasas de defectos. Basado en 20 años de experiencia práctica en líneas de producción, este documento aborda directamente problemas comunes de alta frecuencia, como bolas de soldadura, desintegración y humectación deficiente. Centrándose en cuatro variables clave (velocidad de calentamiento, tiempo de remojo, temperatura máxima y velocidad de enfriamiento), proporciona soluciones de ajuste de parámetros de acción inmediata y pautas de prevención de errores.
Publicado: 2026-08-27
La soldadura en pasta con plomo Sn63Pb37 sigue siendo insustituible en campos de alta confiabilidad como la electrónica automotriz y el control industrial debido a sus propiedades eutécticas y su compatibilidad con procesos maduros. Los parámetros de su proceso de reflujo están evolucionando hacia ventanas más estrechas, mayor consistencia y mayor coordinación de equipos. Los factores determinantes incluyen la mejora de la precisión del control de la temperatura de la soldadura por reflujo doméstica a ±1,5 ℃, el valor Tg de las placas PCB que generalmente supera los 150 ℃ y la proporción de dispositivos de paquete 0201 y más pequeños que supera el 38 %. Los profesionales deben actualizar simultáneamente la frecuencia de calibración de los perfiladores de reflujo, refinar las reglas de compensación para las aperturas de la plantilla y establecer una tabla de mapeo específica del lote entre la viscosidad de la pasta de soldadura y la velocidad de impresión.
Publicado: 2026-08-27
La soldadura por reflujo de orificio pasante está pasando de ser un proceso experimental a aplicaciones de producción en masa, y el diseño de la plantilla y la selección de soldadura en pasta se están convirtiendo en cuellos de botella clave que determinan el rendimiento del primer paso. Actualmente, la industria enfrenta problemas comunes, como una mala coplanaridad de los pines de los componentes de los orificios pasantes, un llenado insuficiente de pasta de soldadura y altas tasas de vacíos después del reflujo, mientras que se están implementando rápidamente soluciones prácticas que incluyen pasta de soldadura de alta viscosidad, plantillas escalonadas e impresión a doble cara.
Publicado: 2026-08-27
La soldadura por reflujo de nitrógeno reduce significativamente la tasa de vacíos y mejora la humectabilidad y confiabilidad de las uniones de soldadura Al controlar con precisión el punto de rocío dentro del horno y el contenido de oxígeno de la pasta de soldadura. Es especialmente adecuado para la soldadura de producción en masa de dispositivos de paso fino de alta densidad como 01005, QFN y BGA. Los datos medidos muestran que en condiciones de punto de rocío de -40 ℃ y contenido de oxígeno de 100 PPM, la tasa de vacíos de las uniones de soldadura BGA se puede controlar de manera estable dentro del 5 %.
Publicado: 2026-08-27Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.