Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Припой для волновой пайки печатных плат, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
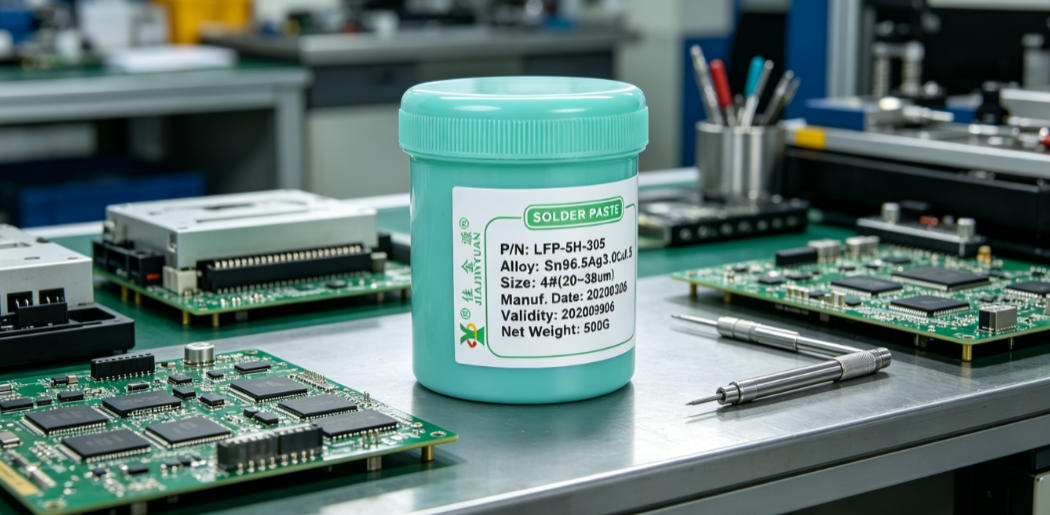
Выбор между паяльной пастой и припойной проволокой для ремонта печатных плат смешанной технологии зависит от контроля теплового профиля, геометрии соединения, активности флюса и управления остатками. Паяльная паста превосходно подходит для реболлинга QFN/DFN и BGA с малым шагом, где критически важны точный контроль объема и равномерное смачивание (до 100 % для серии 8MQP/5RQ), в то время как припойная проволока остается практичной для ручной пайки через отверстия или с большой контактной площадкой при температуре 240–260°C со сплавом Sn96,5Ag3Cu0,5. Ключевые отличия включают стабильность вязкости пасты в течение 8 часов, гранулометрический состав порошка T4/T5 для отделения трафарета и содержание галогена менее 500 частей на миллион для высоконадежных телекоммуникационных и автомобильных приложений.
Опубликовано: 2026-10-27
В этой статье представлен обширный портфель паяльных паст, не содержащих галогенов и свинца, разработанных для обеспечения стабильной надежности при сборках печатных плат, не содержащих свинца, и сборок печатных плат, изготовленных по смешанным технологиям, охватывающих высокотемпературное оплавление, средне- и низкотемпературные применения, лазерную пайку и пайку железным наконечником, водосмываемую очистку и специальные соединения нержавеющей стали или алюминия; Благодаря проверенным температурам плавления сплавов от 65°C до 275°C, содержанию галогенов всего 0 частей на миллион, характеристикам смачивания до 100 % для QFN/DFN и доказанной стойкости к холодной/горячей осадке в условиях высокой влажности, эти паяльные пасты обеспечивают полезную стабильность процесса для инженеров SMT, решающих сложные проблемы термической совместимости и совместимости материалов.
Опубликовано: 2026-10-17
Надежная работа паяльной пасты на печатных платах, изготовленных по бессвинцовой и смешанной технологии, обеспечивает равномерное смачивание, минимальное образование пустот и стабильную реологию в различных условиях температуры и влажности, а также безгалогенные и безгалогенные варианты, поддерживающие автомобильную, телекоммуникационную и бытовую электронику; Системы из нескольких сплавов, включая 0307, 305, Sn64Bi35Ag1 и In52Sn48, обеспечивают точное термическое согласование при температуре оплавления от 110°C до 260°C, а распределение порошка T3–T7 обеспечивает печать с высоким разрешением для компонентов QFN, DFN и 01005 без образования мостиков и осадок.
Опубликовано: 2026-10-16
Количество паяльной пасты PCBA напрямую влияет на качество пайки и эффективность производства. Разумный контроль количества паяльной пасты может сократить количество отходов и повысить надежность изделия. In при фактическом производстве необходимо внести комплексные корректировки в сочетании с такими факторами, как конструкция отверстия трафарета, параметры печати и расположение компонентов, чтобы обеспечить равномерное покрытие паяльной пастой контактных площадок и избежать таких проблем, как холодные паяные соединения или короткие замыкания.
Опубликовано: 2026-08-28
Рассматривая широко распространенную проблему чрезмерных пустот в паяльной пасте в печатных платах с высоким тепловыделением во время SMT-пайки оплавлением, эта статья опирается на 20-летний практический опыт производственной линии и систематически описывает 6 типов явлений высокочастотных отказов. Они охватывают реальные причины, включая дефекты конструкции радиатора, несовпадающие отверстия трафарета, неправильный выбор паяльной пасты, неконтролируемые параметры печати, несбалансированные профили оплавления и нестабильную чистоту азота. Для каждой причины предусмотрены немедленные действия по калибровке и регулярные профилактические меры, непосредственно направленные на устранение узких мест основного процесса для улучшения пустот SMT в печатных платах с высоким тепловыделением.
Опубликовано: 2026-08-27
SMT-пайка толстых медных плат склонна к холодной пайке и недостаточной пайке из-за их большой теплоемкости и замедленного повышения температуры. Для обеспечения надежности паяного соединения необходимы согласование активности паяльной пасты и точный контроль температурного профиля оплавления. Скорость нарастания напряжения в зоне предварительного нагрева должна контролироваться в пределах от 0,5 ℃/с до 1,5 ℃/с, а пиковая температура должна соответствовать ограничениям класса компонентов, указанным в IPC-J-STD-020D. В противном случае возникнут сбои в партии, такие как шарики припоя, образование надгробий и расслоение печатной платы.
Опубликовано: 2026-08-27
Покрытие площадок печатной платы напрямую влияет на смачиваемость паяльной пасты. Различные типы покрытий демонстрируют значительные различия в скорости межфазной реакции, образовании интерметаллических соединений и склонности к окислению на этапе оплавления, что приводит к частым дефектам, таким как холодные паяные соединения, образование надгробий и плохое смачивание припоем. В этой статье, основанной на реальных случаях сбоя производственной линии, непосредственно рассматриваются практические различия в производительности основных типов покрытий, включая ENIG, OSP, иммерсионное серебро и HASL, при печати паяльной пастой, размещении компонентов и этапах оплавления.
Опубликовано: 2026-08-27
Брызги флюса от припойной проволоки, вызывающие повреждение компонентов печатной платы, являются распространенной постоянной проблемой при ремонте SMT и ручной пайке, коренящейся в различиях в активности флюса, скорости испарения, вязкости расплава и структуре припойной проволоки. На основе измерений производственной линии в этой статье сравниваются склонность к разбрызгиванию, остаточная коррозионная активность и диапазон эксплуатационных допусков трех типов флюса для паяльной проволоки — канифольного, не требующего очистки и водорастворимого — в типичных сценариях, таких как доработка чип-резистора 0402, подкраска термисторного устройства QFN32 и усиление площадок мощных светодиодов. Он однозначно рекомендует паяльную проволоку на основе канифоли для пайки с высокой плотностью мелкого шага, ограничивает водорастворимый тип исключительно алюминиевыми подложками, не содержащими меди, и определяет тип, не требующий очистки, как имеющий наилучшие общие характеристики при традиционной пайке сквозных отверстий и двусторонней пайке плат.
Опубликовано: 2026-08-27
В процессе пайки оплавлением впитывающей влагу печатной платы внутренняя вода быстро испаряется, вызывая разбрызгивание паяльной пасты. По существу это вызвано конфликтом между отказом уровня MSL, как указано в J-STD-020D, и критериями приемлемости в IPC-A-610G. Когда влагопоглощение печатной платы превышает 0,15% массы, а скорость нагрева в зоне предварительного нагрева превышает 3 ℃/с, давление водяного пара превышает прочность слоя пленки паяльной пасты, вызывая разбрызгивание. Операторы на передовой часто ошибочно связывают это с чрезмерно высокой активностью паяльной пасты, игнорируя при этом вышедшие из-под контроля параметры пропекания.
Опубликовано: 2026-08-27
Окисление площадок для пайки печатных плат серьезно ухудшает смачиваемость при пайке SMT и образование интерметаллических соединений. Даже использование высокоактивной паяльной пасты и оптимизация профиля оплавления не могут компенсировать недостаточную прочность межфазного соединения. Паяемость поверхностей медных площадок должна быть восстановлена посредством контроля источника, химической активации и согласованных параметров процесса.
Опубликовано: 2026-08-27Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.