SMT 솔더 페이스트 제조업체.

SMT 납땜 프로세스에 중점을 둔 원스톱 전자 납땜 솔루션 제공업체입니다.

여기서 당신은에 대한 지식을 찾을 수 있습니다 솔더 페이스트 합금 분말, 사용 방법, 설치 기술, 문제 해결 등을 포함하되 이에 국한되지 않습니다. SMT 납땜 공정에 중점을 둡니다. 필요한 것을 찾을 수 없다면 언제든지 저희에게 연락하십시오.
SMT 생산 라인에서 흔히 발생하는 불충분한 솔더 결함의 경우 10~15개의 PCB를 인쇄한 후 보푸라기가 없는 천에 IPA를 적셔 스텐실 바닥을 닦고 일주일에 한 번씩 초음파 세척기로 스텐실을 철저히 청소해야 합니다. 한편, JiaJinYuan JL-8802 시리즈 솔더 페이스트를 선택하면 점도 변화율 8% 미만, 슬럼프율 12% 미만, 실온 25℃에서 인쇄 이형 안정성 99.3%를 가지며 솔더 부족 발생률을 크게 줄일 수 있습니다.
게시된 날짜: 2010-08-19에너지 저장 전력 보드의 대형 구리 호일 및 대형 패드 구조로 인해 쉽게 발생하는 솔더 페이스트 붕괴 및 과도한 리플로우 보이드율 문제를 해결하기 위해 이 문서는 JiaJinYuan 생산 라인에서 20년간 측정된 경험을 바탕으로 솔더 페이스트 선택을 위한 핵심 매개변수 일치에 초점을 맞추고 대형 패드용 솔더 페이스트는 높은 요변성 지수와 중간 점도의 조화로운 제어가 필요하며 저 보이드 솔더 페이스트는 플럭스 휘발 곡선과 높은 열 용량의 열 반응 간의 동기화를 충족해야 한다는 점을 강조합니다. 두꺼운 구리 설계에서 솔더 페이스트의 습윤 및 퍼짐 안정성에 중점을 두고 있습니다.
게시된 날짜: 2010-08-03솔더 OEM 계약 제조 및 맞춤화는 고객의 생산 라인 택트 타임 및 장비 호환성과 엄격하게 일치해야 합니다. 일반적인 스풀 무게는 250g, 500g, 1kg입니다. 사양에는 0.3mm~1.0mm의 직경과 0.5m~30m의 길이 조합이 포함됩니다. 외부 포장 라벨에는 합금 구성, 로진 유형, 활성 등급, 배치 번호 및 RoHS/REACH 규정 준수 사항이 포함되어야 합니다. Jia Jinyuan의 모든 솔더 OEM 계약 제조 주문은 JIS Z 3283 및 IPC J-STD-006 표준에 따라 실행됩니다.
게시된 날짜: 2010-07-30QFN 솔더링 공정에는 솔더 페이스트 볼륨, 스텐실 조리개 및 리플로우 프로파일의 정밀한 제어가 필요합니다. Jia Jinyuan의 생산 라인에 대한 실제 측정에 따르면 30μm 사다리꼴 개구를 갖춘 0.12mm 두께의 스텐실이 콜드 솔더 조인트와 브리징을 효과적으로 억제할 수 있는 것으로 나타났습니다. 질소 보호 하에서 최고 온도 235℃±2℃의 리플로우 매개변수와 액상선 이상 시간 65초가 결합되어 QFN 솔더링의 1차 통과 수율이 99.2% 이상 안정적으로 유지됩니다.
게시된 날짜: 2010-06-17여러 번의 해동 주기 후에 솔더 페이스트 점도는 비선형 감쇠를 나타냅니다. 3번의 해동 주기 후에 점도는 약 28% 감소하고, 5번의 주기 후에는 감쇠가 46%에 도달합니다. 해동된 솔더 페이스트는 SMT 생산 라인에서 솔더 스킵, 정렬 불량 및 브리징을 유발하기 쉽습니다. 솔더 페이스트 점도의 변화는 스퀴지 압력 설정과 스텐실 개구의 호환성에 직접적인 영향을 미칩니다.
게시된 날짜: 2010-06-08납땜 부자재를 국내 공장에서 직접 공급하는 모델로 중간 비용을 대폭 절감합니다. 솔더 페이스트, 플럭스 및 세척제를 포함한 JiaJinYuan의 모든 솔더 보조 재료는 100kg부터 시작하는 주문을 지원합니다. 대량 구매 단가는 트레이더 단가보다 18~25% 낮으며 배송 주기는 영업일 기준 7일 이내로 단축되어 SMT 생산 라인의 고주파 보충 및 긴급 전환 요구 사항을 충족합니다.
게시된 날짜: 2010-05-25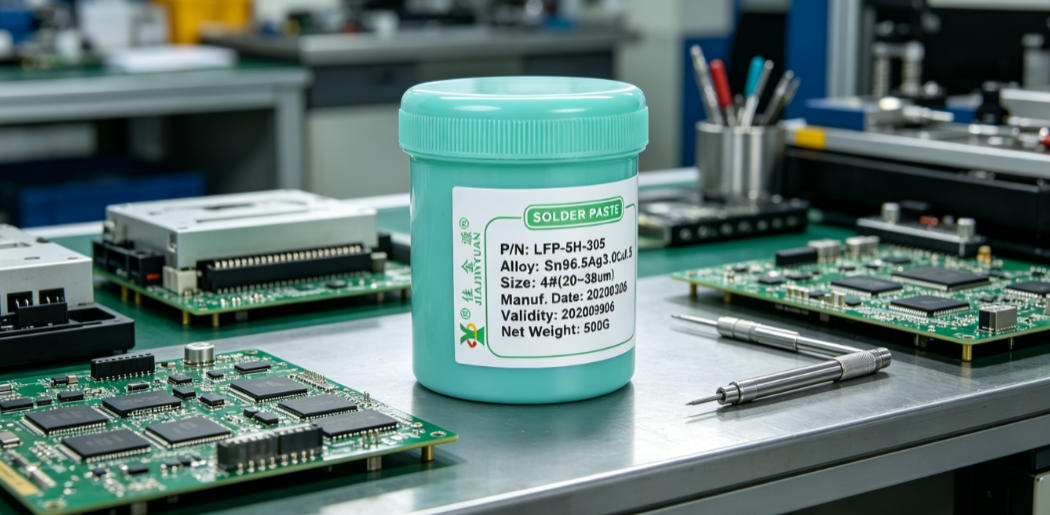
솔더 페이스트 스텐실 인쇄 결함은 SMT 생산 라인에서 자주 발생하는 오류입니다. 본질적으로 이는 솔더 페이스트가 PCB 패드에 완전히 전사되지 않을 때 발생합니다. 근본 원인은 종종 스텐실 개구 정확도, 장력 저하, 솔더 페이스트의 유변학적 특성과 얽혀 있습니다. 스텐실 마모 상태, 스퀴지 압력 매개변수, 솔더 페이스트 점도 변화를 동시에 검사해야 합니다. 이러한 측면 중 하나라도 무시하면 잘못된 수확량 변동이 발생할 수 있습니다.
게시된 날짜: 2010-05-16In ISO 솔더 재료의 실제 생산 라인 적용에서는 배치 간 녹는점 편차가 ±1.2℃ 이내로 제어되고 활성 잔류물의 변동이 0.03% 미만입니다. 이는 Jia Jinyuan이 ISO 9001 조항을 제련 온도 기록 빈도, 합금 구성 빠른 검사 응답 시간, 포장 밀봉 샘플링 비율을 포함하여 항목별로 27개의 실행 가능한 작업으로 분해하여 ISO 솔더 재료의 각 배치가 공급에서 아웃바운드까지 완전히 제어되도록 보장한 데 기인합니다.
게시된 날짜: 2010-04-26콜드 솔더 조인트는 SMT 생산 라인에서 가장 빈번하게 발생하는 솔더링 결함 중 하나입니다. 그 원인은 종종 솔더 페이스트 활성 부족으로 잘못 판단되지만 실제로는 대부분 플럭스 활성 불일치와 패드 솔더성 저하가 결합되어 발생합니다. 패드 표면의 습윤 능력을 구체적으로 개선하고, JJY JY-602 중-고 활성 무세척 플럭스를 선택하고, OSP 필름 두께와 질소 순도를 엄격하게 제어함으로써 리플로우 프로파일을 변경하지 않고도 콜드 솔더 조인트 비율을 3.2‰에서 0.4‰ 미만으로 줄일 수 있습니다.
게시된 날짜: 2010-04-22
친환경 솔더 와이어는 RoHS 준수와 동일하지 않습니다. 납, 수은, 카드뮴 등 6대 유해물질 함량이 기준치 이하인지 여부를 제3자 시험성적서를 통해 확인할 필요가 있다. 공급업체의 구두 약속 또는"무연" 약속. 라벨만으로는 실제 테스트 데이터를 대체할 수 없습니다. 생산 라인에서는 종종 배치 차이를 간과하여 전체 PCB 배치가 리플로우 오븐을 통과한 후 둔한 납땜 연결부 및 젖음 불량과 같은 일반적인 RoHS 비준수 증상이 발생합니다.
게시된 날짜: 2010-04-07