SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊膏,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
Selecting the right solder paste for fine pitch QFN assembly without bridging requires balancing all
發表: 2026-10-13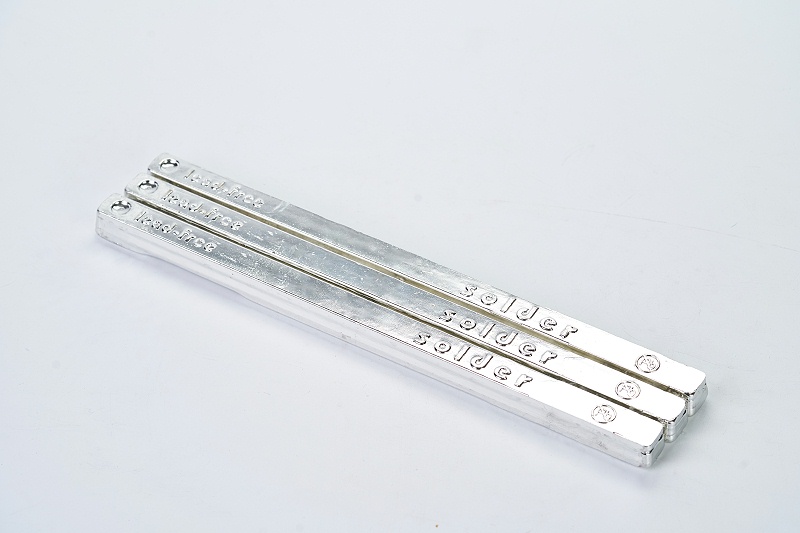
無鉛焊錫絲焊接時應注意什麼?眾所周知,焊接技術已發展到
發表: 2026-05-12本指南透過專注於可測量的製程參數,包括刮刀速度 (40–60 mm/s)、壓力 (5–7 N/cm)、分離速度 (1.5–2.5 mm/s) 和模板張力 (35–45 N/cm),同時整合 200 倍放大倍率的顯微鏡驗證、 22–25°C 和 45–550%,5035 的使用量,50%秒停留時間後殘留物 <5%。
發表: 2026-10-10選擇和處理用於細間距 SMT 組裝的焊膏需要精確控制流變性、金屬含量、粒度分佈和存儲條件,即使是很小的偏差(例如製冷溫度變化 0.5°C 或模板孔徑比增加 5°)也可能引發 0.4mm 間距 QFN 上的橋接或 0.3mm CSP 環境的填充量不足,而遵守情況以下印刷期間的相對濕度,以及所有生產班次中刮刀壓力始終保持在 4.5–6.5 kg/cm² 之間。
發表: 2026-10-10本指南提供了經過現場測試的無鉛焊膏鋼網印刷實踐,借鑒了嘉金源為科沃斯、NARI電氣、康佳和超威動力等客戶使用的 Ecovision 和 Alpha Metals 等品牌錫膏的實際經驗,涵蓋鋼網設計公差 ±0.01 mm、刮刀壓力 4.5–6.5gf、印刷速度 25–1050 1050 和 kgf 孔直徑 105 0.78–0.85,同時整合 40–60% RH 的濕度控制和 0–10°C 的錫膏存儲,以防止氧化和塌陷。
發表: 2026-10-09本技术指南详细介绍了如何调整模板孔径几何形状(特别是面积比、壁角和焊盘图案对准)直接改善 01005 元件的焊膏释放,借鉴了科沃斯、NARI Electric、康佳和超威电源等客户的实际 SMT 生产线经验,其中要实现 ≥92% 的释放效率,需要将孔径宽度从 0.22 毫米减少到 0.20 毫米,同时保持 0.18毫米長度並施加 30° 側壁錐度。
發表: 2026-09-30
錫膏黏度調節是SMT製程的關鍵步驟,直接影響焊接品質和生產效率。添加特定添加劑或調整配方配比可以有效提高焊膏的黏度性能,但必須根據實際應用環境靈活選擇。
發表: 2026-08-28
In 2025年,錫膏產業進入精細化發展階段,客戶對產品一致性、穩定性、可追溯性要求顯著提高。隨著電子製造流程不斷升級、產業競爭加劇,企業需要加強技術研發和品質管理,以滿足市場對高精度、高可靠性的需求。
發表: 2026-09-08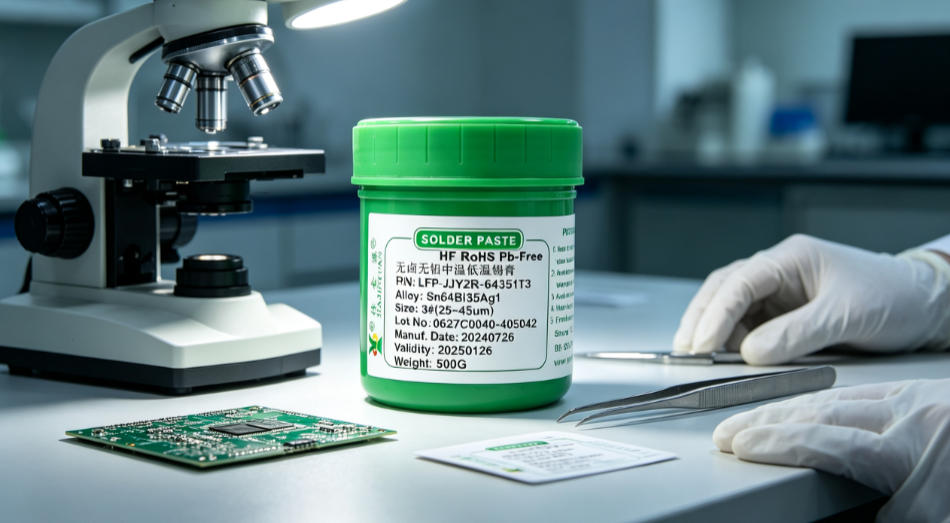
在回流焊過程中,高溫焊膏會出現焊錫潤濕不良的問題,這與溫度曲線設定、助焊劑活性和基板清潔度有密切關係。需優化製程參數,加強製程控制,提升焊接品質。
發表: 2026-08-28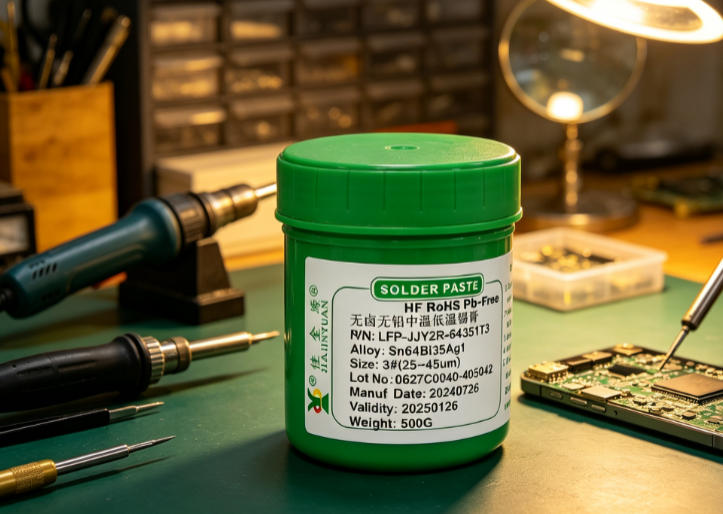
錫膏是否達到AA級以上標準,需要根據實際生產中的印刷品質、回流焊接工藝參數以及最終焊接效果綜合判斷。透過優化刮刀角度、控製印刷壓力和環境溫濕度,可以有效提高錫膏的適用性。
發表: 2026-08-28