SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 焊锡条制造商,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
SAC焊膏中锡粉颗粒的球形度、粒径分布和氧化程度直接影响焊膏印刷过程中的脱模完整性和焊盘覆盖率。实际生产线发现,D50为25μm的球形锡粉在38μm孔径的钢网上可以达到92%以上的脱模率。当D50偏差超过±1.5μm或氧含量>0.5wt%时,焊料桥连和焊料不足的缺陷率增加3倍以上。焊膏、SAC焊膏和锡粉焊膏的工艺兼容性必须基于测量的颗粒参数。
发表: 2018-04-13PCB焊盘加工过程中,ENIG、沉银和OSP工艺的焊接性能存在显着差异。 ENIG层抗氧化但润湿性差,需要高活性焊膏。沉银容易硫化变色,对回流焊峰值温度敏感。 OSP膜厚度不均匀会导致局部不润湿。这三个过程必须在模板孔径设计、回流曲线设置和来料存储条件方面进行差异化管理。
发表: 2018-04-13
未经充分预热而直接打开锡膏容器,会导致锡膏粘度异常升高、助焊剂沉淀不均匀、印刷脱模不良、焊点空洞率增加。严重时会导致焊桥、焊锡不足、虚焊点等批量缺陷。锡膏预热必须严格按照室温放置2~4小时的要求。打开锡膏前,需确认预热充分,表面无凝结水。
发表: 2018-03-26在引脚浸焊过程中,焊锡槽表面的氧化是连续产生焊渣的主要原因。佳金源抗氧化助焊剂通过动态覆盖和活性成分的协同作用,在焊锡槽表面形成一层致密的惰性薄膜,使引脚浸焊时的氧化率降低70%以上,每天减少锡渣产生1.2kg,显着延长焊锡槽的清洁周期,稳定焊点润湿性。
发表: 2018-03-2401005封装元件的焊盘尺寸极小,焊膏体积公差窄,是焊珠的高发区域。残留焊珠在高压测试时极易引起沿面放电和击穿,直接威胁产品的绝缘可靠性。佳金源产线数据显示,此类缺陷占焊珠总发生率的68.3%,需要从钢网孔径设计、刮刀压力、回流焊气氛三个方面进行协调控制。
发表: 2018-02-20针对多层板厚铜箔焊接过程中锡膏沉积不均匀、虚焊、焊锡桥等长期存在的问题,本文借鉴贾金源生产线20年的实测数据,重点研究了锡膏用量的精准控制方法,详细介绍了厚铜锡膏印刷参数的匹配逻辑,涵盖了钢网孔径设计、刮刀压力和速度协调、回流焊前SPI检测阈值设置等关键动作。
发表: 2018-02-09冷焊是大厚铜板SMT生产中最顽固的焊接缺陷之一,特别是在铜厚≥2oz、尺寸≥400mm×300mm的PCB上经常发生。根本原因是铜基板热容量大、升温延迟导致焊膏回流不充分。在生产线测试中,佳金源冷焊修补膏可将冷焊不良率从1.8%降低到0.3%以下。
发表: 2018-02-07锡膏预热的标准直接决定印刷精度和焊点可靠性。预热不足会导致焊膏粘度高、脱模不良、焊膏塌陷、冷焊点等典型焊接缺陷。锡膏使用前必须严格遵循4小时室温预热规范,避免因仓促产线上线造成批量SMT缺陷。
发表: 2018-01-30连接器焊料必须平衡润湿性、残留物控制和耐热冲击性。佳金源焊锡丝、焊条可在端子浸焊中0.3秒内实现毛细管填充,在1.2m/min的自动焊接轨迹速度下保持桥连率低于0.08%,满足0.5mm间距FPC连接器和IDC压接端子的双模焊接要求。
发表: 2018-01-17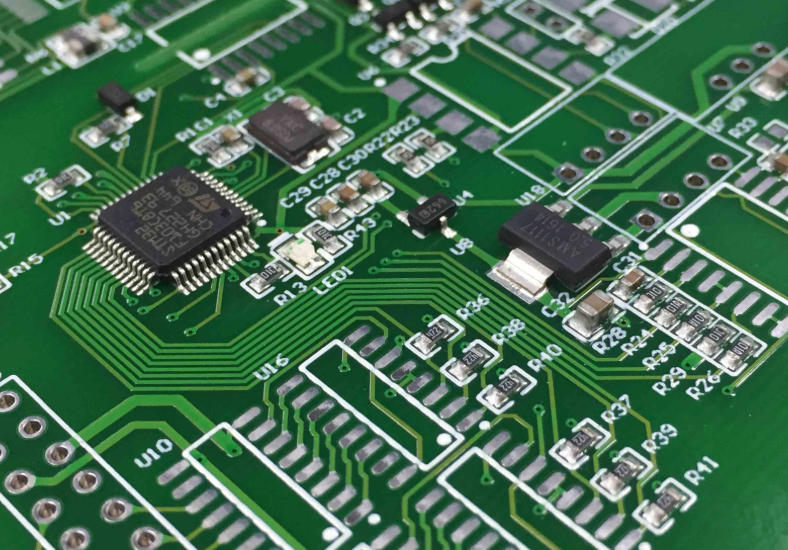
焊膏本身不导电;其金属部件被松香或树脂封装,在不熔化时保持绝缘状态。然而,在回流焊之前,过多的残留物、印刷错位或清洁不彻底仍可能因离子残留物或焊珠桥接而导致电路短路。在实际生产线中,超过85%的短路问题源于过程控制故障,而不是焊膏固有的导电性。
发表: 2018-01-14