Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Расценки на пайку, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
В процессе пайки плат OSP окисление контактных площадок является основной причиной холодных паяных соединений и плохого смачивания. Разумная настройка профиля оплавления может эффективно подавить окисление поверхности меди, при этом ключевым моментом является контроль скорости нагрева, сокращение времени воздействия высоких температур и обеспечение точного попадания пиковой температуры в диапазон 195 ℃ ~ 210 ℃. Проверка производственной линии компанией JiaJinYuan показывает, что когда время TAL превышает 60 секунд или пиковая температура превышает 212 ℃, разложение пленки OSP ускоряется, и риск окисления прокладки резко возрастает.
Опубликовано: 2017-08-04Проблемы с шариками припоя в основном вызваны чрезмерным объемом паяльной пасты, необоснованной конструкцией отверстий трафарета или слишком высокой скоростью нарастания температуры во время пайки оплавлением, и эти три фактора часто взаимодействуют на реальных производственных линиях. Для паяльной пасты JiaJinYuan, когда толщина трафарета составляет 0,12 мм, если соотношение площадей апертуры превышает 0,65 и крутизна нарастания до пиковой температуры превышает 3 ℃/с, очень вероятно образование изолированных шариков припоя диаметром 40–80 мкм по краям площадок компонентов CHIP.
Опубликовано: 2017-07-31Производители припоев предоставляют услуги бесплатной рассылки образцов по почте, чтобы помочь инженерам SMT проверить качество пайки паяльной пасты, припой или бессвинцовых припоев в условиях реальной производственной линии, избегая типичных дефектов, таких как холодные паяные соединения, плохое смачивание и разбрызгивание шариков припоя после поставки партии. Цзя Цзиньюань, производитель припоев с 20-летним опытом поддержки процессов поверхностного монтажа, предоставляет образцы всех серий, соответствующие характеристикам основных отверстий трафаретов и профилей пайки оплавлением.
Опубликовано: 2017-07-17Паяльная паста должна сочетать низкий уровень разбрызгивания, быстрое плавление, сильное смачивание и высокую стабильность остатков как при лазерной пайке, так и при термокомпрессионной пайке Hotbar. Паяльная паста Hotbar должна сохранять острые, непровисающие края после ультратонкой печати толщиной 0,15 мм, а паста для лазерной пайки должна полностью плавиться в течение 300 мс при плотности мощности 1200 Вт/см2 без черных пятен окисления.
Опубликовано: 2017-07-04Окашка припоя постоянно образуется во время работы машины волновой пайки и плавает на поверхности ванны расплавленного припоя. Если его не удалить вовремя, это приведет к усилению колебаний уровня жидкости, повышенному риску засорения сопел, частым выступам припоя и образованию мостов на паяных соединениях. Регулярное удаление окалины является ключевым действием для обеспечения постоянной высоты волны и качества пайки. Проверка производственной линии, проведенная компанией JiaJinYuan, показывает, что ручное удаление окалины каждые 4 часа позволяет стабильно контролировать толщину припоя в пределах 3 мм.
Опубликовано: 2017-06-15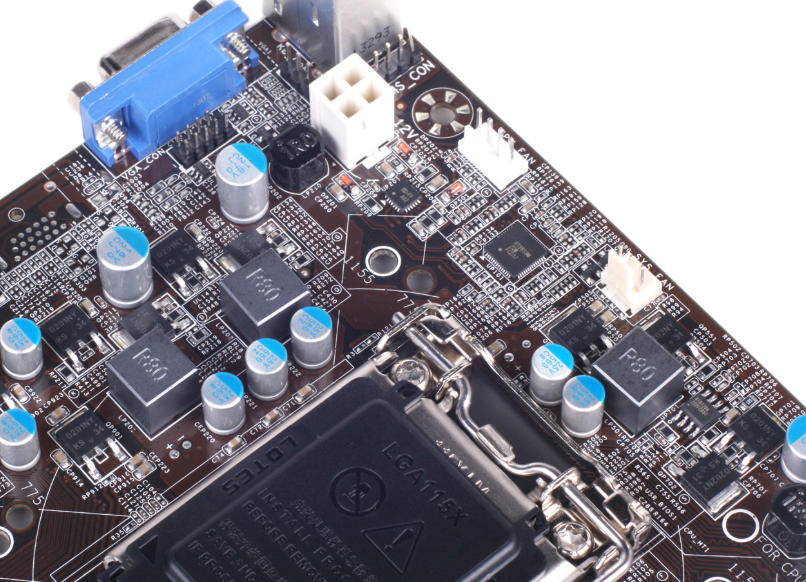
Вопрос о том, выбрать ли припойную проволоку или припойную ленту для ручной сварки, по сути, является вопросом соответствия технологического процесса. Припойная проволока подходит для сварки больших паяных соединений и высокотемпературных компонентов, а паяльная лента с более тонким флюсовым сердечником и более контролируемой мощностью припоя адаптирована для крошечных компонентов поверхностного монтажа, таких как 0402 и 0603. Выбор диаметра проволоки должен быть всесторонне определен с учетом мощности паяльника, размера контактной площадки и уровня квалификации оператора.
Опубликовано: 2017-06-11Припой для материнских плат промышленного управления специально разработан для высоконадежной пайки печатных плат материнских плат промышленного управления. Он отличается превосходной смачиваемостью, низким уровнем пустот и высокой устойчивостью к термическим циклам, что отвечает требованиям суровых условий, таких как широкий температурный диапазон, длительный срок службы и устойчивость к вибрации. Это основной материал, обеспечивающий долговременную стабильность паяных соединений на материнских платах промышленного управления.
Опубликовано: 2017-06-01В процессе сварки BGA и установки шариков стабильность паяльной пасты при формовании напрямую определяет производительность монтажа шариков и последующую надежность пайки оплавлением. Паяльная паста JiaJinYuan демонстрирует превосходную устойчивость к смещению при установке шариков BGA с шагом 0,3 мм. Синергетический контроль индекса тиксотропности и степени разрушения перед оплавлением позволяет стабильно контролировать смещение центра шариков припоя в пределах ±15 мкм.
Опубликовано: 2017-05-28Паяльная паста высокой вязкости значительно устраняет проблемы со смещением при размещении 0201, 0402 и других крошечных компонентов, а также нестандартных устройств при производстве SMT и особенно подходит для сложных сценариев, таких как двустороннее оплавление, ступенчатые трафареты и компоновка плат с высокой плотностью. Его характеристики, такие как сильная тиксотропия, низкая скорость осадки и длительное время выдержки при комнатной температуре, снижают скорость смещения компонентов в процессе нанесения паяльной пасты более чем на 40%, одновременно уменьшая давление на окно ожидания от после печати до перед размещением.
Опубликовано: 2017-04-26Трафареты SMT являются основными расходными материалами в процессе печати паяльной пастой SMT. Размер их отверстий, толщина, обработка поверхности и состояние натяжения совместно определяют стабильность объема переноса паяльной пасты. Трафареты JiaJinYuan SMT, благодаря контролю точности лазерной резки и оптимизации процесса электрополировки, достигают скорости переноса паяльной пасты более 92% при толщине 0,12 мм, эффективно подавляя распространенные высокочастотные дефекты производственной линии, такие как недостаточное количество припоя, перемычки припоя и заусенцы на краях.
Опубликовано: 2017-04-18Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.