Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Чистота припоя, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.

Тусклые паяные соединения после пайки паяльной пастой часто вызваны не каким-то одним фактором, а скорее совокупным воздействием нескольких переменных процесса, таких как недостаточная активность паяльной пасты, несоответствующий профиль температуры оплавления, необоснованная конструкция отверстий трафарета, низкая чистота азота или окисление площадок печатной платы. Среди них содержание металлов в самой паяльной пасте и флюсовой системе оказывают самое непосредственное влияние на конечный блеск паяного соединения.
Опубликовано: 2025-10-06Нестабильное качество пайки плат OSP часто связано с несоответствием активности флюса паяльной пасты и химической стойкости пленки OSP, что приводит к плохому смачиванию, холодной пайке или почернению паяных соединений. Паяльная паста серии JiaJinYuan точно удаляет пленку OSP, не вызывая коррозии медной поверхности благодаря градиентной конструкции, а ее контролируемая способность зачистки пленки OSP толщиной 0,3 мкм была проверена на нескольких производственных линиях.
Опубликовано: 2025-09-27In Производственная линия пайки SMT, операции размораживания паяльной пасты и перемешивания напрямую влияют на производительность печати и количество пустот при пайке оплавлением. Паяльную пасту Jia Jinyuan необходимо оставить при температуре 22 ℃±2 ℃ более чем на 4 часа, чтобы она полностью разморозилась. Перемешивание должно осуществляться в двухпараметрическом режиме с постоянной скоростью 60 об/мин и продолжительностью 120 секунд; в противном случае могут возникнуть такие дефекты, как шарики припоя, выступы припоя и разрушение паяльной пасты.
Опубликовано: 2025-09-10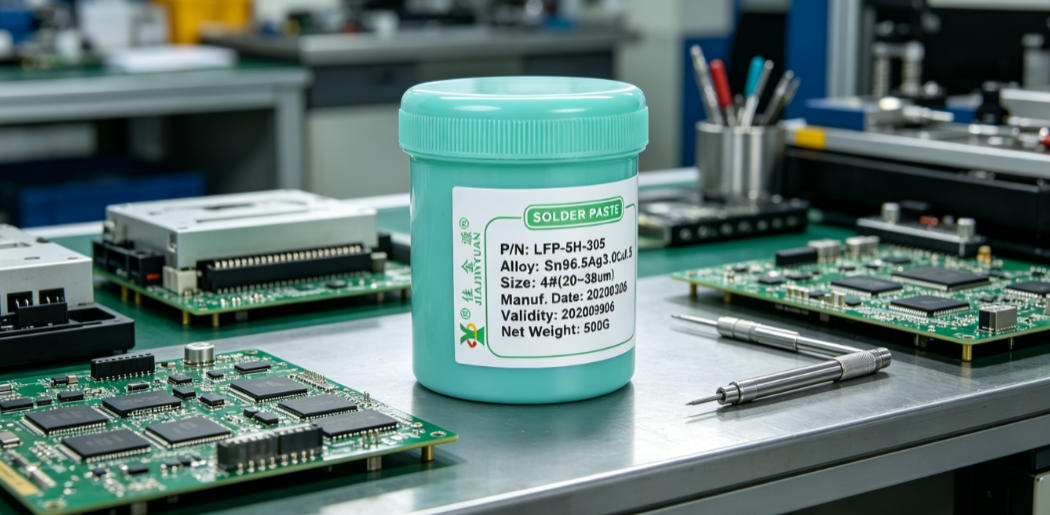
Низкотемпературная паяльная паста подходит для термочувствительных компонентов, таких как MLCC, светодиодные шарики, гибкие печатные схемы и разъемы с пластиковыми корпусами. Ее температура плавления обычно составляет от 138°C до 170°C, что более чем на 50°C ниже, чем у традиционной паяльной пасты, что может значительно снизить риск повреждения от термического напряжения, одновременно предъявляя более высокие требования к настройкам зоны пайки оплавлением и защите азотом.
Опубликовано: 2025-08-20Паяные стержни с высокой устойчивостью к окислению подавляют непрерывное образование припоя в источнике за счет улучшения стабильности поверхностного натяжения расплавленного припоя и компактности оксидной пленки. При измеренных условиях пайки непрерывной волной в течение 8 часов выход окалины может быть снижен на 42–58%, что значительно продлевает цикл обслуживания ванны припоя и снижает частоту ручного удаления окалины.
Опубликовано: 2025-08-18Чтобы устранить частое возникновение перемычковых дефектов в процессе поверхностного монтажа, мы оптимизировали соответствие размера и толщины отверстия трафарета, скорректировали совместные параметры давления и скорости ракеля и выбрали антиреологическую паяльную пасту Jia Jinyuan, чтобы уменьшить тенденцию к осадке после печати. Это значительно уменьшило образование перемычек, вызванное переливом припоя на компонентах с мелким шагом, таких как 0402 и 0603, а также улучшило скорость первого прохождения изделия и выход при первом проходе.
Опубликовано: 2025-08-01На производственных линиях SMT часто возникает недостаточное количество припоя, причем основные причины заключаются в засорении трафарета и плохой скорости переноса паяльной пасты, которые часто усиливают друг друга. Например, остаточная высохшая пленка паяльной пасты вокруг отверстий трафарета еще больше снижает скорость переноса паяльной пасты при последующей печати, а низкая скорость переноса, в свою очередь, усугубляет появление в партии недостаточных дефектов припоя. Реальные характеристики паяльной пасты Jia Jinyuan при различной толщине трафарета и коэффициенте апертуры подтвердили эту закономерность.
Опубликовано: 2025-07-17Пайка оплавлением является ключевым этапом в процессе размещения SMT для достижения металлургического соединения контактных площадок компонентов. Паяльная паста проходит в печи оплавления четыре стадии: предварительный нагрев, замачивание, оплавание и охлаждение для полного плавления и смачивания. Настройка температурного профиля, однородность температуры печи и активность паяльной пасты напрямую влияют на прочность паяного соединения и количество пустот.
Опубликовано: 2025-07-04Испытание образцов припоя сосредоточено на измеренных данных профиля температуры печи и настройке параметров апертуры трафарета. Путем сравнения различий в точности печати, смачиваемости оплавлением и скорости соединения холодной пайкой между старыми и новыми припоями Jia Jinyuan проверяется технологическая адаптируемость нового припоя в компонентах 0201 и корпусах QFN с мелким шагом, что обеспечивает воспроизводимый базовый уровень параметров для перехода на массовое производство.
Опубликовано: 2025-06-18Тестирование надежности печатных плат — ключевой метод проверки паяных соединений готового продукта в реальных условиях эксплуатации. Благодаря трем типам строгих испытаний — устойчивости к циклическим изменениям температуры, случайной вибрации и старению при влажном нагреве — он выявляет скрытые дефекты, такие как соединения холодной пайки, сухие паяные соединения и аномальный рост межфазных интерметаллических соединений. В частности, In обеспечивает поддержку данных о режимах отказа паяных соединений корпусов высокой плотности, таких как BGA и QFN, предлагая прямую основу для оптимизации процессов производственной линии JJY и контроля рисков доставки клиентам.
Опубликовано: 2025-06-13Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.