Fabricantes de pasta de solda SMT.

Focado em processos de soldagem SMT, um fornecedor completo de soluções de soldagem eletrônica.

Aqui você encontra conhecimento sobre Pó de liga de pasta de solda, incluindo, entre outros, métodos de uso, técnicas de instalação, solução de problemas e muito mais. Focado em processos de soldagem SMT. Se você não encontrar o que precisa, entre em contato conosco a qualquer momento.
As juntas de solda fria causadas pelo fio de solda são uma causa raiz de falhas de alta frequência nas linhas de produção SMT. Eles não são um simples defeito de material nem uma única falha de controle de processo, mas sim o resultado de incompatibilidades acopladas entre múltiplas variáveis, incluindo atividade do fio de solda, tolerância ao diâmetro do fio, resíduo de fluxo, temperatura do ferro de solda, ritmo de alimentação do fio e tempo de umedecimento da junta de solda. As manifestações típicas incluem uma superfície de junta de solda opaca sem brilho metálico, um resultado de teste de empuxo abaixo de 50gf e uma taxa de vazios internos superior a 15% visível sob inspeção por raios X.
Publicado: 2016-12-07O controle de umidade na oficina de soldagem de placa de prata por imersão é uma medida chave do processo para suprimir a migração da camada de prata. Quando a umidade relativa do ambiente é superior a 60% UR por um longo período, um filme eletrolítico é facilmente formado na superfície da placa de prata de imersão, o que acelera a migração eletroquímica de íons de prata entre a almofada e a borda da máscara de solda. Medições reais na linha de produção Jia Jinyuan mostram que o controle estável da umidade na faixa de 40% a 55% UR pode reduzir a taxa de falha na migração da prata em 72%. Combinado com soldagem por refluxo protegida com nitrogênio e combinando com o nível de atividade da pasta de solda, pode melhorar significativamente a confiabilidade a longo prazo da soldagem de placa de prata por imersão.
Publicado: 2016-11-22Para lidar com o rendimento instável de 0,4 mm e abaixo da impressão de pasta de solda de passo fino, este artigo, baseado em 20 anos de dados medidos da linha de produção JiaJinYuan, esclarece que a taxa de abertura do estêncil precisa ser ajustada dinamicamente na faixa de 75% a 85%. Dentre eles, 82% é recomendado para QFN0,4mm, e deve ser reduzido para 76% para BGA0,3mm. Também é apontado que um desvio da taxa de abertura superior a ±3% causará pontes de solda ou solda insuficiente. O núcleo está em equilibrar a taxa de liberação da pasta de solda e a capacidade de desmoldagem do estêncil.
Publicado: 2016-11-09Para a exportação de solda de equipamentos 5G, um conjunto completo de documentos de inspeção em conformidade com os requisitos IEC 61190-1-1, JIS Z 3284 e RoHS 2.0 deve ser fornecido simultaneamente, abrangendo relatórios de composição de solda, curvas de ponto de fusão, testes de molhabilidade, teor de halogênio, espessura de compostos intermetálicos e avaliação de crescimento de whisker de estanho. Todos os lotes de exportação de Jia Jinyuan estão sujeitos a testes completos de terceiros pela SGS ou CTI de acordo com os padrões especificados pelo cliente, com dados originais anexados.
Publicado: 2016-11-08
A seleção da barra de solda ondulada deve estar alinhada com o desempenho real da linha de produção. As barras de solda Sn99.3Cu0.7 são de baixo custo com resistência à oxidação aceitável, mas têm força de umedecimento fraca. As ligas contendo prata melhoram a fluidez e a resistência das juntas de solda, mas aumentam significativamente os custos. As diferenças entre os dois são particularmente proeminentes na operação contínua em alta temperatura, soldagem de furo passante de passo fino e compatibilidade sem chumbo. Os engenheiros devem determinar de forma abrangente os limites aplicáveis das soldas SnCu com base na espessura da placa, na densidade dos componentes e na taxa de retrabalho.
Publicado: 2016-10-30Ao soldar manualmente os terminais do chicote elétrico, o uso de fio de solda de tamanho grande de 1,6 mm ou superior com uma temperatura do ferro de solda de 350 ℃ ± 10 ℃ pode obter juntas de solda totalmente formadas de uma só vez, sem solda a frio, pontas afiadas ou juntas secas, melhorando significativamente a confiabilidade da conexão elétrica do chicote elétrico sob condições de vibração. Este processo foi verificado em lote em várias linhas de produção de chicotes elétricos de alta tensão para veículos de energia nova de JJY.
Publicado: 2016-10-29A oxidação contínua na superfície da solda fundida durante a soldagem por onda é a principal causa da formação de escória de solda. Altas temperaturas, exposição ao ar, resíduos de fluxo e agitação do banho de solda aceleram coletivamente a ruptura e aglomeração do filme de óxido, levando ao aumento do volume de escória de solda, maior consumo de solda e manutenção mais frequente do equipamento. Medições de campo nas linhas de produção da Jia Jinyuan mostram que quando o aumento na escória de solda por turno excede 1,2 kg, os custos de solda aumentam 8,6% em relação ao ano anterior. O controle oportuno do oxigênio e a limpeza da superfície da solda podem reduzir a geração de escória de solda em mais de 35%.
Publicado: 2016-09-07Ajustar os parâmetros do processo de pasta de solda sob um ambiente de refluxo de nitrogênio pode reduzir significativamente a taxa de vazios da pasta de solda. É necessário otimizar simultaneamente a inclinação de aquecimento, a temperatura máxima e o teor de oxigênio atmosférico da soldagem por refluxo, e combinar o design da abertura do estêncil com a pressão do rodo para controlar a precisão da impressão, de modo a evitar juntas de solda fria e umidade deficiente causada por deslocamento irregular de nitrogênio ou volatilização de fluxo prejudicada.
Publicado: 2016-08-11A alta resistência à tração das juntas de solda do conector melhora diretamente a confiabilidade de toda a máquina. A solda do conector JiaJinYuan, ao otimizar a proporção de estanho-prata-cobre e componentes de fluxo ativo, atinge uma resistência à tração média ≥8,2N em uma temperatura de pico de refluxo convencional de 235°C, sem desprendimento da junta de solda, sem junta de solda fria e sem rachaduras na junta de solda após 100 ciclos de inserção e remoção. É especialmente adequado para controle industrial e linhas de produção de eletrônicos automotivos sob condições de vibração de alta frequência.
Publicado: 2016-08-02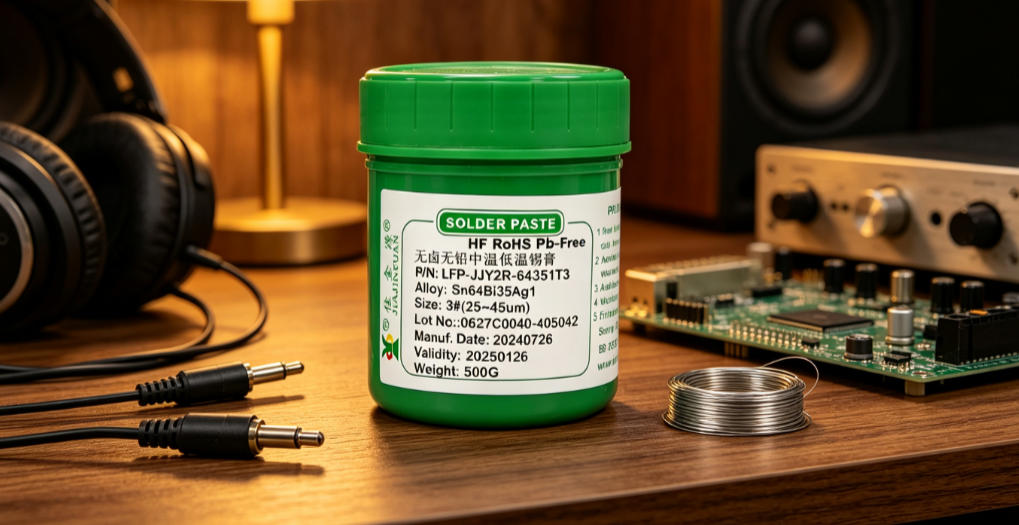
A fraca molhabilidade da pasta de solda sem chumbo requer exame simultâneo do material e das vias do processo. A atividade do fluxo, o conteúdo de metal e a distribuição de partículas na pasta de solda afetam diretamente sua capacidade de umedecimento e espalhamento, enquanto variáveis de processo como parâmetros de impressão, perfil de refluxo e condição da superfície do PCB não podem ser ignoradas. In nas linhas de produção reais, aproximadamente 68% dos defeitos de umedecimento são causados em conjunto pelo design inadequado da abertura do estêncil e pela baixa temperatura de pico de refluxo.
Publicado: 2016-07-19Nossa equipe técnica está sempre pronta para fornecer consultoria profissional na seleção de materiais de solda e soluções de processos SMT.