SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 焊膏合金粉,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
焊锡丝引起的虚焊点是SMT生产线上常见故障的根本原因。它们既不是简单的材料缺陷,也不是单一的过程控制故障,而是多个变量耦合不匹配的结果,包括焊锡丝活性、焊丝直径公差、助焊剂残留物、烙铁温度、送丝节奏和焊点润湿时间。典型表现为焊点表面暗淡无金属光泽,推力测试结果低于50gf,X射线检查可见内部空洞率超过15%。
发表: 2016-12-07沉银板焊接车间的湿度控制是抑制银层迁移的关键工艺措施。当环境相对湿度长期高于60%RH时,沉银板表面容易形成电解质膜,加速银离子在焊盘和阻焊边缘之间的电化学迁移。在佳金源生产线上的实际测量表明,将湿度稳定控制在40%~55%RH范围内,可降低银迁移失败率72%。结合氮气保护回流焊和匹配焊膏的活性水平,可以显着提高浸银板焊接的长期可靠性。
发表: 2016-11-22针对0.4mm及以下细间距锡膏印刷良率不稳定的问题,本文根据佳金源生产线20年实测数据,明确钢网孔径比需要在75%~85%范围内动态调整。其中,QFN0.4mm建议为82%,BGA0.3mm则必须降至76%。还指出,开口率偏差超过±3%会导致焊锡桥接或焊锡不足。核心在于平衡焊膏释放速率和钢网脱模能力。
发表: 2016-11-09对于5G设备焊料出口,必须同时提供符合IEC 61190-1-1、JIS Z 3284和RoHS 2.0要求的全套检验文件,涵盖焊料成分报告、熔点曲线、润湿性测试、卤素含量、金属间化合物厚度和锡晶须生长评估。佳金源所有出口批次均按照客户指定标准经过SGS或CTI第三方全项检测,并附原始数据。
发表: 2016-11-08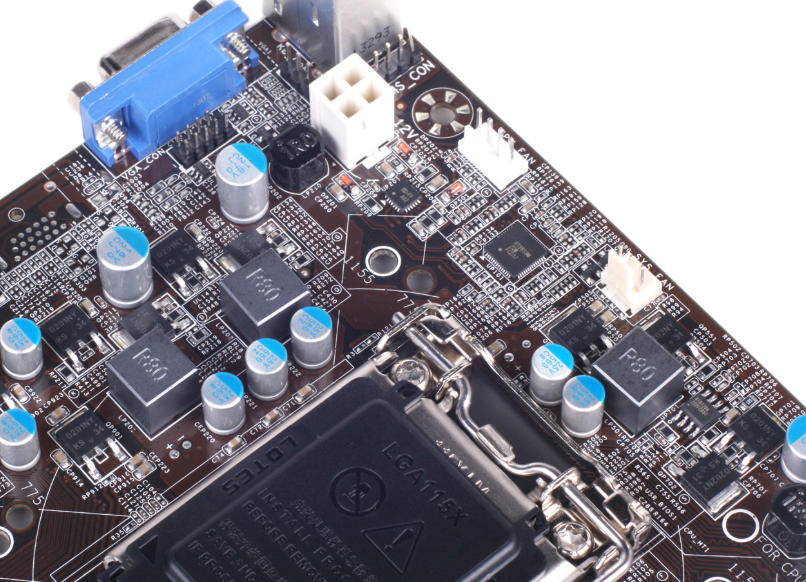
波峰焊条的选择必须与实际生产线性能紧密结合。 Sn99.3Cu0.7焊锡条成本低,抗氧化性能尚可,但润湿力较弱。含银合金可提高流动性和焊点强度,但会显着增加成本。两者的差异在高温连续工作、细间距通孔焊接以及无铅兼容性方面表现得尤为突出。工程师必须根据电路板厚度、元件密度和返工率综合确定锡铜焊料的适用范围。
发表: 2016-10-30手工焊接线束端子时,使用1.6mm以上的大规格焊锡丝,烙铁温度350℃±10℃,可一次实现焊点饱满成型,无冷焊、尖头、干焊点,显着提高线束在振动条件下的电连接可靠性。该工艺已在JJY多条新能源汽车高压线束生产线上进行批量验证。
发表: 2016-10-29波峰焊过程中熔融焊料表面的持续氧化是焊锡渣形成的主要原因。高温、空气暴露、助焊剂残留以及焊锡槽的搅动共同加速了氧化膜的破裂和团聚,导致焊锡渣量增加、焊料消耗更高以及设备维护更加频繁。佳金源生产线现场实测显示,当每班焊锡渣增加超过1.2kg时,焊锡成本同比上涨8.6%。及时控氧和焊锡表面清理可减少焊锡渣产生35%以上。
发表: 2016-09-07在氮气回流焊环境下调整焊膏工艺参数可以显着降低焊膏空洞率。需要同时优化回流焊的加热斜率、峰值温度和大气含氧量,并结合钢网孔径设计和刮刀压力控制印刷精度,避免因氮气位移不均匀或助焊剂挥发受阻而造成冷焊点和润湿不良。
发表: 2016-08-11连接器焊点的高抗拉强度直接提高了整机的可靠性。佳金源连接器焊料通过优化锡银铜和活性助焊剂成分的配比,在常规回流峰值温度235℃下,平均抗拉强度≥8.2N,100次插拔循环后,无焊点脱落、无冷焊点、无焊点裂纹。特别适用于高频振动条件下的工业控制和汽车电子生产线。
发表: 2016-08-02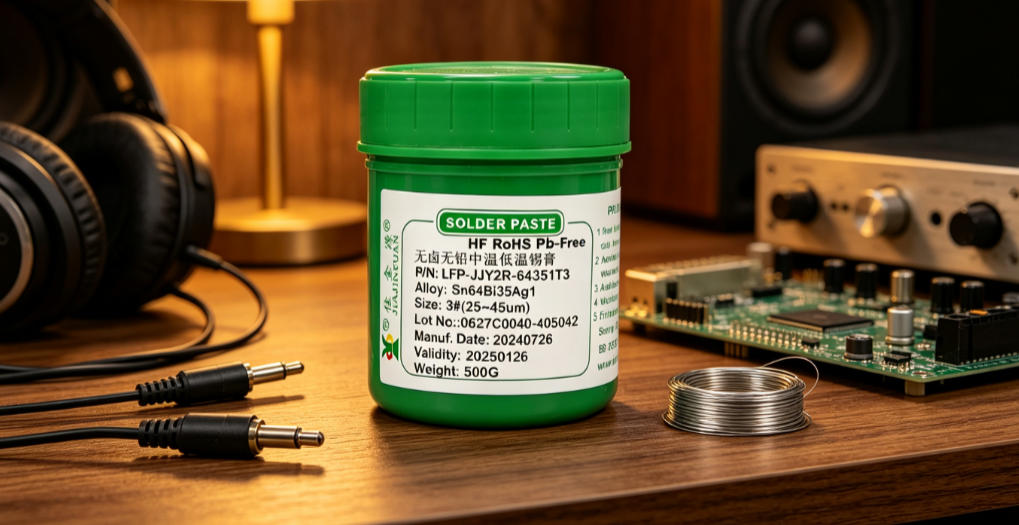
无铅焊膏的润湿性较差,需要同时检查材料和工艺途径。焊膏中助焊剂的活性、金属含量和颗粒分布直接影响其润湿和铺展能力,而印刷参数、回流曲线和PCB表面状况等工艺变量也不容忽视。在实际生产线中,大约68%的润湿缺陷是由模板孔径设计不当和回流峰值温度低共同造成的。
发表: 2016-07-19