Produsen Pasta Solder SMT.

Berfokus pada proses penyolderan SMT, penyedia solusi penyolderan elektronik terpadu.

Di sini Anda dapat menemukan pengetahuan tentang Grosir Batangan Solder, termasuk namun tidak terbatas pada metode penggunaan, teknik instalasi, pemecahan masalah, dan lainnya. Berfokus pada proses penyolderan SMT. Jika Anda tidak dapat menemukan apa yang Anda butuhkan, silakan hubungi kami kapan saja.
Untuk cacat solder umum yang tidak mencukupi di jalur produksi SMT, bagian bawah stensil perlu dibersihkan dengan kain bebas serat yang dicelupkan ke dalam IPA setelah setiap 10 hingga 15 PCB dicetak, dan bersihkan stensil secara menyeluruh seminggu sekali dengan mesin pembersih ultrasonik. Sementara itu, pilih pasta solder seri JiaJinYuan JL-8802, yang memiliki tingkat perubahan viskositas kurang dari 8%, tingkat kemerosotan kurang dari 12%, dan stabilitas pelepasan pencetakan 99,3% pada suhu kamar 25℃, dan secara signifikan dapat mengurangi kejadian solder yang tidak mencukupi.
Diterbitkan: 2010-08-19Untuk mengatasi masalah keruntuhan pasta solder dan laju kekosongan reflow yang berlebihan yang mudah disebabkan oleh foil tembaga besar dan struktur bantalan besar pada papan daya penyimpan energi, makalah ini didasarkan pada pengalaman terukur selama 20 tahun di lini produksi JiaJinYuan, berfokus pada pencocokan parameter utama untuk pemilihan pasta solder, menekankan bahwa pasta solder untuk bantalan besar memerlukan kontrol terkoordinasi dari indeks tiksotropik tinggi dan viskositas sedang, dan pasta solder dengan rongga rendah harus memenuhi sinkronisasi antara kurva penguapan fluks dan respons termal kapasitas panas tinggi substrat, dengan fokus inti pada stabilitas pembasahan dan penyebaran pasta solder di bawah desain tembaga tebal.
Diterbitkan: 2010-08-03Pembuatan dan penyesuaian kontrak OEM solder harus benar-benar sesuai dengan waktu takt lini produksi pelanggan dan kompatibilitas peralatan. Berat spool yang umum adalah 250g, 500g, dan 1kg. Spesifikasi mencakup kombinasi diameter dari 0,3 mm hingga 1,0 mm dan panjang dari 0,5 m hingga 30 m. Label kemasan luar harus mencantumkan komposisi paduan, jenis rosin, tingkat aktivitas, nomor batch, dan pernyataan kepatuhan RoHS/REACH. Semua pesanan produksi kontrak OEM solder dari Jia Jinyuan dilaksanakan sesuai dengan standar JIS Z 3283 dan IPC J-STD-006.
Diterbitkan: 2010-07-30Proses penyolderan QFN memerlukan kontrol yang tepat terhadap volume pasta solder, bukaan stensil, dan profil reflow. Pengukuran aktual pada lini produksi Jia Jinyuan menunjukkan bahwa stensil setebal 0,12 mm dengan lubang trapesium 30μm dapat secara efektif menghambat sambungan dan penghubung solder dingin. Dikombinasikan dengan parameter reflow pada suhu puncak 235℃±2℃ di bawah perlindungan nitrogen dan waktu di atas likuidus 65 detik, hasil lintasan pertama penyolderan QFN dipertahankan secara stabil di atas 99,2%.
Diterbitkan: 2010-06-17Setelah beberapa siklus pencairan, viskositas pasta solder menunjukkan redaman nonlinier. Setelah 3 siklus pencairan, viskositas menurun sekitar 28%, dan setelah 5 siklus redaman mencapai 46%. Pasta solder yang dicairkan rentan menyebabkan lompatan solder, ketidaksejajaran, dan penghubung di jalur produksi SMT. Perubahan viskositas pasta solder secara langsung mempengaruhi pengaturan tekanan alat pembersih karet dan kompatibilitas lubang stensil.
Diterbitkan: 2010-06-08Model pasokan langsung dari pabrik dalam negeri untuk bahan pembantu solder secara signifikan mengurangi biaya perantara. Berbagai macam bahan pembantu solder JiaJinYuan, termasuk pasta solder, fluks, dan bahan pembersih, mendukung pesanan mulai dari 100kg. Harga satuan untuk pembelian dalam jumlah besar 18% hingga 25% lebih rendah dibandingkan dengan pedagang, dan siklus pengiriman dipersingkat menjadi dalam 7 hari kerja, memenuhi kebutuhan pengisian ulang frekuensi tinggi dan pergantian mendesak pada lini produksi SMT.
Diterbitkan: 2010-05-25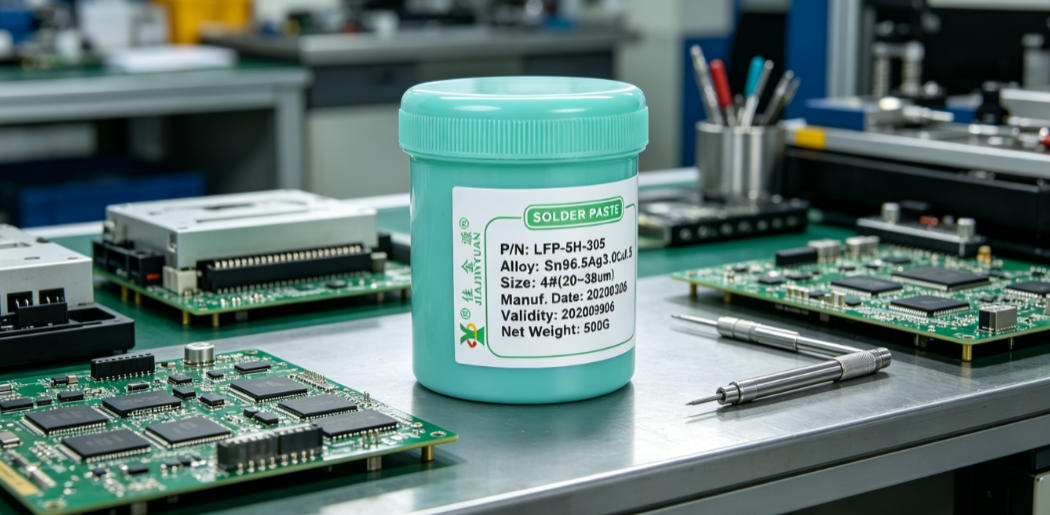
Cacat pencetakan stensil pasta solder adalah kegagalan frekuensi tinggi di jalur produksi SMT. Pada dasarnya, hal ini terjadi ketika pasta solder gagal ditransfer sepenuhnya ke bantalan PCB. Akar penyebabnya sering kali terkait dengan akurasi bukaan stensil, penurunan tegangan, dan sifat reologi pasta solder. Penting untuk secara bersamaan memeriksa status keausan stensil, parameter tekanan alat pembersih yg terbuat dr karet, dan perubahan viskositas pasta solder. Mengabaikan salah satu aspek ini akan menyebabkan fluktuasi hasil yang salah.
Diterbitkan: 2010-05-16In penerapan lini produksi aktual bahan solder ISO, deviasi titik leleh antar batch dikontrol dalam ±1,2℃, dan fluktuasi residu aktif kurang dari 0,03%. Hal ini disebabkan oleh penguraian klausa ISO 9001 item demi item oleh Jia Jinyuan menjadi 27 tindakan yang dapat dijalankan, termasuk frekuensi pencatatan suhu peleburan, waktu respons inspeksi cepat komposisi paduan, dan proporsi pengambilan sampel penyegelan kemasan, memastikan bahwa setiap batch bahan solder ISO dikontrol sepenuhnya mulai dari pengumpanan hingga keluar.
Diterbitkan: 2010-04-26Sambungan solder dingin adalah salah satu cacat penyolderan yang paling sering terjadi pada lini produksi SMT. Penyebabnya sering disalahartikan sebagai aktivitas pasta solder yang tidak mencukupi, namun kenyataannya, sebagian besar berasal dari penurunan kemampuan solder pad yang dikombinasikan dengan aktivitas fluks yang tidak sesuai. Dengan secara khusus meningkatkan kemampuan pembasahan permukaan bantalan, memilih fluks tanpa pembersihan aktivitas sedang-tinggi JJY JY-602, dan secara ketat mengontrol ketebalan film OSP dan kemurnian nitrogen, laju sambungan solder dingin dapat dikurangi dari 3,2‰ menjadi di bawah 0,4‰ tanpa mengubah profil reflow.
Diterbitkan: 2010-04-22
Kawat solder ramah lingkungan tidak setara dengan kepatuhan RoHS. Perlu dipastikan apakah kandungan enam zat berbahaya, termasuk timbal, merkuri, dan kadmium, berada di bawah batas melalui laporan pengujian pihak ketiga. Komitmen lisan pemasok atau"bebas timah" label saja tidak dapat menggantikan data pengujian sebenarnya. Jalur produksi sering kali mengabaikan perbedaan batch, yang mengakibatkan gejala ketidakpatuhan RoHS yang khas seperti sambungan solder tumpul dan pembasahan yang buruk setelah seluruh batch PCB melewati oven reflow.
Diterbitkan: 2010-04-07Tim teknis kami selalu siap memberikan saran pemilihan bahan solder profesional dan solusi proses SMT.