SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊接輔助材料,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。

焊錫膏的價格受品牌、成分、用途等多種因素影響,不同規格的焊錫膏價格相差甚遠。了解錫膏價格有助於企業合理採購,降低生產成本。
發表: 2026-08-28
針對帶有溫敏晶體振盪器的銅線燈的焊接場景,LFP?2RTHL?Sn64Bi35Ag1中溫焊膏解決方案表現出優異的焊接性能和可靠性。其獨特的合金成分和工藝適應性,有效解決了傳統焊接中空洞率高、爬焊效果差等問題,為精密電子提供了保障。
發表: 2026-08-28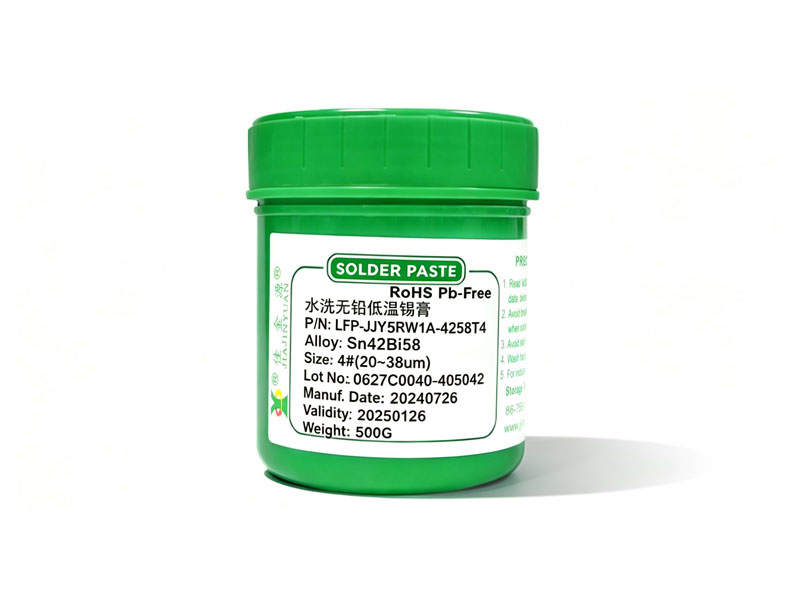
LFP?5RW1A?Sn42Bi58水洗低溫焊膏專為散熱器鍍鎳鋁翅片而設計。焊接後無殘留,滿足高精度焊接要求,並具有優異的水洗性能和成本優勢。適用於電信、消費性電子等高需求場景。
發表: 2026-08-28
波峰焊錫渣的形成原因涉及焊條純度、氧化膜控制、製程參數協同不平衡等。透過比較不同鏈速、波峰高度、氮氣保護下高純焊錫條與傳統焊錫條的浮渣產生量,結合產線實際換線成本和維護頻率,明確焊錫條製程的雙向優化路徑,為高可靠性PCB的量產提供可行的選用依據。
發表: 2026-08-27
Sn63Pb37焊膏在通孔SMT生產線上仍具有不可取代的製程穩定性。其共晶特性帶來低熔點、窄回流視窗和優異的潤濕性。但受限於RoHS合規壓力和無鉛混線風險,實際應用必須直接解決焊點開裂、冷焊點、潤濕不足、鋼網堵塞等高頻故障,這些故障在0201元件焊接和雙面板返修場景中尤為明顯。
發表: 2026-08-27
在實際生產線中,SMT氮氣焊接與空氣焊接在錫膏潤濕性、空洞率、焊點光潔度、助焊劑殘留性能等方面有顯著差異。氮氣焊接可以將BGA焊點的空洞率從空氣焊接的15%~25%降低到3%~8%,在OSP銅面、細間距QFN、高可靠性軍用板等方面優勢尤為突出,但必須權衡氮氣消耗成本和設備兼容性。
發表: 2026-08-27
焊錫絲的助焊劑含量直接影響焊點的潤濕性能:助焊劑含量過高容易造成殘渣發黑和PCB腐蝕,而助焊劑含量過低則導致潤濕不良,經常出現冷焊點。本文基於SMT生產線的真實故障案例,分析了助焊劑含量異常引起的潤濕故障機制,並提供了緊急補救措施和長期根源解決方案。
發表: 2026-08-27
焊錫條的抗氧化是波峰焊穩定運作的核心保障。氧化膜增厚會加速熔融焊料表面張力的失衡,直接導致波峰焊錫渣異常增加。透過控制熔融焊料溫度、添加抗氧化劑、優化焊錫鍋氮氣覆蓋率、調整定期除渣頻率,波峰焊錫渣可減少40%以上。
發表: 2026-08-27
工控板SMT焊接對錫膏的技術規格高度敏感。由於工控板普遍採用大面積銅箔、多層厚板、高TG基板以及BGA/CSP等細間距元件,因此經常出現印刷塌陷、回流焊空洞、潤濕不良等缺陷。焊膏技術規範中的黏度、金屬含量、粒徑分佈、助焊劑活性、殘留絕緣等直接決定了一次合格率和長期可靠性。
發表: 2026-08-27
錫粉的粒徑直接影響錫膏印刷的脫模性能、焊點豐滿度、橋聯風險。粉末過細容易氧化、堵塞絲網,粉末過粗則容易導致跳印、虛焊。 In實際生產線中,焊膏印刷工藝需要結合鋼網孔徑尺寸、刮刀參數和回流曲線進行協同最佳化。
發表: 2026-08-27