SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 焊接辅助材料,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。

焊锡膏的价格受品牌、成分、用途等多种因素影响,不同规格的焊锡膏价格相差很大。了解锡膏价格有助于企业合理采购,降低生产成本。
发表: 2026-08-28
针对带有温敏晶体振荡器的铜线灯的焊接场景,LFP?2RTHL?Sn64Bi35Ag1中温焊膏解决方案表现出优异的焊接性能和可靠性。其独特的合金成分和工艺适应性,有效解决了传统焊接中空洞率高、爬焊效果差等问题,为精密电子提供了保障。
发表: 2026-08-28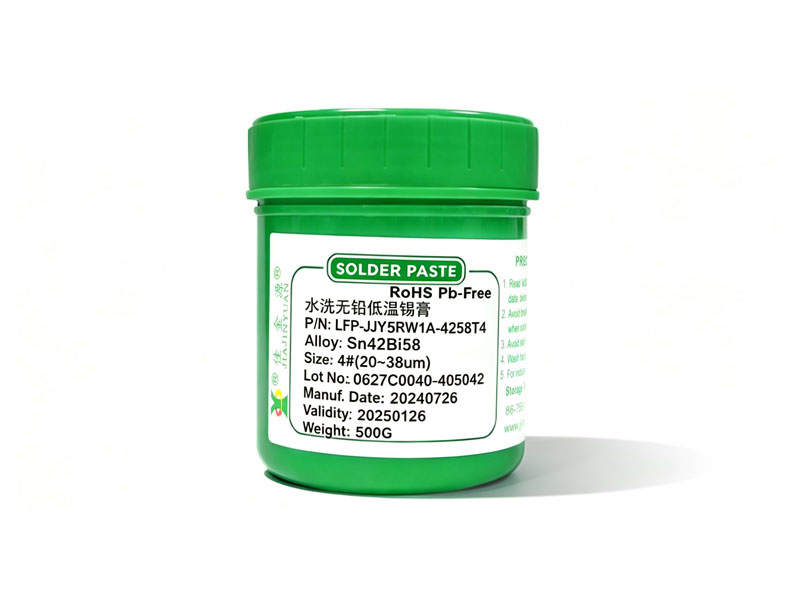
LFP?5RW1A?Sn42Bi58水洗低温焊膏专为散热器镀镍铝翅片而设计。焊接后无残留,满足高精度焊接要求,并具有优异的水洗性能和成本优势。适用于电信、消费电子等高需求场景。
发表: 2026-08-28
波峰焊锡渣的形成原因涉及焊条纯度、氧化膜控制、工艺参数协同不平衡等。通过对比不同链速、波峰高度、氮气保护下高纯焊锡条与传统焊锡条的浮渣产生量,结合产线实际换线成本和维护频率,明确焊锡条工艺的双向优化路径,为高可靠性PCB的量产提供可行的选型依据。
发表: 2026-08-27
Sn63Pb37焊膏在通孔SMT生产线上仍然具有不可替代的工艺稳定性。其共晶特性带来低熔点、窄回流窗口和优异的润湿性。但受限于RoHS合规压力和无铅混线风险,实际应用必须直接解决焊点开裂、冷焊点、润湿不足、钢网堵塞等高频故障,这些故障在0201元件焊接和双面板返修场景中尤为明显。
发表: 2026-08-27
在实际生产线中,SMT氮气焊接与空气焊接在锡膏润湿性、空洞率、焊点光洁度、助焊剂残留性能等方面存在显着差异。氮气焊接可以将BGA焊点的空洞率从空气焊接的15%~25%降低到3%~8%,在OSP铜面、细间距QFN、高可靠性军用板等方面优势尤为突出,但必须权衡氮气消耗成本和设备兼容性。
发表: 2026-08-27
焊锡丝的助焊剂含量直接影响焊点的润湿性能:助焊剂含量过高容易造成残渣发黑和PCB腐蚀,而助焊剂含量过低则导致润湿不良,经常出现冷焊点。本文基于SMT生产线的真实故障案例,分析了助焊剂含量异常引起的润湿故障机理,并提供了应急补救措施和长期根源解决方案。
发表: 2026-08-27
焊锡条的抗氧化是波峰焊稳定运行的核心保障。氧化膜增厚会加速熔融焊料表面张力的失衡,直接导致波峰焊锡渣异常增多。通过控制熔融焊料温度、添加抗氧化剂、优化焊锡锅氮气覆盖率、调整定期除渣频率,波峰焊锡渣可减少40%以上。
发表: 2026-08-27
工控板SMT焊接对锡膏的技术规格高度敏感。由于工控板普遍采用大面积铜箔、多层厚板、高TG基板以及BGA/CSP等细间距元件,因此经常出现印刷塌陷、回流焊空洞、润湿不良等缺陷。焊膏技术规范中的粘度、金属含量、粒度分布、助焊剂活性、残留绝缘等直接决定了一次合格率和长期可靠性。
发表: 2026-08-27
锡粉的粒径直接影响锡膏印刷的脱模性能、焊点丰满度、桥联风险。粉末过细容易氧化、堵塞丝网,粉末过粗则容易导致跳印、虚焊。 In实际生产线中,焊膏印刷工艺需要结合钢网孔径尺寸、刮刀参数和回流曲线进行协同优化。
发表: 2026-08-27