SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫絲卷,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。

焊膏焊接後的焊點暗淡往往不是由單一因素造成的,而是多種製程變數的綜合影響,例如焊膏活性不足、回流溫度曲線不匹配、鋼網孔徑設計不合理、氮氣純度低或PCB焊盤氧化。其中,焊膏本身的金屬含量和助焊劑系統對最終焊點光澤度的影響最直接。
發表: 2025-10-06OSP板焊接品質不穩定往往源自於焊膏助焊劑的活性與OSP膜的化學穩定性不匹配,導致潤濕不良、焊點冷或焊點變黑。嘉金源系列錫膏透過梯度活性設計,在不腐蝕銅面的情況下精確去除OSP膜,其對0.3μm厚OSP膜的可控剝離能力已在多條生產線上得到驗證。
發表: 2025-09-27In SMT焊接生產線上,錫膏解凍和攪拌操作直接影響印刷良率和回流焊接空洞率。佳金源錫膏必須在22℃±2℃的環境下放置4小時以上才能完全解凍。攪拌必須採用雙參數鎖定模式,恆速60rpm,持續時間120秒;否則,可能會出現焊球、焊錫尖峰、焊膏塌陷等缺陷。
發表: 2025-09-10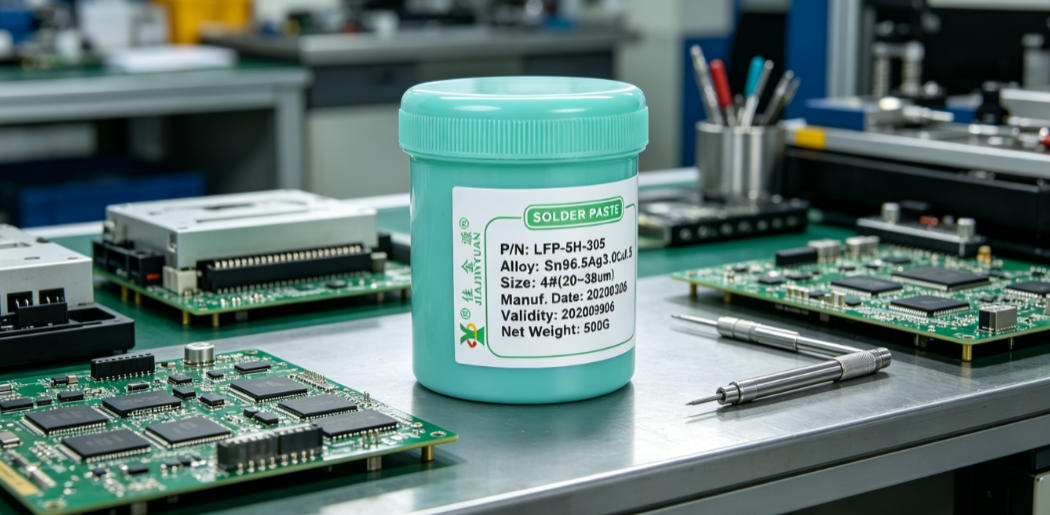
低溫焊膏適用於熱敏元件,例如 MLCC、LED 燈珠、柔性印刷電路和帶有塑膠外殼的連接器。其熔點通常為138°C至170°C,比傳統焊膏低50°C以上,可顯著降低熱應力損壞的風險,同時對回流焊區設定和氮氣保護提出更高的要求。
發表: 2025-08-20高抗氧化焊錫條透過提高熔融焊料表面張力的穩定性和氧化膜的緻密性,從源頭抑制焊錫渣的持續產生。在連續波峰焊接作業8小時的實測條件下,焊錫渣產量可減少42%~58%,顯著延長焊錫鍋的維護週期,減少人工除渣的頻率。
發表: 2025-08-18針對SMT製程經常出現的橋接缺陷,我們優化了鋼網孔徑尺寸和厚度的匹配,調整了刮刀壓力和速度的協同參數,並選用了嘉金源抗流變錫膏,以減少印後塌陷的傾向。這顯著減少了0402和0603等細間距元件上因焊料溢出而引起的橋接,並提高了首件合格率和首件合格率。
發表: 2025-08-01SMT生產線上經常出現焊料不足的情況,其根源集中在鋼網堵塞和焊膏轉移率差,而這兩者往往是相互促進的。例如,鋼網開孔周圍殘留的乾燥焊膏膜進一步降低了後續印刷中的焊膏轉移率,而低轉移率反過來又加劇了焊料不足缺陷的批量發生。賈金源焊膏在不同鋼網厚度和孔徑比下的實際性能已經驗證了這一規律。
發表: 2025-07-17回流焊是SMT貼裝製程中實現元件焊盤冶金結合的關鍵步驟。焊膏在回流焊爐中經過四個階段:預熱、浸泡、回流、冷卻,完成熔化和潤濕。其溫度曲線設定、爐溫均勻性和焊膏活性直接影響焊點強度和空洞率。
發表: 2025-07-04焊料樣品測試的重點是測量的爐溫曲線數據和模板孔徑參數調整。透過比較新舊嘉金源焊料印刷精度、回流潤濕性、冷焊點率的差異,驗證了新焊料在0201元件和細間距QFN封裝中的製程適應性,為量產切換提供了可重複的參數基準。
發表: 2025-06-18PCBA可靠性測試是在實際使用環境中驗證成品焊點的關鍵方法。透過耐溫度循環、隨機振動、濕熱老化三類嚴格測試,暴露冷焊點、乾焊點、界面金屬間化合物異常生長等隱藏缺陷。特別是In為BGA、QFN等高密度封裝的焊點失效模式提供了數據支持,為JJY的產線製程優化和客戶交付風險控制提供了直接依據。
發表: 2025-06-13