SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 高溫焊料,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
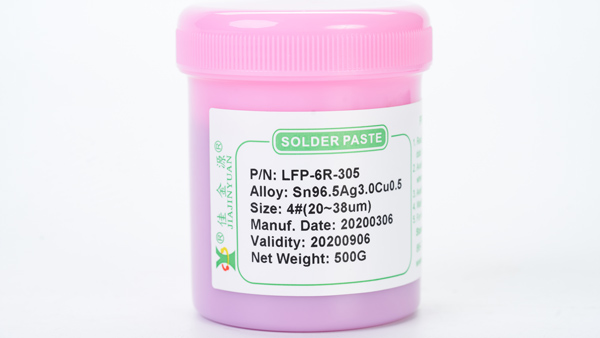
高溫焊膏和低溫焊膏有什麼不同?問題是
發表: 2026-05-12汽車電子焊料在-40℃~150℃的寬溫範圍內保持焊點機械強度,20G加速度、10Hz~2kHz隨機振動測試後無微裂紋,滿足ADAS控制器、BMS主控板等高可靠性場景對汽車電子焊料耐溫、耐振的雙重要求。
發表: 2024-06-29
嘉金源5RLJ雷射焊錫膏專門針對雷射加熱焊接場景進行最佳化。採用松香體系與0307/105/305、00507BN等多種規格高溫合金粉末協同設計,在240-260℃焊接窗口內性能穩定,焊接點光亮,無錫球飛濺。鹵素
發表: 2020-02-19
高溫焊接時焊膏揮發過多會導致焊球、冷焊點、橋接等典型缺陷。這尤其容易在氮氣氣氛下或高加熱速率的回流焊接過程中引起飛濺和潤濕不良,直接影響SMT一次合格率和長期可靠性。
發表: 2019-09-23氮氣回流焊是在回流焊爐內通入高純度氮氣,使腔室內的氧含量顯著降低至100ppm以下,從而抑制焊膏中錫、銀、銅等金屬成分在高溫下的氧化反應,提高焊點的光亮度和潤濕性,降低空洞率和虛焊風險。是嘉金源系列回流焊爐在QFN、BGA等細間距元件焊接穩定量產的關鍵製程方法。
發表: 2013-04-16本文重點探討國內錫膏品牌高溫錫膏的實際選型邏輯,結合賈金源等一線產線驗證的12個系列參數,涵蓋QFN焊錫潤濕率、鹵素含量、合金粉末類型、錫膏回流焊溫度窗口等。特別強調了0307/305合金在240-260℃焊膏回流焊接製程下的穩定性能。
發表: 2009-05-27針對高溫工況下焊點易失效、焊料潤濕不良、空洞率高、鹵素殘留超標等產線痛點,國產耐溫錫膏實現了235℃~260℃回流焊窗口的穩定適應。 8MQP/5RQ系列在QFN/DFN元件上實現了超過95%的焊料潤濕率,而8M9P/5RR系列支援0 PPM鹵素和極低空洞率的汽車照明熱管理模組。多種高溫錫膏型號與國產鋼網、噴射點膠機、氮氣回流焊爐形成製程閉環,真正解決了阻礙國產錫膏在高可靠性場景部署的瓶頸。
發表: 2009-01-29