Fabricantes de pasta de soldadura SMT.

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Alambre de soldadura 500g, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.
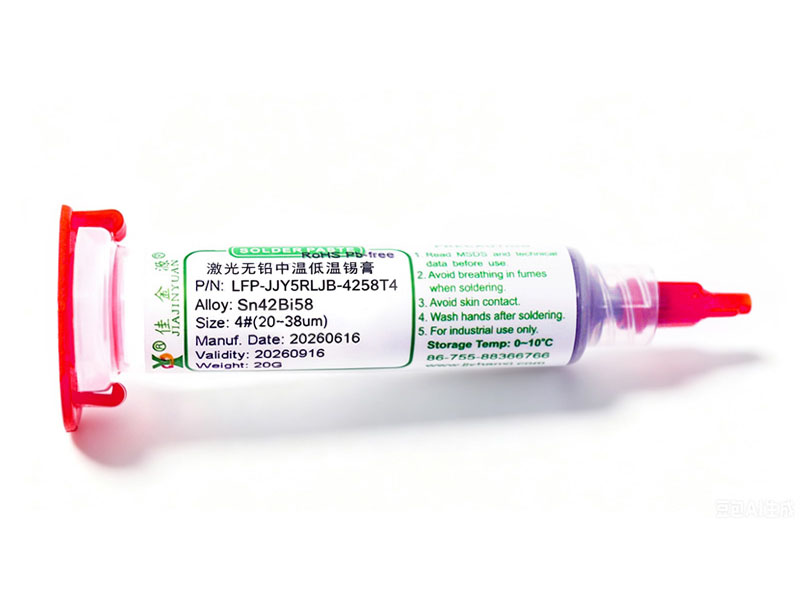
La soldadura en pasta láser de alta temperatura LFP?5RLJ?0307 está diseñada específicamente para la soldadura láser de válvulas de chorro y presenta alta actividad y bajos residuos. Es adecuado para escenarios de dosificación de precisión, como válvulas neumáticas y válvulas de tornillo. Su fórmula libre de halógenos y su polvo de aleación estable garantizan que no haya cordones de soldadura durante el proceso de soldadura, lo que mejora la confiabilidad del proceso y el rendimiento del producto.
Publicado: 2026-08-28
La pasta de soldadura doméstica libre de halógenos LFP?5RQ?0307 logra una humectación de soldadura de casi el 100% en paquetes QFN, siendo los factores clave su alta actividad y las características del polvo de aleación. La optimización de los parámetros de impresión y el perfil de reflujo puede mejorar aún más la calidad de la soldadura.
Publicado: 2026-08-28
In En escenarios de soldadura de retrabajo manual SMT, la elección entre alambre de soldadura con núcleo de colofonia y alambre de soldadura de núcleo sólido debe estar estrechamente relacionada con la calidad de la unión de soldadura, la eficiencia operativa y el riesgo de retrabajo. El alambre de soldadura con núcleo de resina es adecuado para soldaduras de retrabajo rápido de componentes de lotes pequeños, de alta densidad y de baja capacidad térmica, mientras que el alambre de soldadura de núcleo sólido es más apropiado para almohadillas grandes, componentes de alta capacidad térmica y PCBA militares o médicos sensibles a los residuos. Los dos tienen diferencias esenciales en términos de actividad de flujo, respuesta térmica, facilidad de limpieza y costo.
Publicado: 2026-08-27
La soldadura en pasta con bajos residuos es un material clave para permitir procesos SMT sin limpieza. Puede controlar los residuos iónicos por debajo de 10,06 μg/cm2 equivalente de NaCl después de la soldadura por reflujo, evitando fugas, corrosión y fallas de CAF causadas por residuos de colofonia o ácidos orgánicos. Es especialmente adecuado para ensamblajes de electrónica médica y de grado automotriz de paso fino y alta densidad sin relleno insuficiente.
Publicado: 2026-08-27
El estándar de tasa de anulación QFN se está ajustando desde el límite del 25% en IPC-A-610 Revisión G Al requisito del 5% para grado automotriz. La capacidad de reducción de huecos de la soldadura en pasta se ha convertido en una línea divisoria para el rendimiento de la producción en masa. Las soldaduras en pasta con bajos residuos, alta tixotropía y evaporación en gradiente están reemplazando rápidamente las formulaciones tradicionales. Combinado con una atmósfera de nitrógeno y perfiles de reflujo optimizados, esto permite una reducción sistemática de las tasas de vacíos.
Publicado: 2026-08-27
Las causas de la formación de escoria de soldadura por ola implican la pureza de las barras de soldadura, el control de la película de óxido y el desequilibrio sinérgico de los parámetros del proceso. Al comparar la cantidad de generación de escoria de las barras de soldadura de alta pureza y las barras de soldadura convencionales bajo diferentes velocidades de cadena, alturas de onda y protección de nitrógeno, combinadas con el costo real de cambio de línea y la frecuencia de mantenimiento de la línea de producción, se aclara el camino de optimización bidireccional del proceso de barras de soldadura, proporcionando una base de selección factible para la producción en masa de PCB de alta confiabilidad.
Publicado: 2026-08-27
La vida útil de la pasta de soldadura y el control de materiales SMT enfrentan actualmente tres tendencias principales: la popularización del almacenamiento a baja temperatura, el fortalecimiento de la trazabilidad de los lotes y los cronogramas de uso de contenedores abiertos comprimidos. Los factores impulsores incluyen la profundización de los procesos sin plomo, el crecimiento de los pedidos de calidad automotriz y auditorías de clientes más estrictas. Los impactos en la industria se reflejan en una mayor fluctuación de las tasas de desechos, una mayor frecuencia de cambio de línea y más elementos de inspección IQC. Los profesionales deben incorporar pasta de soldadura desde el almacenamiento hasta la recuperación de temperatura en los nodos de control MES durante todo el proceso y trabajar hacia atrás desde el proceso real de la línea de producción para determinar la ventana de uso del contenedor abierto.
Publicado: 2026-08-27
Las nuevas placas de circuitos energéticos tienen requisitos extremadamente altos en cuanto a confiabilidad de la soldadura; Incluso una ligera desviación en la selección de soldadura en pasta y alambre de soldadura puede causar defectos en el lote, como uniones de soldadura en frío, puentes y tasas de vaciado excesivas. Combinado con casos reales de fallas en líneas de producción, este artículo aborda directamente los puntos débiles centrales, como la insuficiente coincidencia de la actividad de la pasta de soldadura, el contenido de plata no coincidente en el alambre de soldadura y la falta de coordinación entre el perfil de reflujo y el punto de fusión de la pasta de soldadura, y proporciona procesos de verificación de materiales y métodos de bloqueo de parámetros ejecutables de inmediato.
Publicado: 2026-08-27
La soldadura en pasta Sn63Pb37 todavía tiene una estabilidad de proceso irremplazable en las líneas de producción SMT de orificios pasantes. Sus propiedades eutécticas aportan un punto de fusión bajo, una ventana de reflujo estrecha y una excelente humectabilidad. Sin embargo, limitadas por la presión de cumplimiento RoHS y los riesgos de las líneas mixtas sin plomo, las aplicaciones prácticas deben abordar directamente las fallas de alta frecuencia, como el agrietamiento de las uniones de soldadura, las uniones de soldadura en frío, la humectación insuficiente y la obstrucción de la plantilla, que son particularmente evidentes en escenarios de soldadura de componentes 0201 y retrabajo de placas de doble cara.
Publicado: 2026-08-27
Existen diferencias significativas entre la soldadura SMT con nitrógeno y la soldadura con aire en términos de humectabilidad de la pasta de soldadura, tasa de vacíos, acabado de la junta de soldadura y rendimiento de los residuos de fundente en las líneas de producción reales. La soldadura con nitrógeno puede reducir la tasa de vacíos de las uniones de soldadura BGA del 15% Al 25% en la soldadura con aire Al 3% Al 8%, con ventajas particularmente destacadas en superficies de cobre OSP, QFN de paso fino y placas militares de alta confiabilidad, pero se debe sopesar el costo del consumo de nitrógeno y la compatibilidad del equipo.
Publicado: 2026-08-27Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.