Fabricantes de pasta de soldadura SMT.

Centrado en procesos de soldadura SMT, un proveedor integral de soluciones de soldadura electrónica.

Aquí podrás encontrar conocimientos sobre Fábrica de barras de soldadura, incluidos, entre otros, métodos de uso, técnicas de instalación, solución de problemas y más. Enfocado en procesos de soldadura SMT. Si no puede encontrar lo que necesita, contáctenos en cualquier momento.
La duración de la zona de temperatura constante afecta directamente el efecto sinérgico de la liberación de la actividad del fundente y la humectación y dispersión de la junta de soldadura en la pasta de soldadura de reflujo. Si es demasiado corto, fácilmente provocará un aumento en la tasa de vacíos de las uniones de soldadura en pasta y una mala humectación; si es demasiado largo, provocará un crecimiento excesivo de compuestos intermetálicos y daños térmicos a los componentes. La línea de producción real debe ajustarse integralmente en combinación con el modelo de pasta de soldadura, la distribución de la capacidad calorífica de la PCB y la velocidad de la cinta de temperatura del horno.
Publicado: 2014-08-25La soldadura por ola de PCB con un espesor de cobre es propensa a que se produzcan huecos en las uniones de soldadura, una mala humectación y una absorción de calor desigual causada por el espesor del cobre. El uso de barras de soldadura de alta humectabilidad de JiaJinYuan puede mejorar significativamente la altura de ascenso de la soldadura y la consistencia de la formación de filetes, con ventajas de proceso particularmente pronunciadas en estructuras con espesores de cobre superiores a 2 onzas, láminas de cobre de gran superficie y construcciones multicapa de cobre grueso.
Publicado: 2014-08-25La prueba de ciclo térmico de soldadura en pasta es un método clave para evaluar la resistencia a la fatiga de las uniones de soldadura en pasta bajo cambios repetidos de temperatura. Al simular los procesos alternos de frío y calor en el entorno de servicio real de los productos, refleja verdaderamente las tendencias de agrietamiento, delaminación y falla de diferentes soldaduras en pasta bajo tensión térmica, y proporciona una base directa para que las líneas de producción evalúen soldaduras en pasta de alta confiabilidad, optimicen los perfiles de reflujo y determinen la estabilidad de los lotes.
Publicado: 2014-07-30El exceso de soldadura es el defecto que más fácilmente se pasa por alto pero que tiene grandes consecuencias en el proceso de impresión SMT. La transferencia excesiva de soldadura en pasta es causada directamente por aberturas de plantilla de gran tamaño y una configuración inadecuada de los parámetros de ángulo, presión y velocidad de la escobilla de goma, lo que a su vez desencadena problemas en cascada, como puentes entre las almohadillas, tombstoning y bolas de soldadura post-reflujo. Los datos In situ de JJY muestran que cuando la relación del área de apertura excede 1,05 y la presión de la escobilla de goma es >6,5 kg, la incidencia de exceso de soldadura aumenta 3,2 veces.
Publicado: 2014-07-15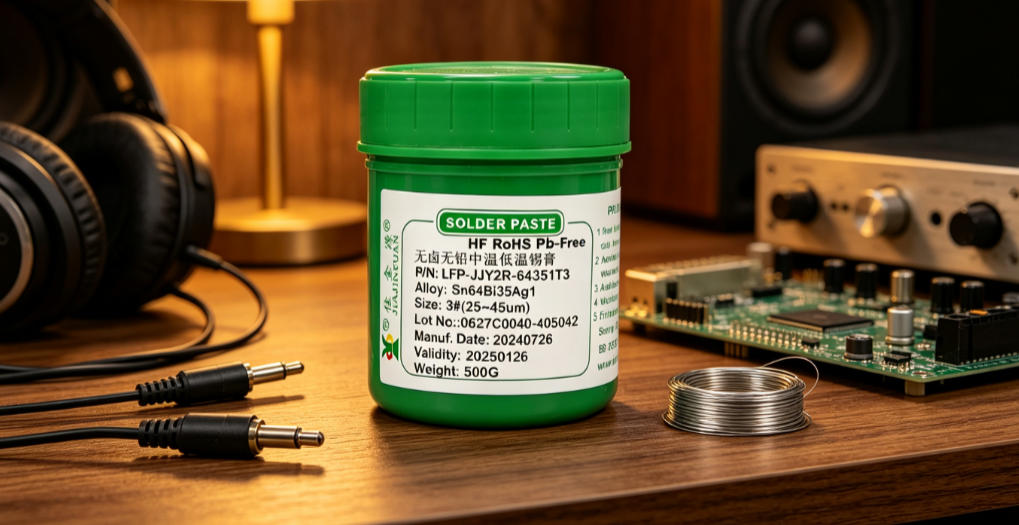
La soldadura en pasta puede reducir significativamente la oxidación, mejorar la humectabilidad y reducir la tasa de huecos en un entorno de soldadura por reflujo de nitrógeno, con mejoras particularmente notables en el rendimiento de la soldadura para almohadillas de cobre OSP, QFN de paso fino y componentes 0201. La pureza del nitrógeno debe controlarse de manera estable por encima del 99,99 % para ofrecer beneficios prácticos.
Publicado: 2014-07-14La soldadura SGS ha pasado las pruebas autorizadas de SGS y se ha emitido un informe completo. Todos los indicadores de protección ambiental, incluidos plomo, cadmio, mercurio, cromo hexavalente, bifenilos polibromados y éteres de difenilo polibromados, se pueden rastrear lote por lote, cumpliendo con los requisitos obligatorios de IEC 62321 y RoHS 2.0, lo que proporciona una garantía de cumplimiento verificable para las líneas de producción SMT.
Publicado: 2014-06-23Durante el proceso de soldadura de FPC, la placa flexible es propensa a deformarse cuando se calienta, lo cual es un punto de falla de alta frecuencia en la línea de producción. Los ingenieros de Jia Jinyuan adoptaron una combinación de medidas, incluida la optimización del diseño de apertura de la plantilla, el ajuste de la velocidad del transportador de soldadura por reflujo y el gradiente de temperatura, y el uso de accesorios dedicados para el prensado, para aumentar el rendimiento del primer paso de la soldadura FPC del 72% Al 96,5%, enfocándose en resolver tres puntos críticos principales: desalineación de la pasta de soldadura, humectación insuficiente de la soldadura en las almohadillas y arrugas del sustrato.
Publicado: 2014-06-09In las soldaduras de placas de circuito, las uniones de soldadura en frío, los cordones de soldadura y los huecos son defectos de alta frecuencia en las líneas de producción que afectan directamente el rendimiento del primer paso y la confiabilidad a largo plazo. Basado en 20 años de datos prácticos de la línea de producción SMT de JiaJinYuan, este documento se centra en puntos de intervención clave, como la precisión de la impresión de pasta de soldadura, la coincidencia dinámica de perfiles de reflujo, la optimización de la apertura de la plantilla y el control del gradiente de concentración de nitrógeno, y proporciona combinaciones de ajuste de parámetros y métodos de verificación de reproducción de fallas que se pueden implementar de inmediato.
Publicado: 2014-05-14Los hornos de reflujo son equipos centrales en las líneas de producción SMT que permiten una fusión de soldadura precisa y conexiones confiables. Al controlar con precisión la tasa de aumento de la temperatura, el tiempo de remojo y la temperatura máxima a través del control de temperatura segmentado, afectan directamente la tasa de aparición de defectos como uniones de soldadura en frío, desecho y soldadura en frío. Los hornos de reflujo JiaJinYuan pueden admitir de manera estable componentes 0201 y procesos de montaje mixto de doble cara QFN5x5 en la producción en masa real.
Publicado: 2014-04-28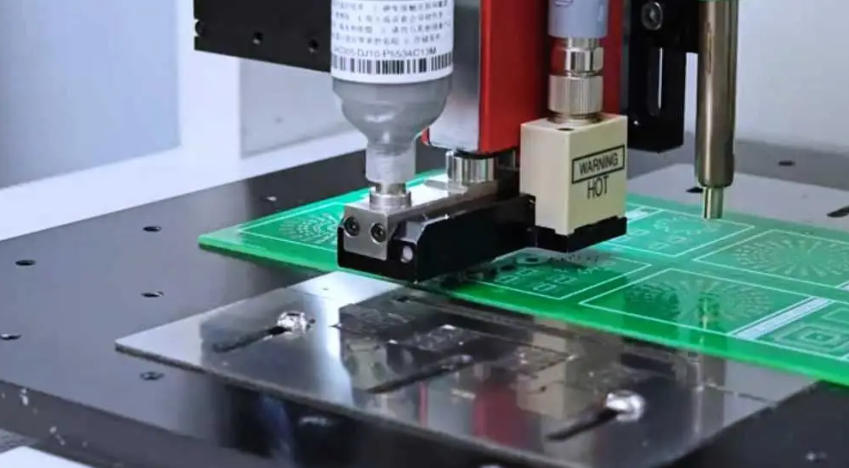
Las salpicaduras severas durante la soldadura del alambre de soldadura son causadas principalmente por una violenta volatilización del flujo, una temperatura excesivamente alta del soldador o la absorción de humedad del alambre de soldadura. En combinación con mediciones reales de la línea de producción, se descubrió que cuando la humedad ambiental excede el 65 % de humedad relativa y el alambre de soldadura se almacena sin sellar durante más de 72 horas, la probabilidad de salpicaduras de soldadura aumenta 3 veces. Bajar la temperatura del soldador de 380 ℃ a 320 ℃ y usarlo junto con una placa de precalentamiento puede reducir las salpicaduras de soldadura del alambre de soldadura en casi un 80 %.
Publicado: 2014-04-25Nuestro equipo técnico siempre está listo para brindar asesoramiento profesional en la selección de materiales de soldadura y soluciones de procesos SMT.