SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫絲500g,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
錫膏印刷偏移缺陷直接影響SMT首通良率。根本原因通常源自於模板張力不均勻、PCB定位銷磨損以及印刷機視覺系統中的校準偏差。選擇高觸變性和低塌落率的焊膏可以顯著提高印刷焊膏的邊緣清晰度和焊膏定位精度。結合刮刀壓力和速度的動態匹配,無需更換設備即可快速減少偏移。
發表: 2012-08-07
用焊錫絲焊接鎳片時,必須選用含銀0.3%~3%的低溫活性焊錫絲。普通無鉛焊錫絲由於潤濕性差、界面金屬間化合物層過厚,容易出現冷焊點。 In實際生產線,SN63PB37或SAC305常用松香芯助焊劑來可靠連接。
發表: 2012-07-31返工焊接時氧化舊焊盤潤濕不良是高頻生產線故障。佳金源JY-808高活性助焊劑能有效減少CuO層,降低表面張力。結合350°C氮氣環境中精確溫控烙鐵頭操作,將氧化銅焊盤上焊膏的鋪展率從不足40%提高到92%以上,顯著縮短返工週期並減少冷焊點的漏檢。
發表: 2012-07-22焊膏的回流焊參數直接影響焊點潤濕性、空洞率和元件可靠性。加熱速率過快容易造成焊珠和PCB翹曲,峰值溫度不足會導致冷焊,峰值溫度過高會損壞熱敏元件。 In實際生產線,錫膏回流曲線需要根據錫膏型號、PCB厚度和元件佈局動態調整。
發表: 2012-07-19針對東協外貿焊錫產品海運過程中溫濕度波動導致焊錫膏活性降低、黏度不穩定、金屬顆粒沉降等問題,嘉金源恆溫包裝系統透過相變材料、真空隔熱層、即時感溫標籤實現三重協同。在整個30天的海運週期中,箱內溫度維持在22℃±3℃範圍內,確保錫膏回流焊接後焊點潤濕角小於35°,橋聯率低於0.08%,印刷脫模率維持在99.7%以上。
發表: 2012-06-02In電路板焊接,錫膏、焊錫絲、焊錫條各有其專門的作用:錫膏專門用於SMT貼片回流焊,焊錫絲適合手工補焊和返修,焊錫條僅限於波峰焊預鍍錫或高功率散熱器塗錫。選擇錯誤的焊接材料會導致常見的高頻生產線缺陷,例如冷焊點、橋接和潤濕不良。
發表: 2012-05-18錫膏點膠針頭堵塞是SMT生產線上經常出現的故障,大多是由於錫膏選擇不當、儲存不當以及使用前溫度恢復和攪拌不足所造成的。本文基於20年生產線實務經驗,系統總結了點膠錫膏開封後保質期、溫度控制、攪拌參數、換料清潔等要點,為錫膏維護提供直接適用的操作門檻。
發表: 2012-05-04RoHS焊錫由國內廠商直接供貨,支援樣品驗證。嘉金源RoHS焊錫全部檢測,鉛含量<100ppm,鎘<50ppm,六價鉻<1000ppm,批次間熔點波動≤±1.5℃。適用於0201至QFN48等主流封裝。在氮氣環境下與松香基助焊劑搭配使用時,潤濕角<35°,焊點IMC層厚度穩定控制在1.2~1.8μm範圍內。
發表: 2012-05-04依靠測量的生產線數據,焊料製造商不斷優化焊膏的流變性能和回流性能。為了解決 01005 元件放置、QFN 底部空洞和 OSP 板上潤濕不良等常見問題,他們提供具有可調節粘度、觸變指數和金屬含量的定制焊膏,同時還提供焊錫絲和焊錫條以提供全系列的焊接材料。
發表: 2012-04-18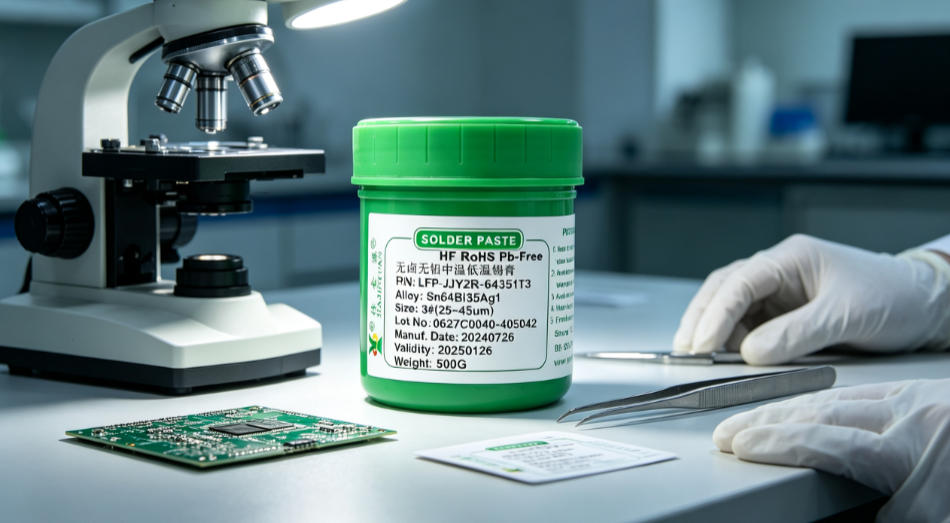
電子廠焊錫耗材常見故障直擊產線痛點,涵蓋錫膏印刷錯位,塌陷,氧化結皮,焊錫絲飛濺,冰柱形成,潤濕不良,錫膏活性不足,泛白殘留等。結合20年SMT實務經驗,提供即時可執行的參數調整與物料控制解決方案。
發表: 2012-04-18