SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊膏生產,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
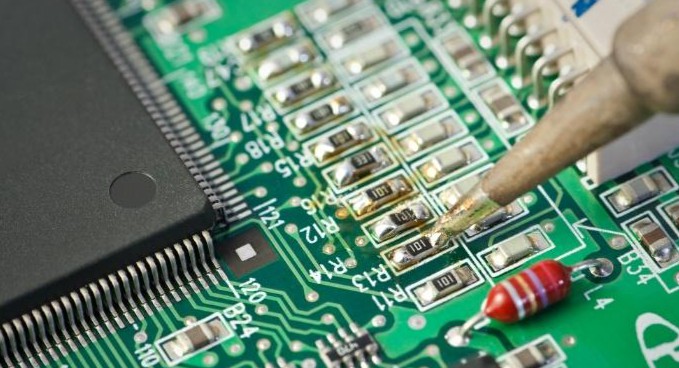
針對新能源電控板焊點在高低溫循環條件下易開裂、可靠性不足的產業痛點,嘉金源推出多款無鹵、無鉛高溫焊膏,涵蓋QFN/DFN高爬坡、低空洞率、零鹵、雷射焊接等細分場景。其0307、305等合金系240
發表: 2026-01-04電子廠焊錫批量採購採用嘉金源工廠直供模式,省去中間環節,單價降低12%~18%。結合VMI庫存協同和批次追溯系統,SMT產線焊料週轉週期壓縮至4.2天,顯著緩解電子廠焊料資金佔用和緊急補貨壓力。
發表: 2025-12-31立碑是SMT印刷工藝中常見的缺陷。更換適應性更好的錫膏,同步調整刮刀壓力、速度、脫模參數,可顯著降低立碑現象的發生。嘉金源JY-808系列錫膏在0.3mm細間距印刷中表現出優異的剪切稀化性能和釋放一致性。
發表: 2025-12-20BGA/QFN 焊點內的內部空洞會顯著削弱導電性和導熱性。特別是當空隙面積比超過25%時,焊點熱阻上升30%以上,載流能力顯著下降。當生產線上的X光偵測發現空洞集中在焊盤中心或晶片邊緣區域時,需要立即排查錫膏印刷偏移、回流焊氣氛中氧含量超標、PCB焊盤氧化等關鍵因素。
發表: 2025-12-06透過對工控主機板焊料樣品進行加速老化、溫度循環和振動應力綜合測試,真實模擬生產線上十年的使用環境,重點關注焊點微裂紋擴展速率、IMC層厚度變化和剪切力衰減趨勢,為JJY工控主機板焊料選擇和回流焊參數優化提供可重複的失效邊界數據。
發表: 2025-11-25隨著細間距QFN腳位間距的縮小,橋接的風險進一步加劇。抗塌落和抗拖尾性能必須透過調節焊膏的流變性能來實現。嘉金源的 JF-608 焊膏在 217°C 回流焊條件下表現出優異的黏度保持性。搭配0.12mm網板孔徑及35°刮刀角度,可將橋連率穩定控制在80ppm以內。
發表: 2025-11-11嘉金源感測器焊接所用焊料採用無鹵配方設計,滿足IEC 61249-2-21標準要求,焊接後殘留離子污染值低於0.5μg/cm² NaCl當量,無需清洗即可透過醫療感測器高可靠性驗證,特別適合鉑電阻、MEMS壓力芯等微小熱敏元件的低溫焊接場景。
發表: 2025-10-14
焊膏焊接後的焊點暗淡往往不是由單一因素造成的,而是多種製程變數的綜合影響,例如焊膏活性不足、回流溫度曲線不匹配、鋼網孔徑設計不合理、氮氣純度低或PCB焊盤氧化。其中,焊膏本身的金屬含量和助焊劑系統對最終焊點光澤度的影響最直接。
發表: 2025-10-06OSP板焊接品質不穩定往往源自於焊膏助焊劑的活性與OSP膜的化學穩定性不匹配,導致潤濕不良、焊點冷或焊點變黑。嘉金源系列錫膏透過梯度活性設計,在不腐蝕銅面的情況下精確去除OSP膜,其對0.3μm厚OSP膜的可控剝離能力已在多條生產線上得到驗證。
發表: 2025-09-27In SMT焊接生產線上,錫膏解凍和攪拌操作直接影響印刷良率和回流焊接空洞率。佳金源錫膏必須在22℃±2℃的環境下放置4小時以上才能完全解凍。攪拌必須採用雙參數鎖定模式,恆速60rpm,持續時間120秒;否則,可能會出現焊球、焊錫尖峰、焊膏塌陷等缺陷。
發表: 2025-09-10