


大家使用的焊錫絲產品中,焊錫絲的含錫量在15%到99%之間。那麼,對於低溫錫絲來說,加多少錫比較適合呢?深圳JJY給了合作夥伴個例子:
首先要了解低溫錫絲可分為有鉛和無鉛兩種。也許不是每個人都注意到有鉛錫線,市場上常用的類型,也包括一些好的63%錫線。為什麼拆焊絲沒有設定為 65、67 或 69 度?為什麼沒有錫含量高於63的鉛錫線那麼好呢?現在有七十度、七十五度、八十度左右的鉛錫線等等。
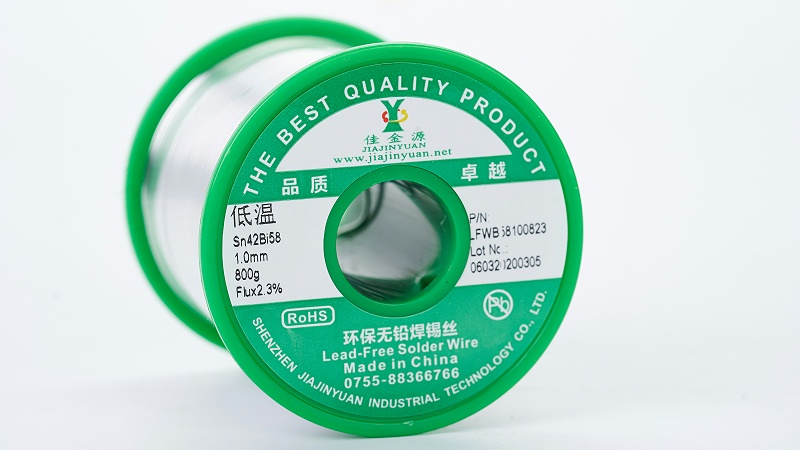
In其實原因是這樣的:63錫絲,其熔點相對較低,在183℃下是鉛和錫的優良混合物。但沒有錫含量高於63的鉛錫線具有相同的性能。由於錫的價格比鉛高很多,所以63錫線的表現已經相當不錯了。錫絲的含錫量越高,價格就越貴,而且錫絲的性能甚至不如63錫絲。
以此錫絲為例:低溫錫絲含錫量為42%。雖然低溫錫絲的實際焊接效果不是很好,但由於其熔點高達138℃,可以有效防止一些電子元件因無法承受的過高溫度而損壞。由於其焊點較脆,一般無鉛錫絲焊接效果較好,但其熔點可達217℃。兩者不可互換,沒有參考價值。
綜上所述,錫量的多寡並不能決定錫條的實際焊接效果。只有選擇了合適的錫條,才算是一條好的錫線。 深圳市JJY工業技術有限公司在焊接行業擁有12年的研發經驗。選擇 JJY 進行焊接 — 這對我們的合作夥伴來說是值得的。


